O que decide o custo total de molde para fundição é o custo por peça ao longo da produção, não o preço do modelo na hora de comprar. Um modelo barato que se desgasta, perde tolerância e gera refugo costuma sair mais caro que um modelo durável diluído em muitas peças.
A conta que importa é simples de enunciar: pegue tudo o que o ferramental custa na vida dele e divida pelo número de peças boas que ele entrega. O orçamento mais baixo raramente vence essa divisão.
Por que o preço do modelo engana
O preço do modelo é só a primeira parcela. Depois dele vêm refugo, retrabalho de usinagem, paradas para ajuste, manutenção e a vida útil do ferramental. Tudo isso entra no que a peça realmente custou para sair boa da fundição.
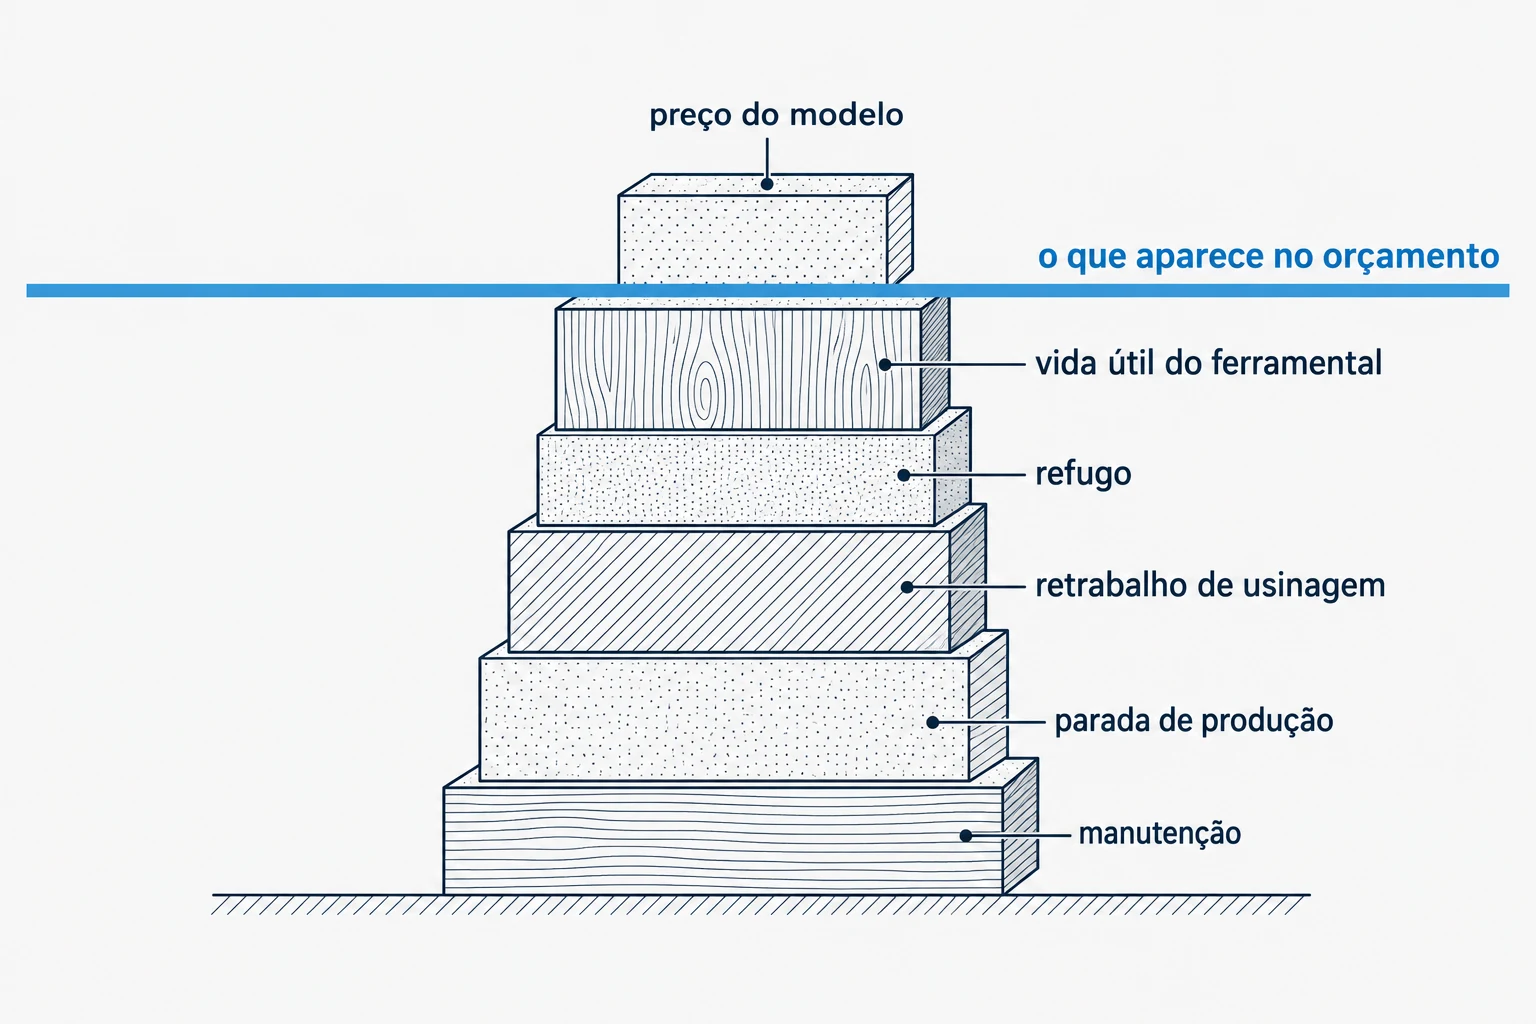
O preço do modelo é a única parcela que aparece na proposta. As outras cinco aparecem na produção.
Um protótipo barato cumpre seu papel em baixo volume, mas tem custo por peça maior. Já um ferramental de produção tende a se pagar no volume, porque dilui o investimento em muitas moldagens. Quem compara só a primeira parcela escolhe errado.
O material certo depende do volume previsto
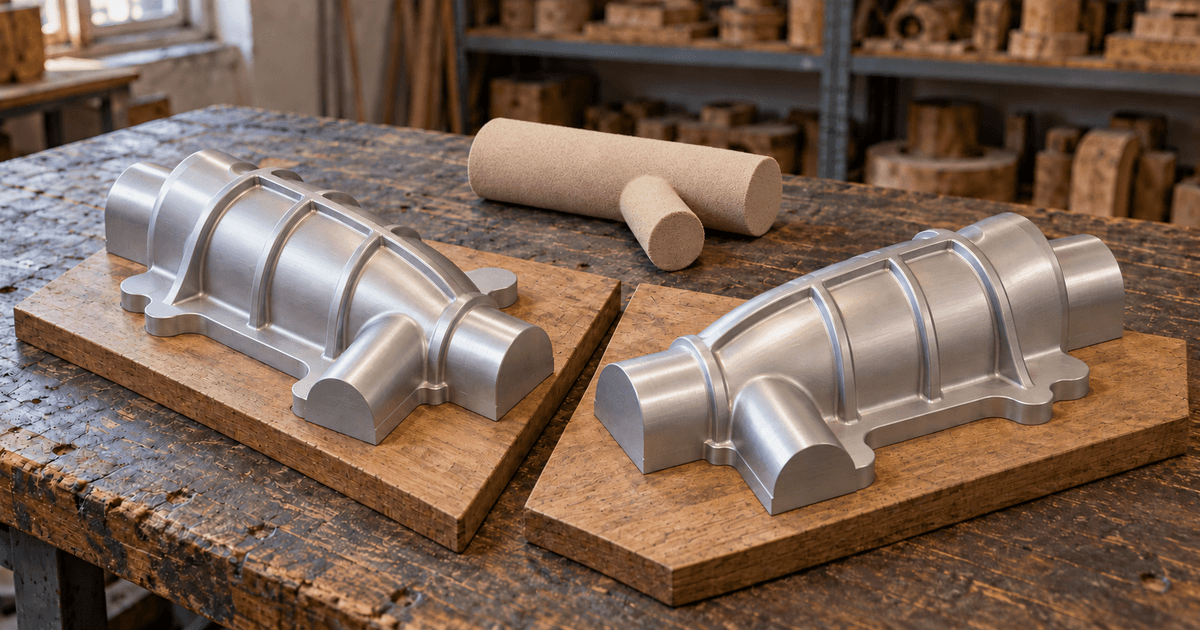
A escolha do material acompanha a tiragem. Madeira atende baixo volume e protótipo, resina cobre séries médias, e um molde em alumínio para fundição entrega alta tiragem com durabilidade, ao custo de ser mais caro e mais demorado de fazer.
Quanto maior o volume, melhor um molde durável dilui o custo. Se você ainda está na dúvida sobre a faixa de produção, vale entender quando o molde de alumínio compensa antes de fechar o orçamento.
Refugo e retrabalho: o custo que ninguém soma
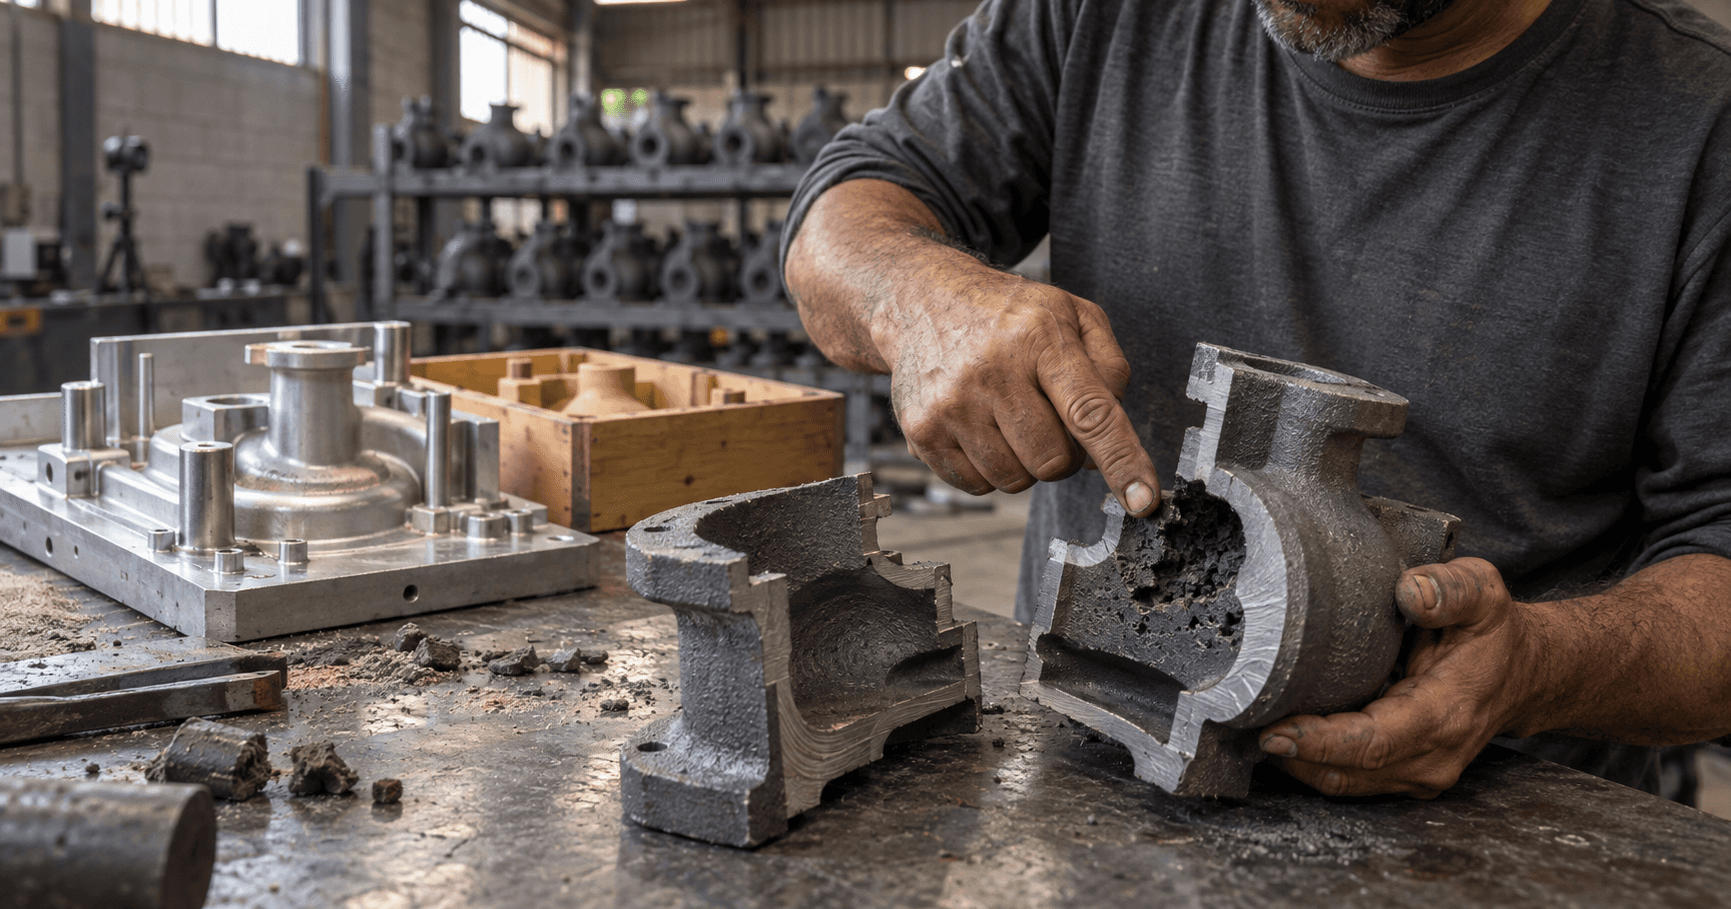
Quando o modelo perde precisão, a peça sai fora de tolerância. Isso vira refugo na pior das hipóteses, e mais usinagem na melhor delas. Os dois pesam no custo real e nenhum aparece no orçamento do modelo.
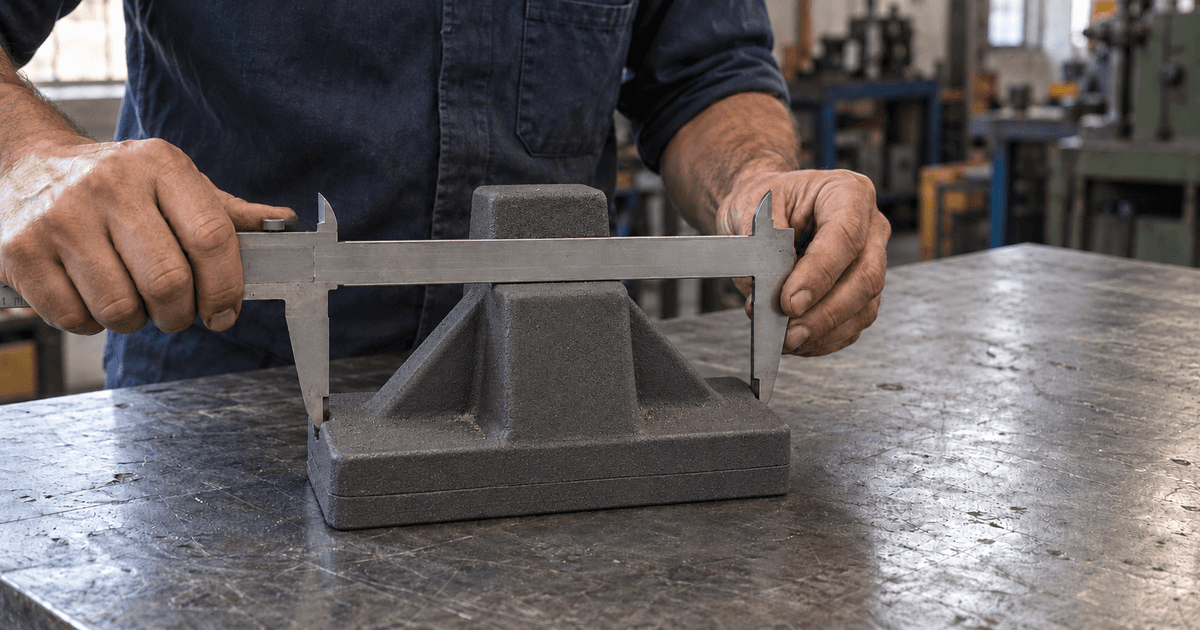
A referência técnica para tolerâncias e sobremetal de fundidos é a ISO 8062-3:2023. Um ferramental que mantém a precisão dentro da classe certa reduz refugo e poupa usinagem, e é aí que o modelo durável recupera a diferença de preço.
O que entra no custo total
| Item | O que é | Como pesa no custo por peça |
|---|---|---|
| Preço do modelo | Valor pago pelo ferramental | Diluído em todas as peças boas que ele produz |
| Vida útil / durabilidade | Quantas moldagens o ferramental aguenta | Quanto mais peças, menor o custo de cada uma |
| Refugo | Peças fora de tolerância descartadas | Aumenta o custo, porque você paga material e processo sem peça boa no fim |
| Retrabalho | Usinagem extra para corrigir desvios | Soma horas-máquina e mão de obra por peça |
| Parada de produção | Tempo parado para ajuste ou troca do modelo | Reduz o volume produzido e encarece cada peça |
| Manutenção | Reparo e recuperação do ferramental | Custo recorrente que se soma ao longo da vida útil |
| Custo por peça | Resultado de todos os itens acima | É o número que compara orçamentos de verdade |
Como somar o custo por peça
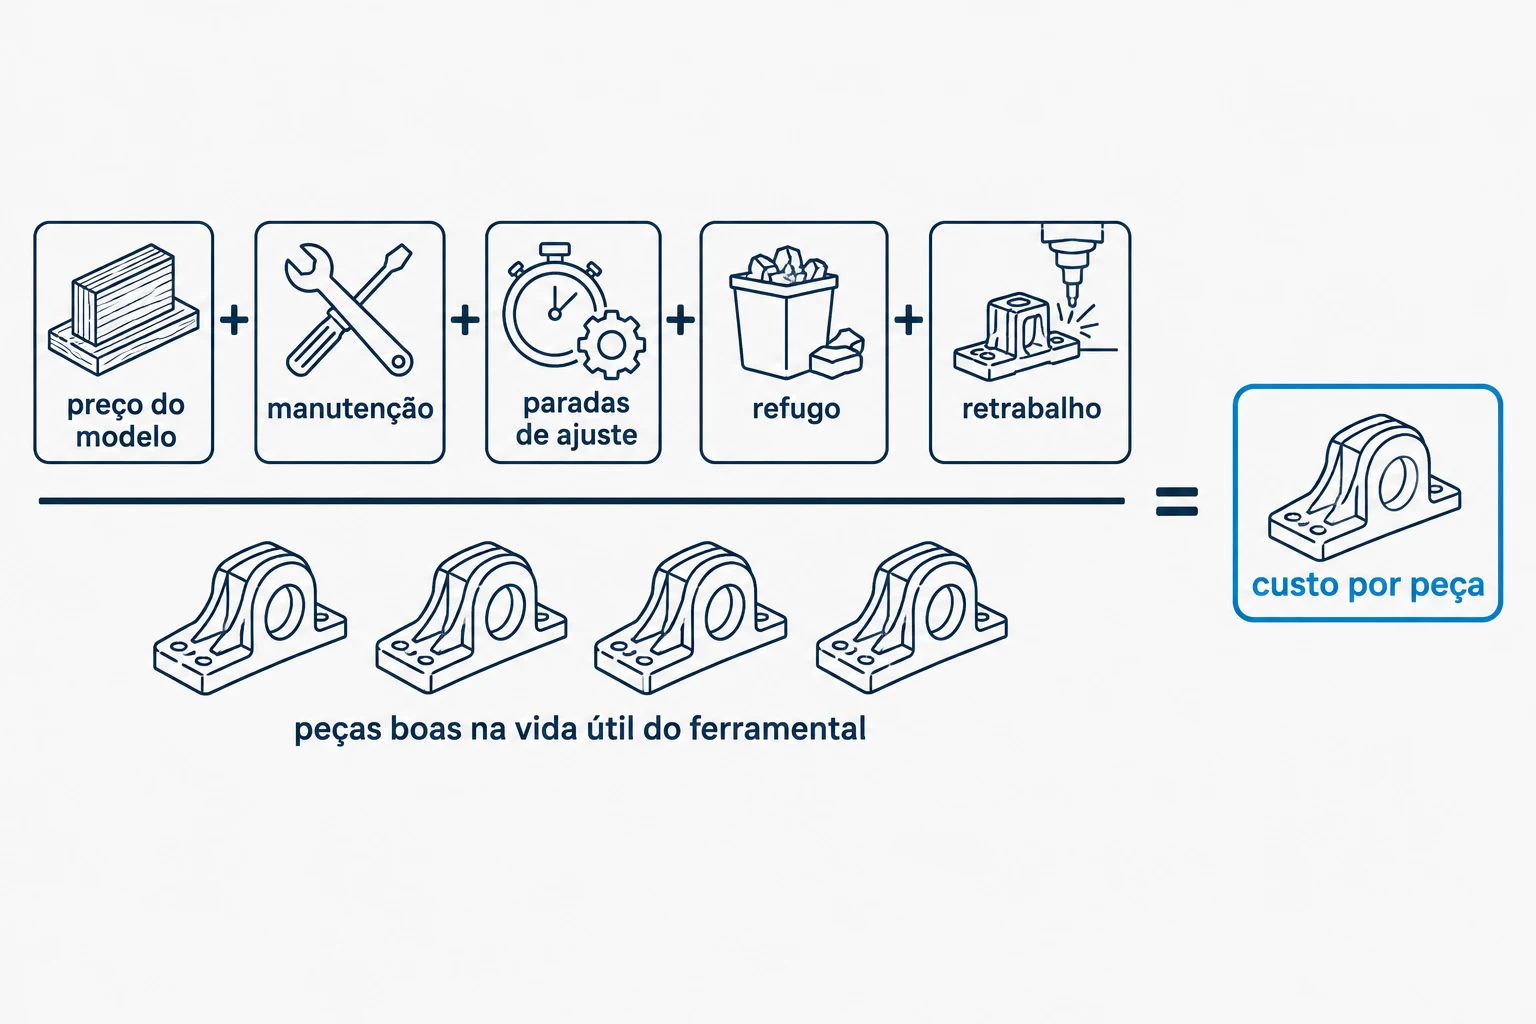
É esse número, e não o preço de compra, que compara dois orçamentos de ferramental.
- Some o preço do modelo, a manutenção prevista e o custo das paradas de ajuste ao longo da vida do ferramental.
- Some o custo do refugo esperado e do retrabalho de usinagem que aquele modelo tende a gerar.
- Estime quantas peças boas o ferramental entrega na vida útil dele, conforme o volume previsto.
- Divida o custo total pela quantidade de peças boas: o resultado é o custo por peça.
- Compare orçamentos por esse número, não pelo preço de compra do modelo.
Quando a faixa de produção muda, a escolha do tipo de ferramental muda junto. Para situar cada opção antes de orçar, ajuda conhecer os tipos de moldes para fundição e onde cada um rende melhor.
Quando o ferramental metálico se justifica
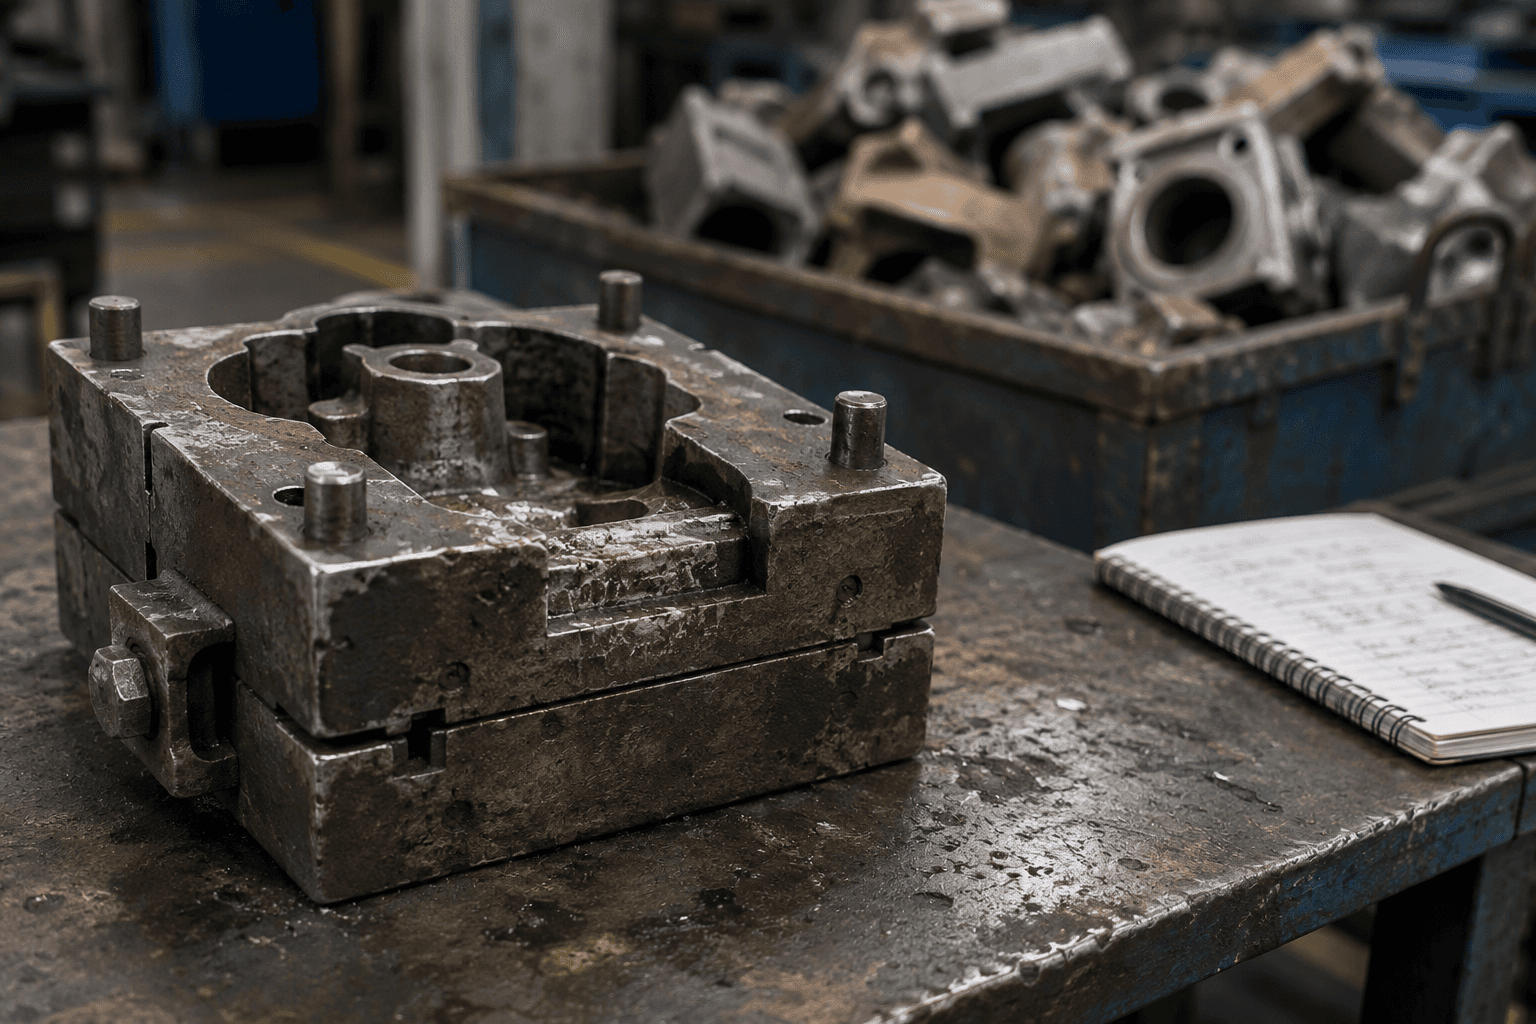
Em alta tiragem e exigência de tolerância apertada, o ferramental metálico para fundição costuma vencer no custo por peça, mesmo custando mais para construir. A durabilidade e a estabilidade dimensional pagam a diferença ao longo da produção.
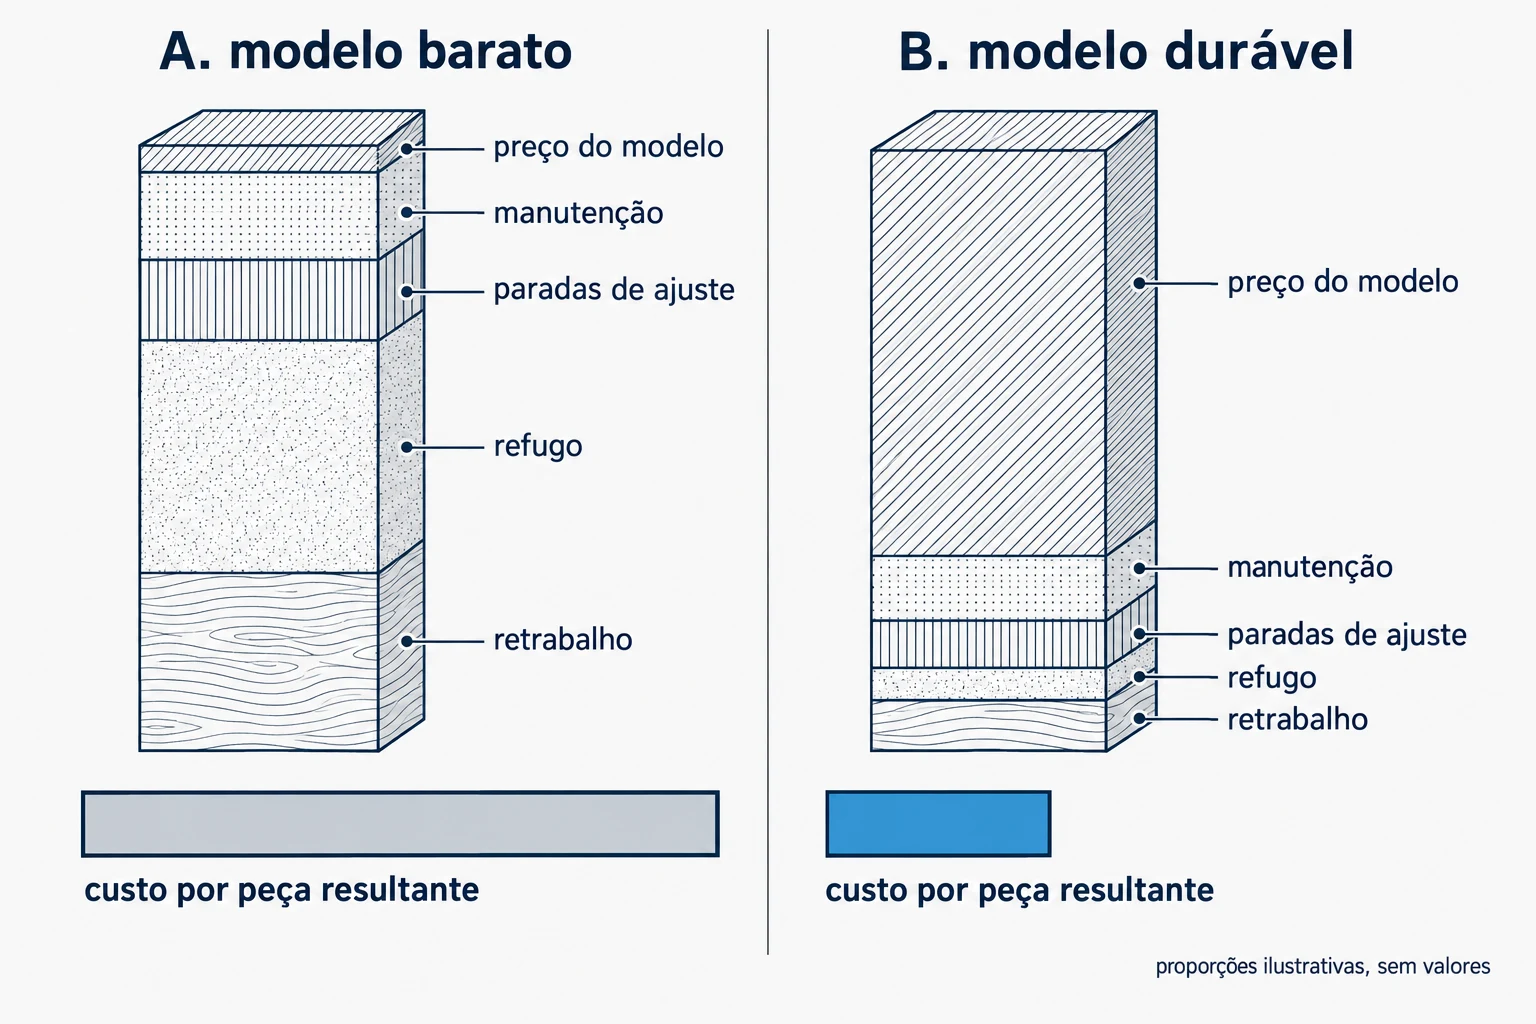
O orçamento mais baixo na entrada perde na divisão pelo número de peças boas.
O erro clássico é escolher o material pelo preço de compra e descobrir o custo escondido só depois, com o lote já em risco. A decisão certa parte do volume e da tolerância, não do orçamento mais baixo.
Onde a MC Modelação entra
A MC Modelação fabrica modelos, moldes e ferramentais para fundição em Araquari, ao lado do polo de Joinville, e atende fundições no Brasil todo. A escolha do material e da construção parte do seu volume previsto e da tolerância exigida, para que o custo por peça feche a favor da sua produção.
Quando o projeto pede precisão e tiragem alta, dá para dimensionar moldes para fundição que se pagam no volume, em vez de economizar no modelo e perder no refugo.
Perguntas frequentes
O molde mais barato sempre sai mais caro?
Nem sempre, mas com frequência. Em baixo volume ou protótipo, o modelo barato faz sentido. Em produção de verdade, o que desgasta e gera refugo costuma perder no custo por peça para um modelo mais durável.
O que é custo por peça em um ferramental?
É o custo total do ferramental ao longo da vida dele, incluindo refugo, retrabalho, paradas e manutenção, dividido pelo número de peças boas que ele entrega. É o critério correto para comparar orçamentos.
Por que um modelo durável pode compensar mais?
Porque ele dilui o investimento em muitas moldagens e mantém a precisão por mais tempo. Isso reduz refugo e retrabalho, então o custo por peça cai à medida que o volume sobe.
O preço do modelo é irrelevante na decisão?
Não, ele importa, mas é só uma das parcelas. A decisão correta soma vida útil, refugo, retrabalho, paradas e manutenção, e só então compara os orçamentos pelo custo por peça.
Como o material influencia no custo total?
Madeira e resina custam menos e atendem volumes menores, enquanto o alumínio e o ferramental metálico custam mais, duram mais e diluem melhor o custo em alta tiragem. O material certo depende do volume previsto.
O que a ISO 8062-3:2023 tem a ver com custo?
Ela define tolerâncias e sobremetal de fundidos. Um ferramental que mantém a peça dentro da classe certa gera menos refugo e menos usinagem, o que reduz o custo por peça ao longo da produção.
Antes de fechar pelo orçamento mais baixo, vale dimensionar moldes para fundição sob medida pelo seu volume e pela sua tolerância, para que o custo por peça feche a favor da produção. Traga o desenho e o volume previsto, e a conta que importa fica clara.