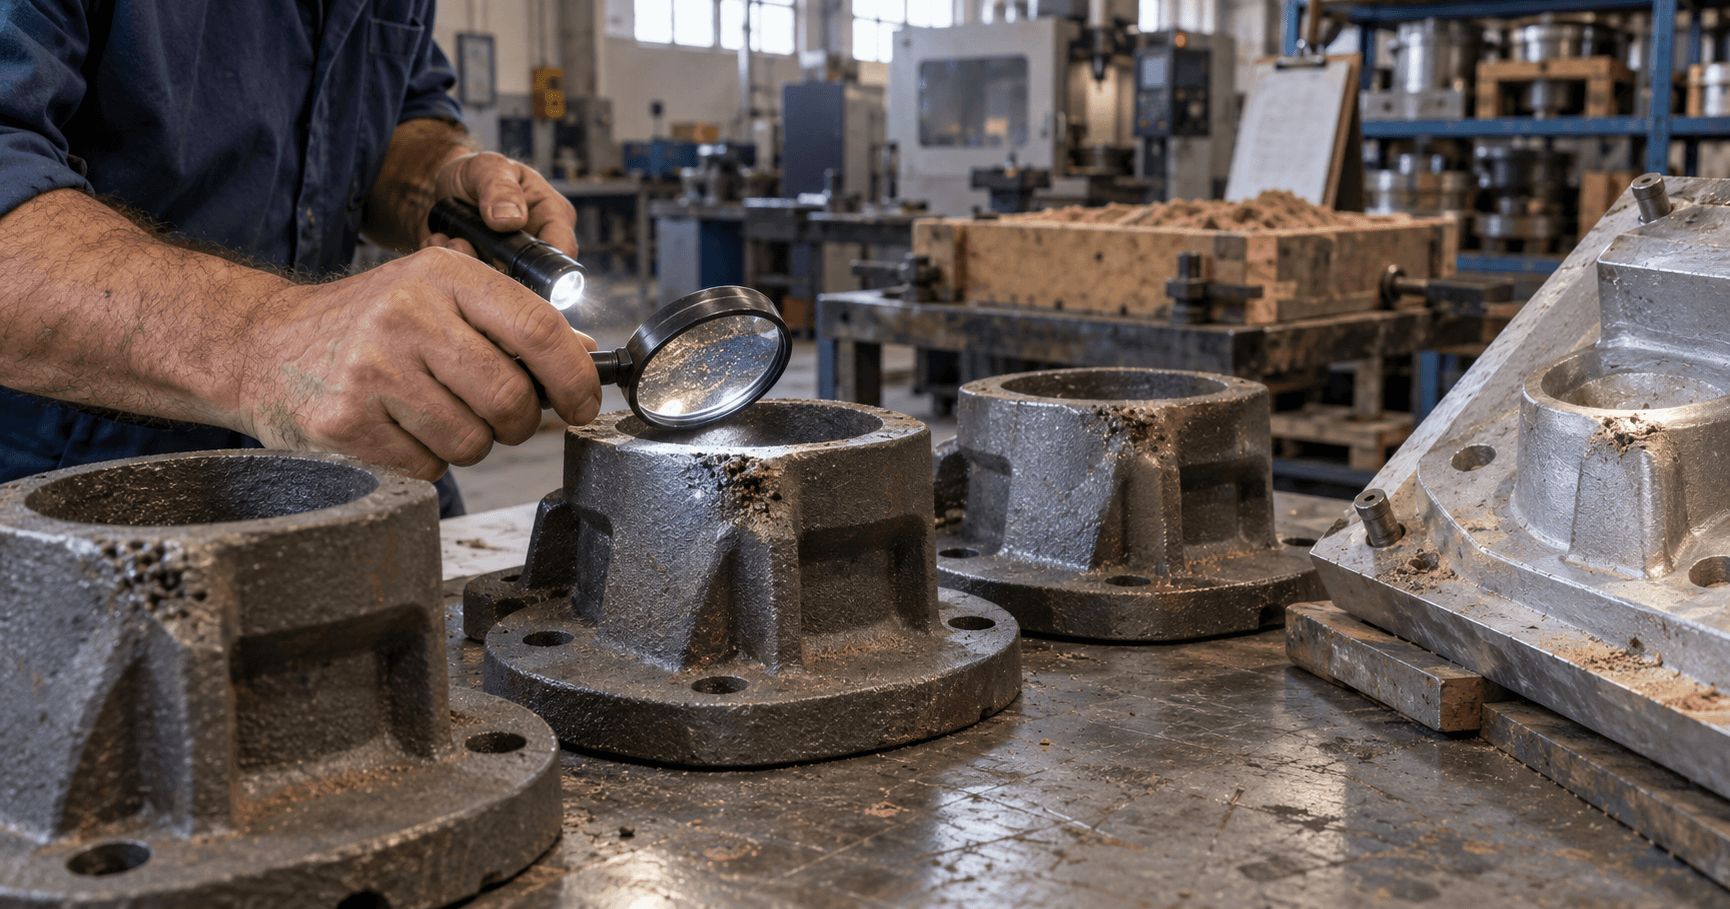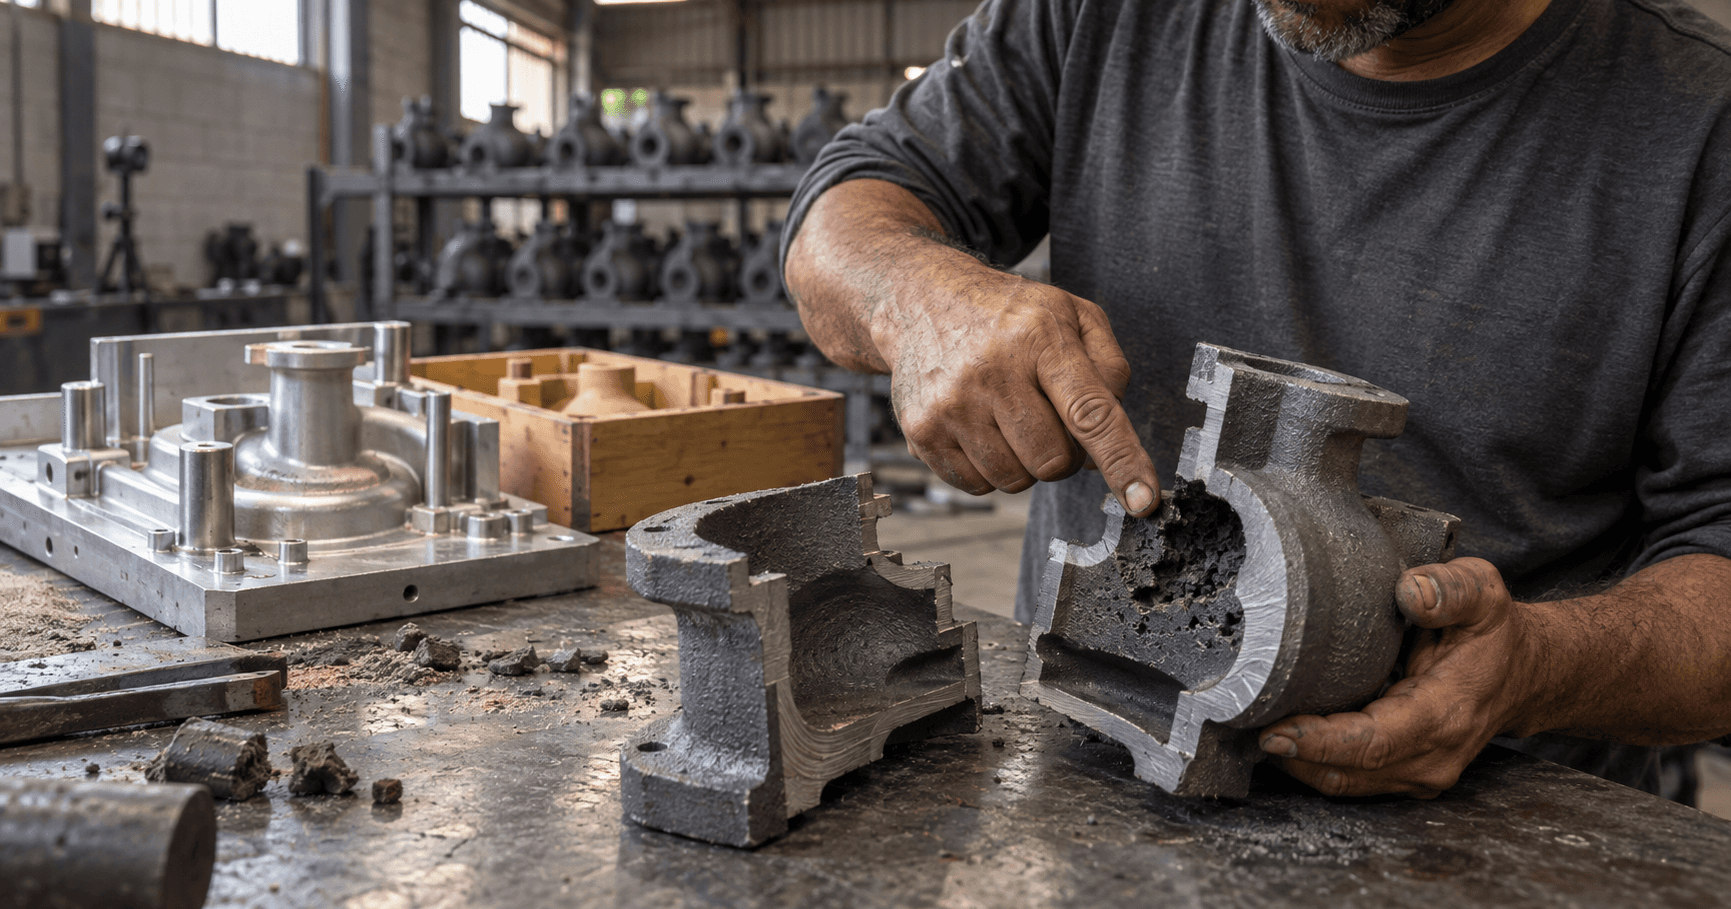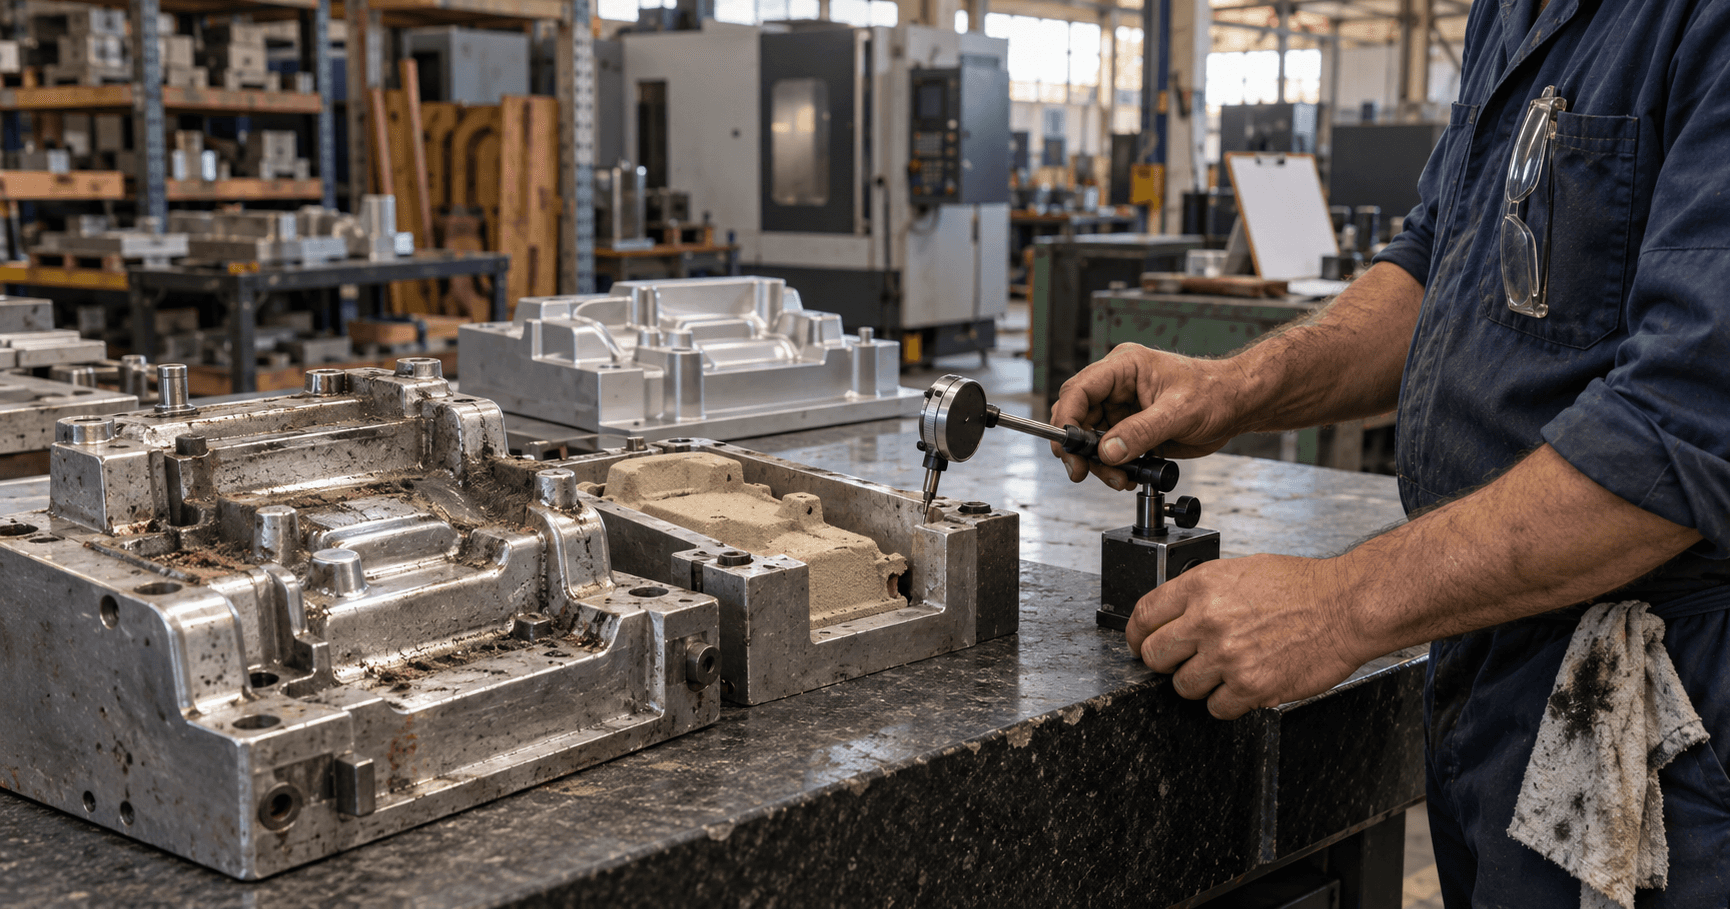
O modelo de série fica menor com o uso. A abrasão da areia tira material a cada moldagem: a cota externa da peça desce e a caixa de macho cresce. O desgaste só vira número quando o ferramental é medido. A MC Modelação fabrica modelos e ferramentais para fundição em Araquari (SC); para o ferramental de série, a conta começa em duas perguntas: quanto desgaste a cota tolera e em que moldagem conferir.
Ferramental para alta tiragem, aqui, é o modelo, a placa-modelo e a caixa de macho da moldagem em areia. Molde permanente (coquilha, sob pressão) é outro processo.
Ferramental para alta tiragem: como o modelo perde a cota numa série longa
O modelo perde a cota por abrasão. Segundo a Casting Source (março de 2025), a abrasão da areia deixa o modelo menor, e as dimensões externas da peça diminuem; deixa a caixa de macho maior, e o macho sai maior, com passagens internas alteradas e o encaixe nas marcações de macho fora de posição. A madeira desgasta mais rápido que o metal.
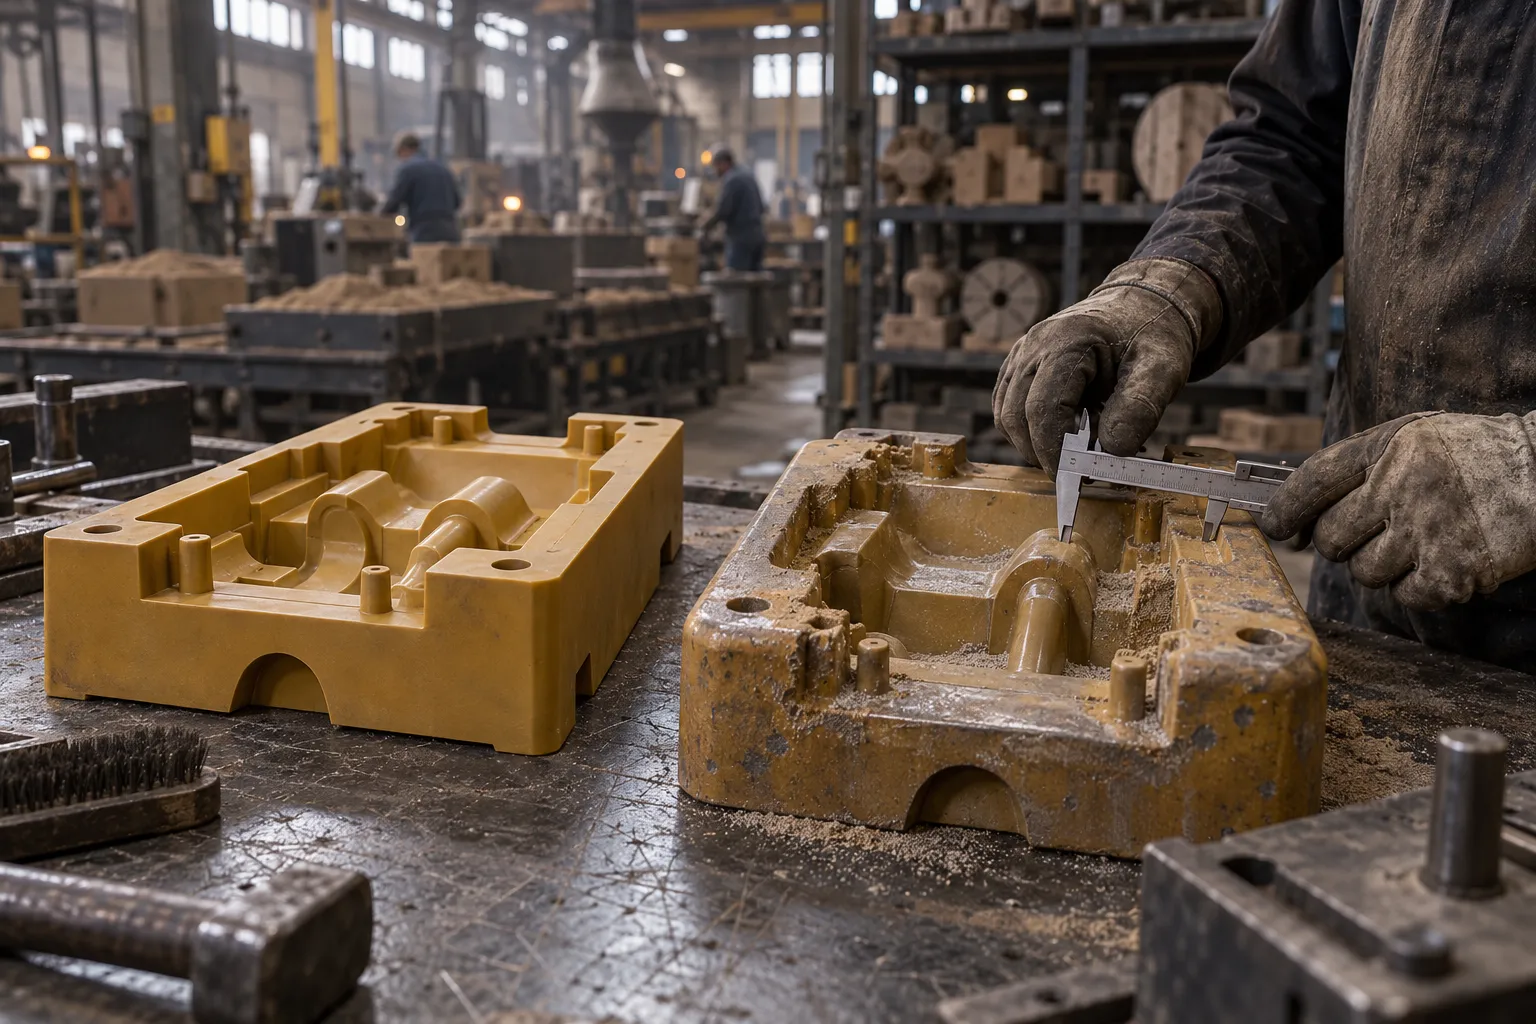
Caixa de macho nova ao lado de outra usada por muitas moldagens: o desgaste só vira número quando é medido.
Em série longa a variação se acumula, e a peça pode passar a sair do campo de tolerância do cliente no meio da série. Entre as peças que a MC atende estão blocos de motor (ferro cinzento e alumínio), carcaças de transmissão e de diferencial e componentes de suspensão; a lista completa fica na página de fundição para o setor automotivo.
A MC informa quanto cada material aguenta em linha mecanizada: madeira, até dezenas de moldagens; resina poliuretana, centenas a alguns milhares; molde em alumínio para fundição, dezenas de milhares de ciclos em alta cadência. Liga, tratamento superficial e abrasividade da areia mudam o número real. Esses números são os que a MC informa para o ferramental dela.
Leia também: Molde em alumínio: por que ele entrega a precisão que a resina não alcança
Leia também: Quando usar molde de alumínio na fundição: o número certo
Cada fase pede uma resposta de projeto:
| Fase da série | O que acontece | Resposta de projeto |
|---|---|---|
| Ajuste inicial | Sem desgaste: é o estado de referência | Escaneamento 3D de base do modelo, dos canais e das caixas de macho |
| Produção estabilizada | Desgaste gradual por abrasão a cada moldagem | Checagem de danos antes de cada corrida |
| Desgaste acumulado | Cota externa abaixo do nominal, caixa de macho maior | Reescaneamento após número predeterminado de moldes; recuperar, copiar ou refazer |
| Retomada após parada | Ferramental parado por 12 meses ou mais pode exigir nova aprovação do cliente | Reconferir o ferramental antes de moldar e confirmar com o cliente |
Sobremedida e referências de usinagem em série longa
Um modelo menor e uma caixa de macho maior mexem no que a usinagem CNC posterior espera: a peça pode chegar com menos sobremetal do que o programa prevê, ou com o macho fora de posição. Por isso, o quanto de desgaste a cota tolera deve entrar na sobremedida e nas referências de usinagem desde o projeto. É raciocínio de projeto, não regra de norma.
Os pontos de apoio para usinar (locadores fundidos) se definem em conversa antecipada entre fundição e usinagem (Casting Source, 2022, sobre fundidos estruturais de alumínio). Em bloco de motor e carcaça de câmbio, a macheação integrada exige posicionamento e vedação precisos entre as caixas de macho, e uma caixa que cresce com o desgaste mexe justamente nisso. Os ±0,01 mm das 6 máquinas CNC da MC valem para o ferramental, não para a peça fundida.
Leia também: Tolerância dimensional na fundição em areia: o que esperar da peça
Medição programada e backup do modelo: roteiro em seis passos
Quem opera ferramental para alta tiragem acompanha o desgaste por medição, e o intervalo entre medições deve ser definido em conjunto pelo comprador e pela engenharia da fundição (Casting Source, 2025). Roteiro mínimo, a partir das colunas da Casting Source (2020 a 2025) e do diagnóstico da MC:
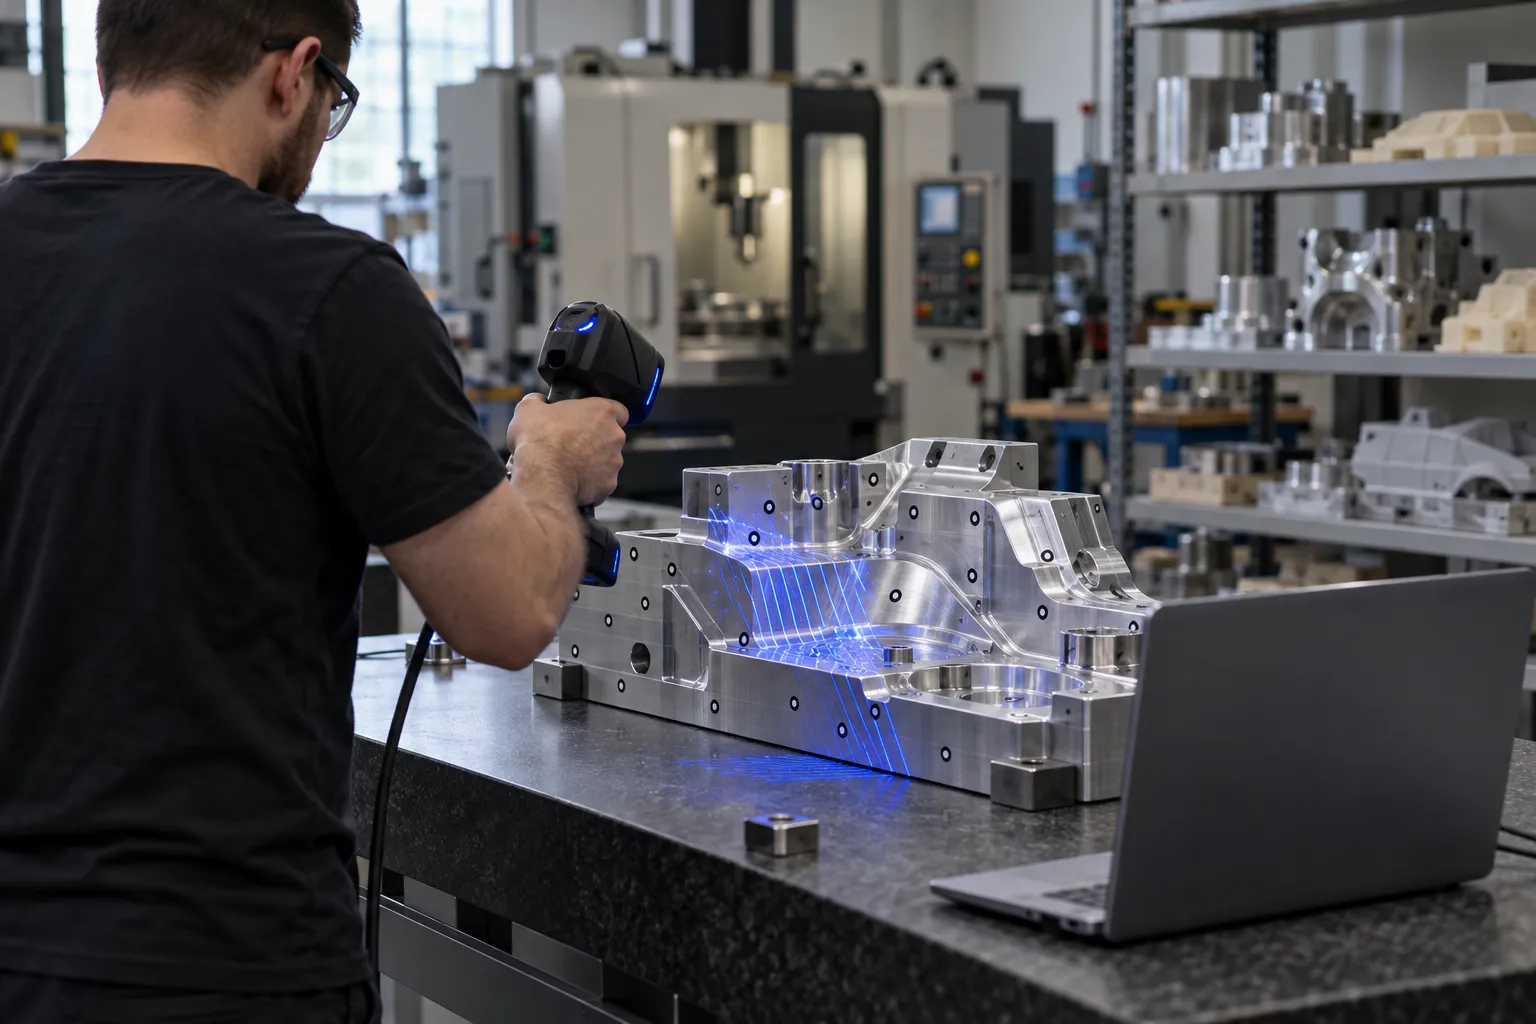
O escaneamento de base, feito depois dos ajustes iniciais, vira a referência para comparar o desgaste nas medições seguintes.
- Escaneie em 3D o modelo, os canais e as caixas de macho depois dos ajustes iniciais; é a referência.
- Cheque danos antes de cada corrida, com checklist documentado (o modelo também se danifica em queda).
- Reescaneie após o número predeterminado de moldes ou machos e compare com a referência.
- Decida entre recuperar, copiar ou refazer pelo escaneamento e pela análise dimensional.
- Guarde em área fechada com sprinkler, em prateleiras ou racks sem contato entre peças, com inventário da localização.
- Registre descrição detalhada, fotos, local de guarda e prova de propriedade.
Segundo a Casting Source (2025), a manutenção normal fica por conta da fundição, o dano severo é negociado entre o cliente final e a fundição conforme a causa, e o ferramental desgastado é reposto pelo cliente final.
Parte do backup do modelo é documental: descrição detalhada, fotos, local de guarda e prova de propriedade aceleram a recuperação do ferramental quando a fundição fecha ou o ferramental precisa mudar de fundição, por exemplo após incêndio ou consolidação de empresas (Casting Source, 2020 e 2022). Se o original está irrecuperável ou perdido, a réplica de modelos o copia por engenharia reversa. Na MC, em Araquari, o modelo passa por escaneamento 3D e análise dimensional antes de decidir entre recuperar, copiar ou refazer, e o controle dimensional final segue a regra "Nada sai sem medir".
Dúvida sobre o desgaste do seu modelo? Fale no WhatsApp e mande o desenho ou a peça.
O que o cliente automotivo pode exigir de quem fornece fundido
Cada cliente define o que exige, e nada disso é lei. O IATF 16949:2016 é o padrão de gestão da qualidade automotiva da IATF (International Automotive Task Force, grupo de montadoras e suas associações), exigido por cliente e por certificação. O MAQMSR, documento da IATF para fornecedor de nível inferior, lista o plano de controle entre os mínimos. O PPAP (processo de aprovação de peça de produção) da AIAG (Automotive Industry Action Group), na 4ª edição, aprova a peça em corrida de produção na taxa de produção. O CQI-27, exigido por montadoras e Tier 1, avalia a fundição que fornece fundido automotivo.
A cláusula 8.5.1.6 do IATF 16949 trata de gestão de ferramental de produção; o texto da norma é pago, então confira a redação na sua cópia da norma.
Um preprint de 2026 sobre evidência de conformidade na cadeia automotiva lista, entre os gatilhos de nova submissão do PPAP (4ª edição), a mudança de ferramental e o ferramental inativo por 12 meses. Uma réplica ou um modelo recuperado pode se enquadrar como mudança de ferramental. É resumo secundário, não o manual pago: confirme com a qualidade do cliente antes de trocar o modelo.
Quando migrar para molde permanente e quando seguir em areia
O molde permanente entra quando a peça é de liga não ferrosa: segundo a MC, ele é para esse grupo de ligas, e blocos em ferro cinzento seguem em areia. A troca muda o processo e muda o desgaste: em vez da abrasão da areia, a cada vazamento o aço sofre choque térmico, e ao longo de milhares de ciclos isso causa fadiga, microtrincas e perda de tolerância dimensional.
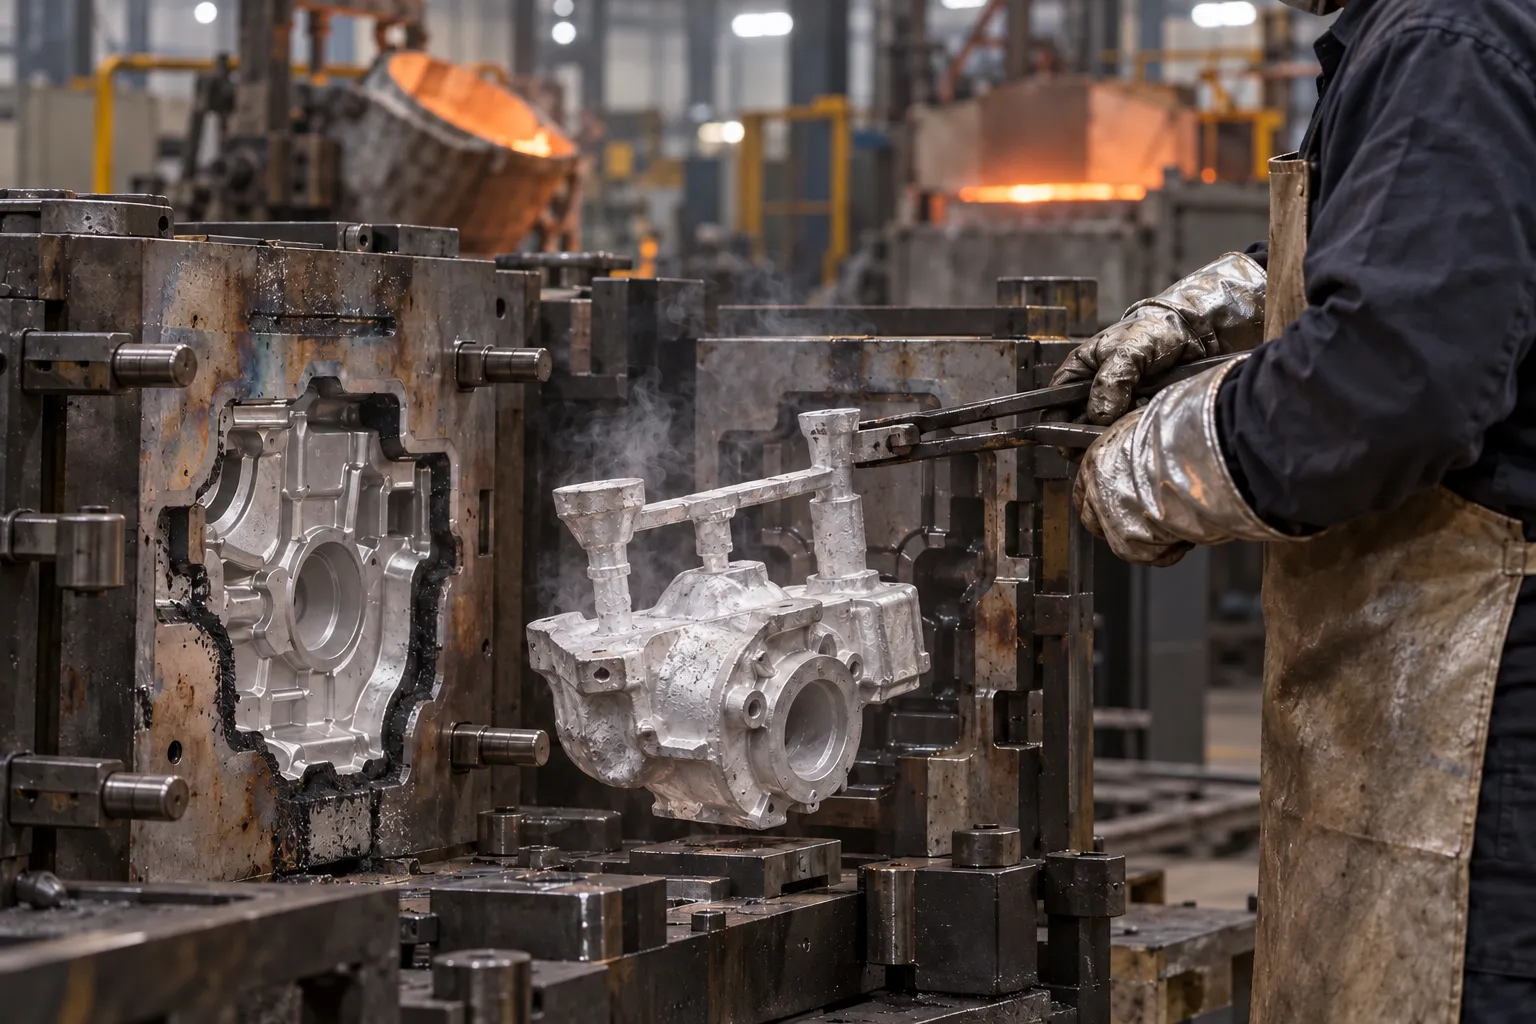
Na coquilha o limite é o choque térmico e a fadiga do aço a cada vazamento, não a abrasão da areia.
| Ferramental | Ciclos informados pela MC | O que limita a vida |
|---|---|---|
| Modelo em alumínio, moldagem em areia | Dezenas de milhares, em linha mecanizada de alta cadência | Abrasão da areia; liga, tratamento superficial e abrasividade da areia mudam o número |
| Coquilha para alumínio por gravidade | 30.000 a 100.000 | Choque térmico e fadiga a cada vazamento; temperatura de vazamento, geometria, tratamento térmico do aço e plano de manutenção |
| Ferramental sob pressão para alumínio | Tipicamente 80.000 a 200.000 | Fadiga térmica com trincas, o principal desgaste que limita a vida do molde sob pressão para alumínio (UFRGS, 2021) |
A página de ferramental metálico para fundição detalha esse caminho.
Leia também: O molde mais barato quase sempre sai mais caro: o custo que ninguém soma
Perguntas frequentes
Quantas moldagens aguenta o ferramental para alta tiragem em areia?
A MC informa dezenas de milhares de ciclos para o alumínio em linha mecanizada de alta cadência, centenas a alguns milhares para a resina e até dezenas para a madeira. O número real da sua série sai da medição.
Recuperar ou copiar o modelo exige nova aprovação do cliente?
Pode exigir. Um preprint de 2026 que resume a 4ª edição do PPAP lista mudança de ferramental e ferramental parado por 12 meses entre os gatilhos de nova submissão, e uma réplica ou um modelo recuperado pode se enquadrar nisso. Quem decide é o requisito do cliente: confirme com a qualidade dele antes de trocar o modelo.
O que preciso mandar para avaliar o ferramental de uma série?
Mande o desenho da peça (3D, se houver), a liga, o processo de moldagem, a tiragem anual e a cadência, as cotas que travam a usinagem e as exigências do cliente. Se já existe modelo, mande fotos ou a peça para escaneamento. A MC, em Araquari, devolve análise técnica.
Como pedir a avaliação do ferramental de série
A MC é fabricante de moldes para fundição em Araquari, ao lado do polo industrial de Joinville, e atende fundições em todo o Brasil: o desenho ou a peça chegam pelo WhatsApp e voltam com análise técnica, inclusive no caso de peças fundidas para o setor automotivo. Fale no WhatsApp e mande o desenho.
O desenho ou a peça chegam pelo WhatsApp e voltam com análise técnica.
Fontes
- Casting Source. Maintaining Tool Quality, 2025.
- Casting Source. Continuing the Foundry Selection Process, 2022.
- Casting Source. What Do You Know About Your Tooling?, 2022.
- Casting Source. Does My Tooling Transfer?, 2020.
- Casting Source. Design of Structural Aluminum Castings, 2022.
- IATF. Minimum Automotive Quality Management System Requirements for Sub-tier Suppliers (MAQMSR), 2ª edição.
- AIAG. Quality Core Tools e CQI-27, 2ª edição.
- arXiv. Evidência de conformidade na cadeia automotiva (preprint), 2026.
- UFRGS. Vida útil de molde de fundição sob pressão de alumínio, 2021.