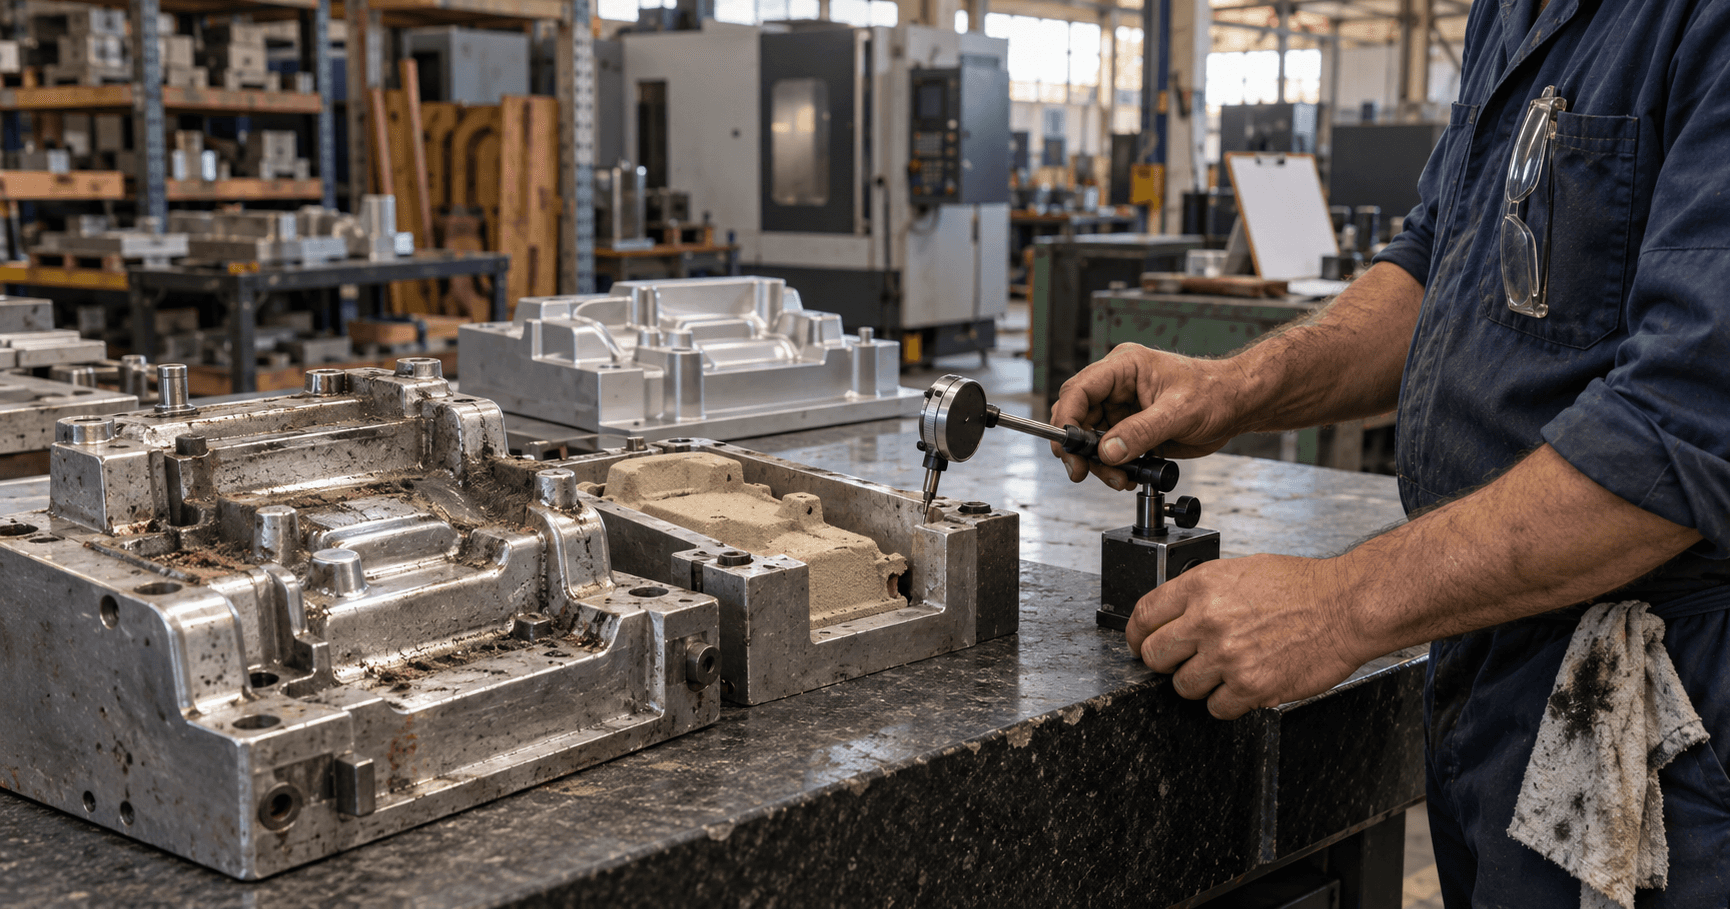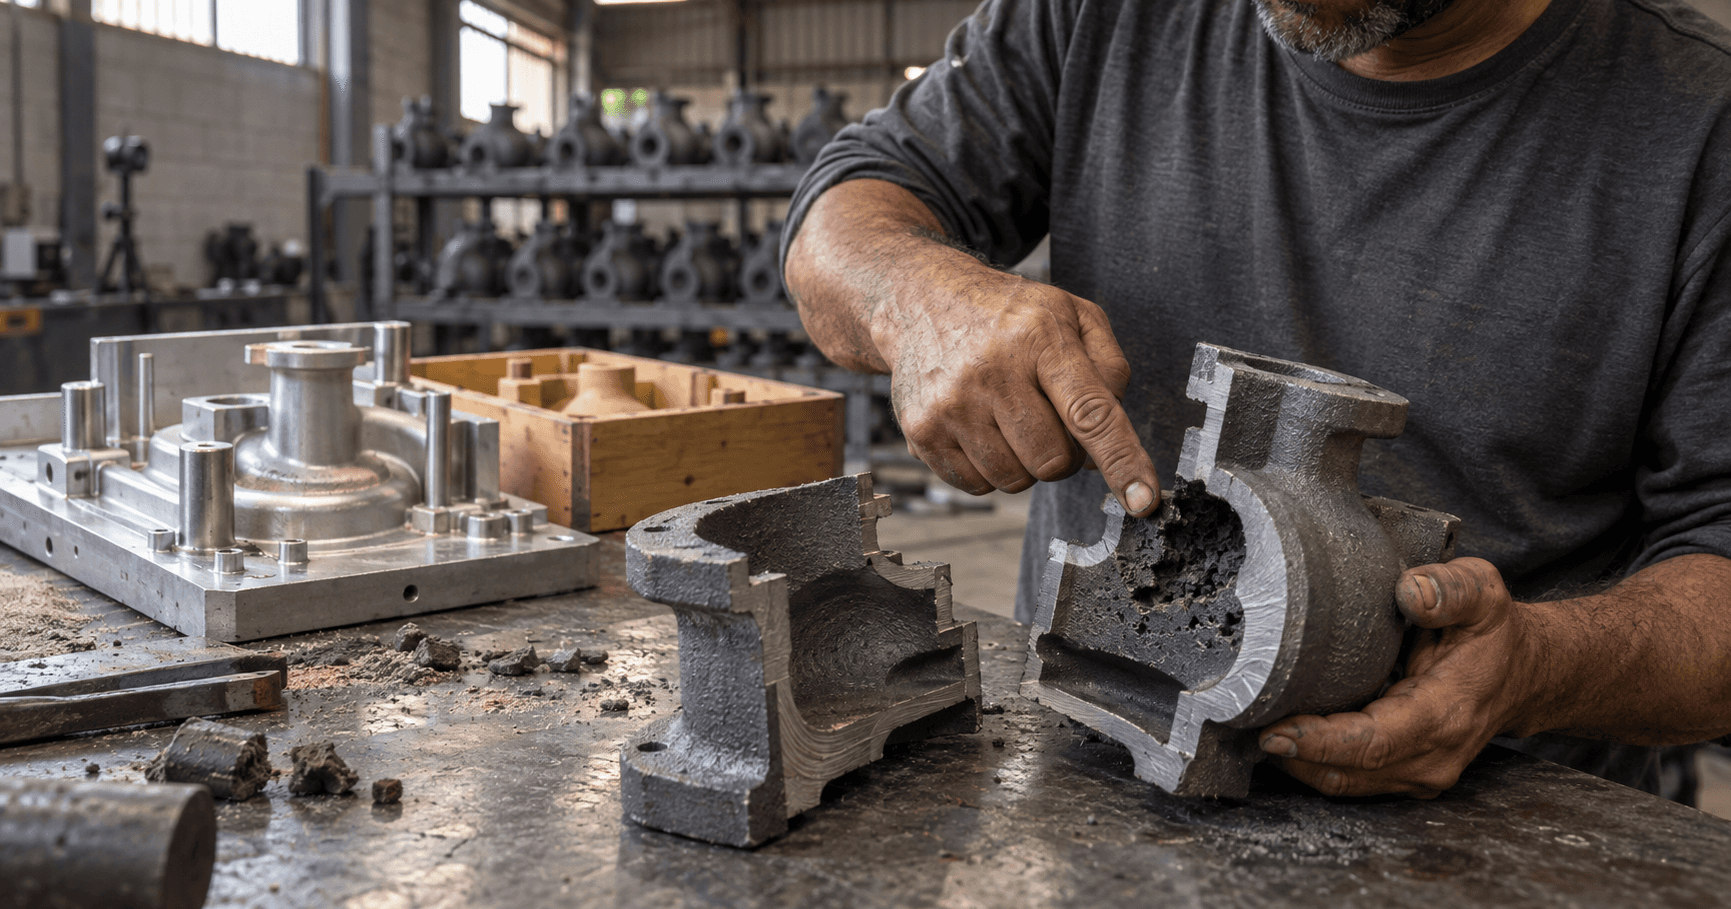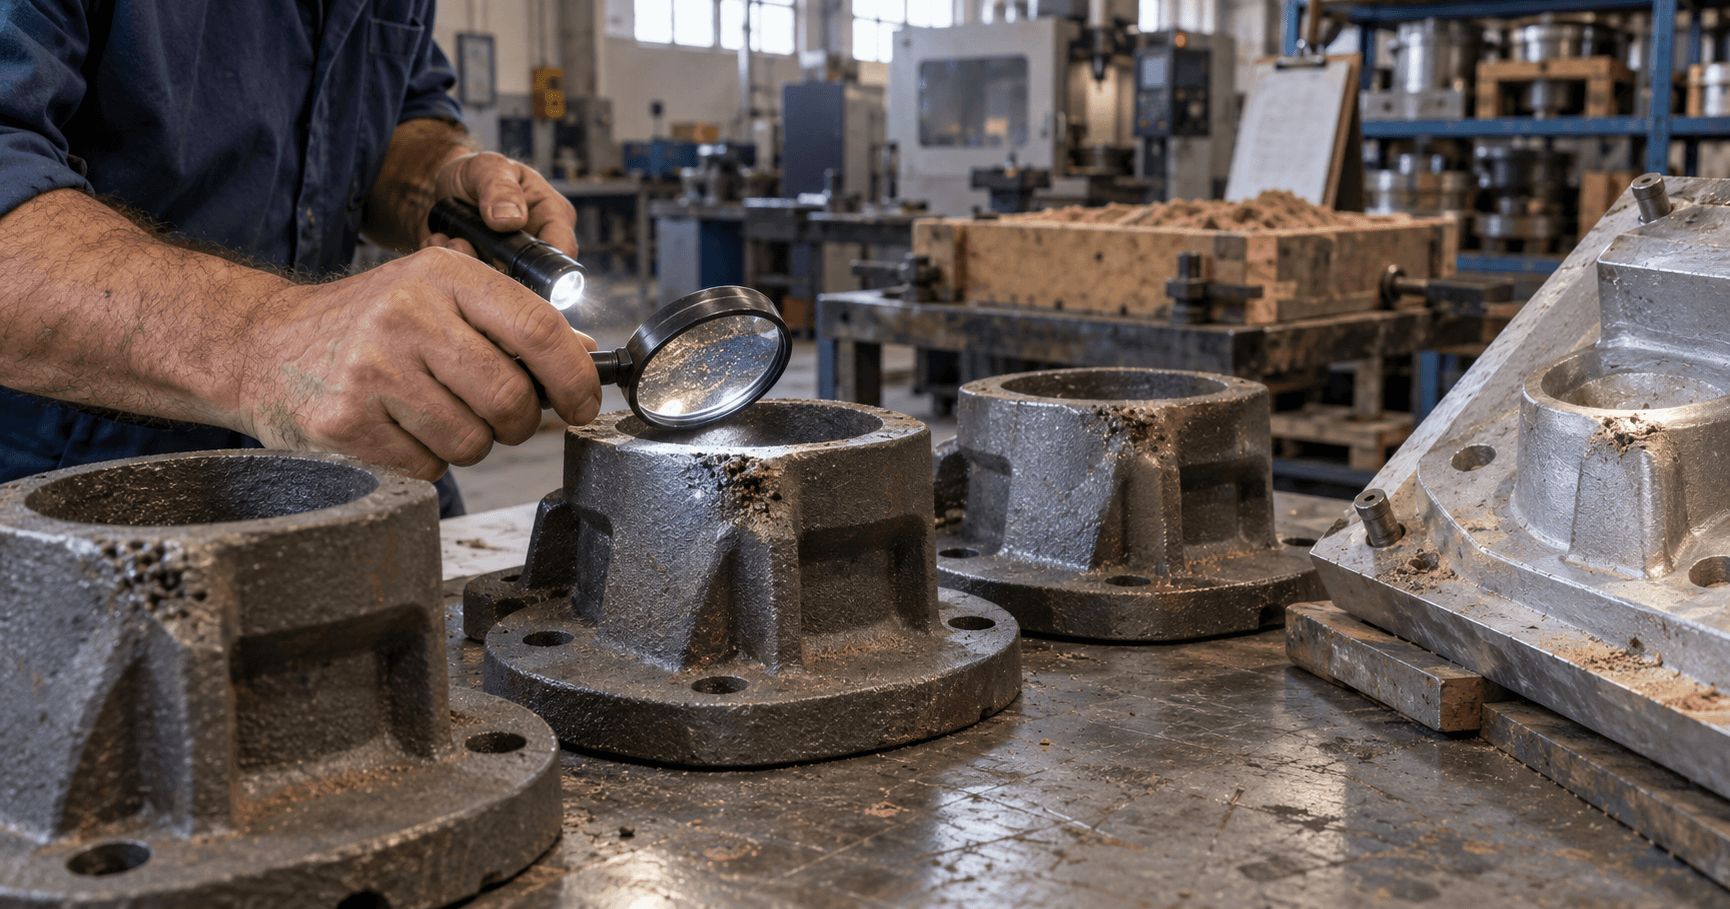
Grão de areia incrustado na peça saiu de algum ponto do molde, e normalmente dá para descobrir de onde. Em ferro fundido nodular, uma revisão da literatura citada pela Foseco aponta que a inclusão de areia responde por 30% a 40% das peças refugadas. Cinco das causas de inclusão de areia na fundição ficam no ferramental que forma os moldes de fundição: saída, desgaste, compactação, macho e canal.
No título, molde quer dizer o ferramental: modelo, placa, caixa de macho e o canal que o modelo imprime na areia.
Como reconhecer inclusão de areia na peça e não confundir com gás ou rechupe
Inclusão de areia aparece como feição escura, estriada ou em filme, e não como bolsão arredondado de parede lisa (gás) nem como vazio áspero em bossa (rechupe). Inclusão é corpo estranho preso no metal durante a solidificação (escória, refratário, areia, tinta), e normalmente leva a peça ao refugo (ABM, 2008). A de areia entra por dois caminhos: já solta na cavidade antes do vazamento, ou erodida e arrastada pelo metal no enchimento (Casting Source, 2023).
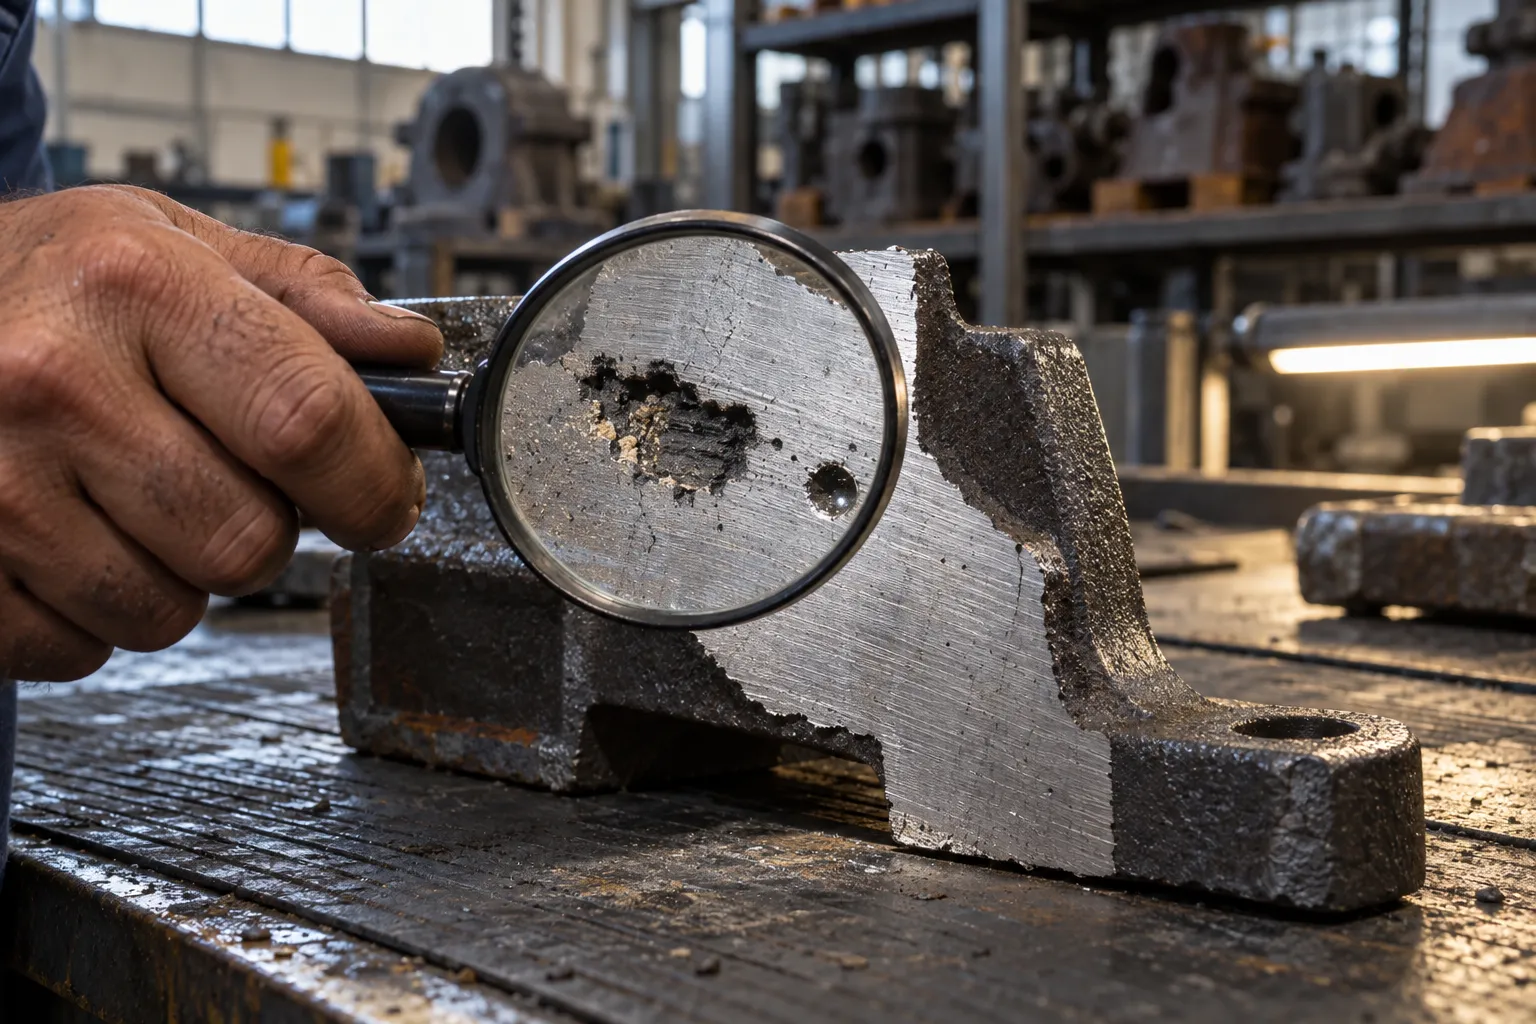
No corte da peça, a inclusão de areia tem borda irregular e estrias; o furo de gás é arredondado e de parede lisa.
Três defeitos costumam ser confundidos:
| Defeito | Como aparece | De onde vem |
|---|---|---|
| Inclusão de areia | feição escura, estriada ou em filme | areia solta na cavidade ou erodida pelo metal |
| Furo de gás de hidrogênio | bolsão arredondado, parede lisa e brilhante | umidade na areia verde, tinta de molde e de macho |
| Rechupe | vazio escuro e áspero, em bossa e em transição de seção | falta de metal líquido de alimentação |
Os três parecem porosidade e têm causas e correções diferentes (Casting Source, 2023). A NFFS (2026), associação de fundições não ferrosas, agrupa areia, óxido, borra e escória nessa mesma aparência e trata a localização do defeito e sua repetição entre peças e lotes como evidência da causa.
Leia também: O molde errado pode jogar um lote inteiro no lixo: como evitar, o mapa geral de como o molde vira refugo.
As 5 causas de inclusão de areia na fundição que começam no ferramental
As cinco são saída insuficiente, modelo ou placa desgastado, compactação irregular, macho mal assentado e canal que erode a areia. A ordem não indica peso: nenhuma fonte ranqueia as causas.
| Causa | Como aparece na peça | O que muda no ferramental |
|---|---|---|
| 1. Saída insuficiente | grão solto vindo de parede vertical | saída em todos os elementos, conferida no CAD |
| 2. Modelo ou placa desgastado ou danificado | areia nos mesmos pontos, peça após peça | acabamento do modelo e material conforme a cadência |
| 3. Compactação irregular | areia solta onde o molde ficou mole, como em cavidade funda | cunhas no modelo e avaliação do venting da placa |
| 4. Macho mal assentado | grão solto ligado ao assentamento do macho | apoio do macho e caixa medida |
| 5. Canal que erode | grão arrastado pelo metal no enchimento | canal e descida definidos e simulados |
1. Modelo sem saída suficiente rasga a areia na extração
Aparece como grão solto vindo das paredes verticais, porque o modelo raspa e rasga a areia ao sair, e o refugo tende a aparecer disperso no lote. A Casting Source (2023) lista o ângulo de saída adequado em todos os elementos do modelo entre os remédios. Mecanismo e faixas de graus estão no post abaixo. A MC projeta a saída de desmoldagem em cada face já no CAD, antes de usinar.
Leia também: Ângulo de saída: quanto usar para a peça desmoldar sem defeito
2. Modelo ou placa desgastado ou danificado
Aparece como areia incrustada que se repete nos mesmos pontos, porque qualquer desvio no ferramental se repete em toda a série. A Foseco cita modelos bem construídos e sem danos entre as medidas contra a inclusão. A Casting Source (2025) lista o que gasta o ferramental: a abrasão deixa o modelo menor, e o dano de manuseio causa arranhões, entalhes e trincas.
No projeto, defina o acabamento do modelo e escolha o material pela cadência. A madeira perde precisão com a abrasão e desgasta rápido em linha mecanizada. O molde em resina para fundição aguenta de centenas a alguns milhares de moldagens, conforme a abrasividade da areia, o regime e o manuseio. O alumínio usa liga escolhida para resistir à abrasão em alta cadência.
3. Compactação irregular nas cavidades fundas do modelo
Aparece como areia solta nas regiões onde o molde ficou mole, como as cavidades fundas do modelo. Segundo a Modern Casting (2025), compactação inadequada deixa o molde mole e leva a defeitos como inclusão de areia, e a consistência da dureza, entre moldes e dentro do mesmo molde, importa mais que o valor máximo. Cavidade funda é um ponto onde a dureza varia, e o mesmo artigo recomenda corrigir isso no modelo, com cunhas.
No projeto, preveja cunhas no modelo para dirigir a compressão às áreas moles e avalie o venting da placa-modelo. Pressão de squeeze e tempo de sopro são da fundição.
4. Macho mal assentado ou com a caixa já desgastada
Aparece como grão solto ligado ao assentamento do macho. A Casting Source (2023) lista a areia que se solta ao assentar os machos entre as causas, e a Foseco pede posicionamento preciso de machos e insertos. A abrasão faz a caixa de macho crescer, e o macho maior altera passagens internas e posicionamento (Casting Source, 2025).
Macheação é posicionar, vedar e manter estáveis os machos durante o vazamento: sem isso, até macho perfeito vira refugo. No projeto, defina o apoio do macho e confira na caixa os pontos críticos: plano de partição, venting e extração.
5. Canal ou descida que erode a areia no enchimento
Aparece como grão arrastado pelo metal: a erosão das paredes do molde leva grãos para a cavidade (UTFPR, 2023). A Foseco pede um sistema que minimize turbulência e impacto direto na superfície do molde, e a Casting Source (2023) lista entre os remédios a velocidade correta do metal, definida com simulação de fluxo no projeto do sistema de alimentação. Canal mal posicionado gera turbulência e inclusão. Com refugo recorrente e sem causa aparente, o sistema de alimentação é o suspeito mais comum, e o mais difícil de corrigir depois do ferramental fabricado.
No canal e na descida, defina posição e dimensão e simule a velocidade do metal antes de fabricar o ferramental. Num TCC da UTFPR (2023), a simulação deu velocidade de enchimento bem abaixo de 1 m/s e erosão de molde só no canal de descida.
Se a inclusão aparece no mesmo ponto lote após lote, mande o desenho da peça ou a própria peça com a areia incrustada. Fale no WhatsApp: a MC, em Araquari, ao lado do polo industrial de Joinville, devolve a análise técnica do ferramental.
O que o ferramental resolve e o que é da fundição
Das causas de inclusão de areia na fundição, as cinco acima nascem no ferramental e outras são de processo. Num TCC da UTFPR (2023) sobre um suporte de ferro nodular, a inclusão de areia foi o maior motivo de refugo: 2,37% em 2021, dentro de um refugo total de 5,51%, à frente do rechupe (1,76%). A explicação levantada foi de processo: areia que se solta ao pôr resfriadores na parte superior do molde, principalmente ao fixar os grampos nas caixas de moldagem, agravada pela troca para operadores menos experientes. A solução estudada foi inverter os resfriadores para a metade inferior do molde. É uma peça numa fundição, não média de mercado.
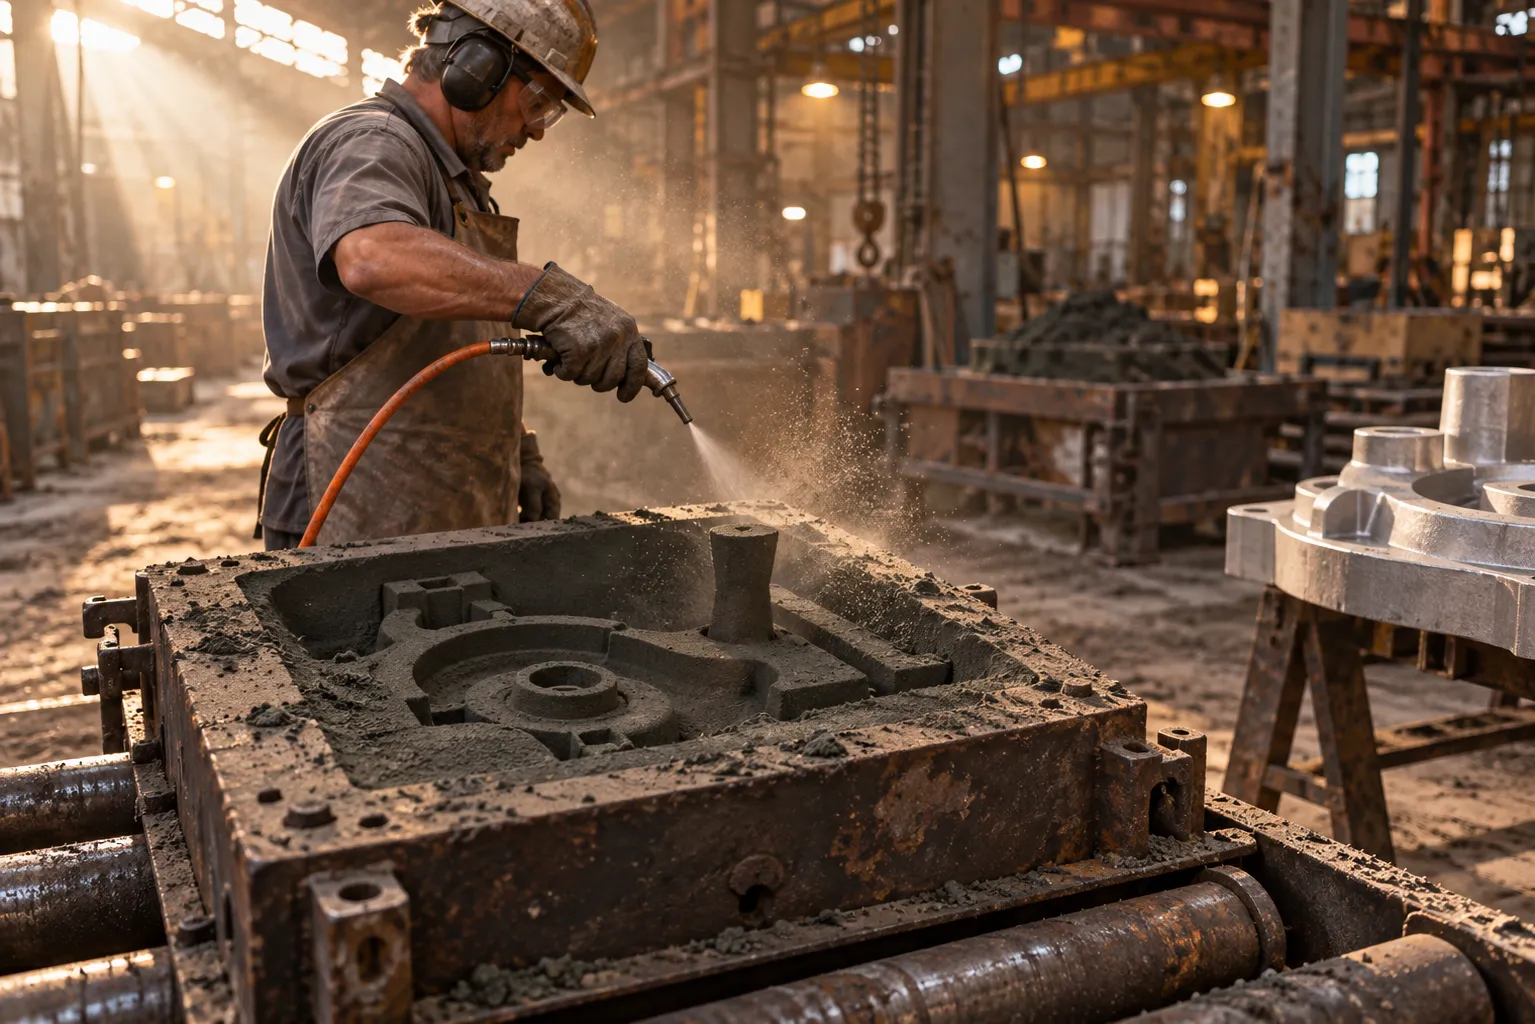
Limpar a cavidade é etapa da fundição; a forma que a areia recebe vem do ferramental.
| É do ferramental | É da fundição |
|---|---|
| saída em todos os elementos | manuseio brusco do molde |
| acabamento e desgaste do modelo | sopro ou aspiração da cavidade |
| cunhas no modelo e venting da placa | tinta de molde e de macho |
| apoio e assentamento do macho | qualidade da areia |
| posição e dimensão do canal | resfriadores e grampos |
| temperatura de vazamento (areia aderida à superfície) |
A temperatura de vazamento mexe na areia aderida à superfície da peça: num estudo da UFSC (2024) em ferro cinzento, baixar de 1410 a 1440 °C para 1350 a 1370 °C ou para 1380 a 1400 °C (as duas faixas) reduziu de forma significativa essa aderência. O estudo trata da aderência na superfície, não da inclusão interna. Para separar os dois lados:
- Marque o ponto da peça onde a areia aparece.
- Confira se o defeito repete na mesma cavidade ou na mesma placa.
- Compare por turno e por operador.
Ponto fixo e cavidade repetida tendem a apontar o ferramental; mudança por turno tende a apontar o processo. É pista, não prova: a falta de saída, por exemplo, pode aparecer dispersa no lote.
Quando recuperar o modelo antes de refazer
Desvio localizado, de desgaste ou dano, costuma pedir recuperação; causa de geometria (saída, cavidade funda, canal) pede mudança de projeto; e cadência acima do que o material aguenta pede outro material. A decisão sai da medida:
- Escaneie em 3D o modelo, o sistema de alimentação e as caixas de macho depois das amostras iniciais.
- Reescaneie depois de um número de moldes ou machos definido de antemão (Casting Source, 2025).
- Compare o escaneamento com o projeto antes de decidir entre recuperar, replicar ou fazer novo.
É o diagnóstico da MC, em Araquari: escaneamento 3D e análise dimensional antes de qualquer decisão. A manutenção de ferramentais para fundição cobre o desgaste natural, o dano de queda e a perda de dimensão por ciclos prolongados.
Leia também: Tolerância dimensional na fundição em areia: o que esperar da peça
O que conferir antes de fechar o ferramental
Antes de aprovar o projeto, confira seis pontos:
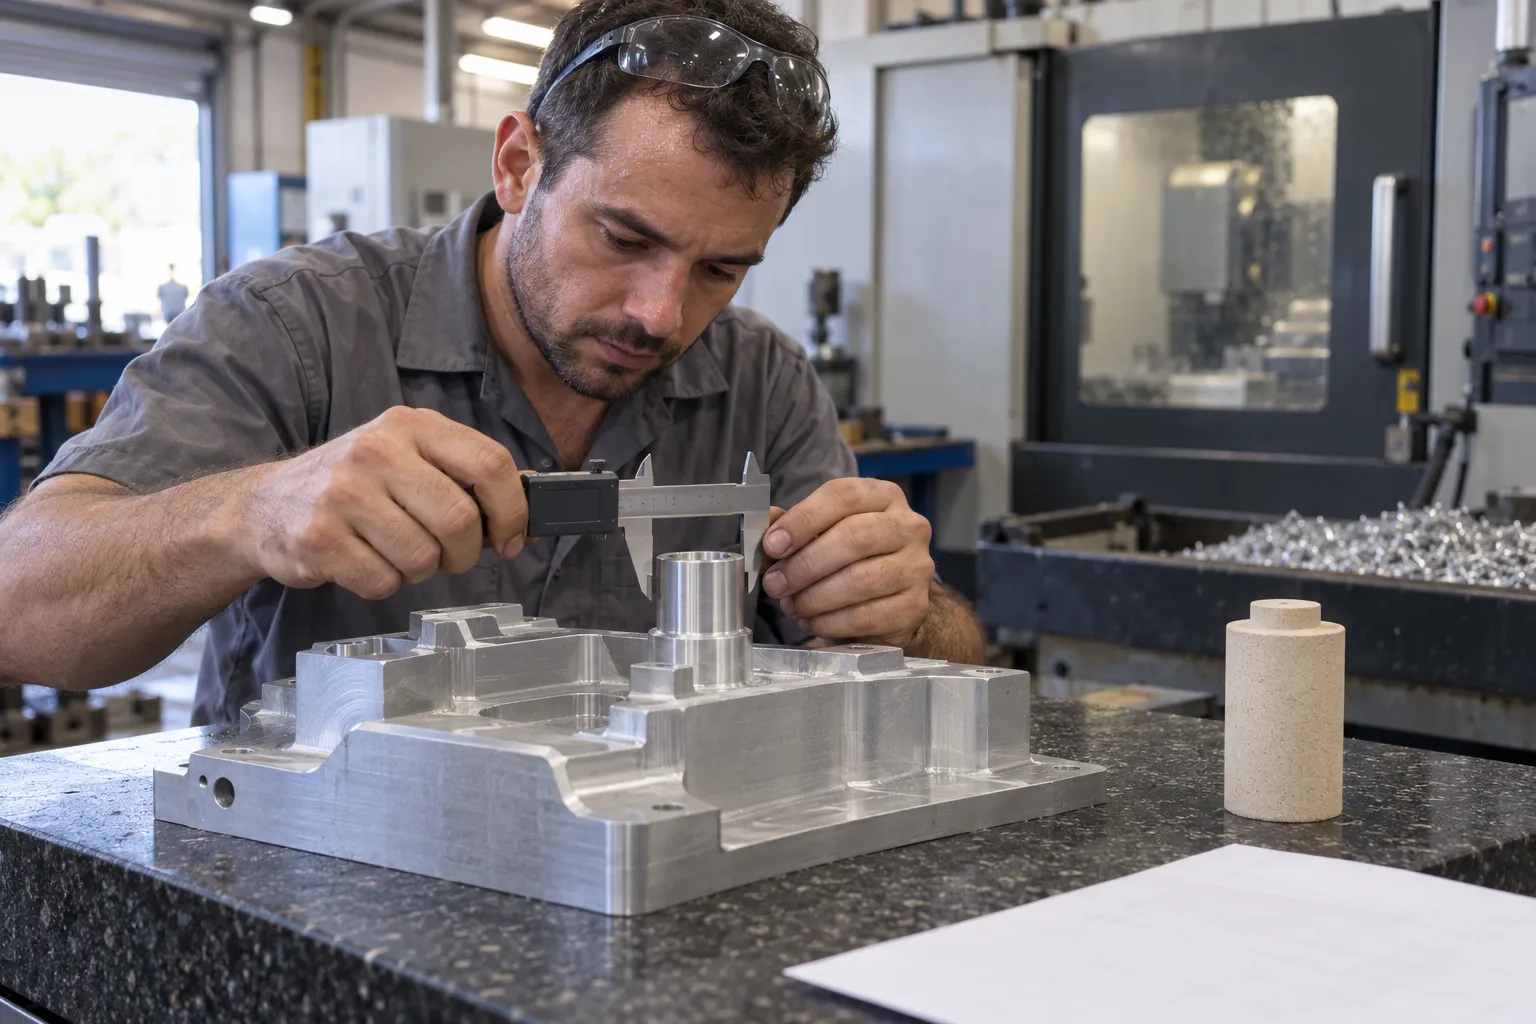
Saída, apoio do macho e acabamento entram na conferência antes de o ferramental ir para a linha.
- Confirme a saída em todos os elementos do modelo.
- Defina o acabamento do modelo nas superfícies que tocam a areia.
- Marque as cavidades fundas do modelo e avalie cunhas no modelo e o venting da placa.
- Verifique apoio, vedação e venting do macho.
- Simule a velocidade do metal no canal e na descida.
- Escolha o material pela areia e pelo regime, e fixe o plano de reescaneamento.
A MC projeta moldes para fundição sob medida para areia verde, shell, cold box e gravidade, em moldagem manual ou mecanizada. O CNC trabalha com ±0,01 mm no ferramental, não na peça fundida, e o controle dimensional final segue a regra "nada sai sem medir".
Leia também: O molde mais barato quase sempre sai mais caro: o custo que ninguém soma
Fontes
- ABM. Estudo do mecanismo de formação de inclusões não metálicas em um processo de fundição: resultados preliminares, 2008.
- Casting Source. Casting Defect Basics: Gas and Inclusions, 2023.
- Casting Source. Casting Defect Basics: Shrinkage, 2023.
- Casting Source. Maintaining Tool Quality, 2025.
- Foseco. Foundry Practice 271: Non-metallic inclusions.
- Modern Casting. A Hard(ness) Look at Mold Testing, 2025.
- NFFS. How to Describe a Casting Defect Before Guessing the Cause, 2026.
- UTFPR. Rendimento metálico e redução de defeitos (TCC), 2023.
- UFSC. Temperatura de vazamento e incorporação de areia, 2024.
Perguntas frequentes
Quais causas de inclusão de areia na fundição vêm do molde e quais vêm da fundição?
Do molde vêm saída insuficiente, modelo ou placa desgastado ou danificado, compactação irregular em cavidade funda, macho mal assentado e canal que erode. Da fundição vêm manuseio, tinta, areia, resfriadores, grampos e, para a areia aderida à superfície, a temperatura de vazamento. Ponto fixo e repetição na mesma cavidade tendem a apontar o ferramental.
Quanto do refugo vem de inclusão de areia?
Em ferro nodular, de 30% a 40% das peças refugadas, segundo uma revisão citada pela Foseco. O caso da UTFPR é outro tipo de número: 2,37% em 2021, dentro de um refugo total de 5,51%. Um número vem de uma revisão de literatura e o outro de uma peça numa fundição: nenhum é média de mercado.
Dá para corrigir um modelo que já está produzindo peça com areia incrustada?
Depende da origem. Desgaste e dano localizados costumam pedir recuperação; saída, cavidade funda e canal pedem mudança de projeto. A MC escaneia em 3D e mede o desvio antes de decidir entre recuperar, replicar ou fazer novo; o desenho ou a peça vão pelo WhatsApp, e a MC, de Araquari, atende fundições de todo o Brasil.
Fale no WhatsApp e mande o desenho da peça, ou a própria peça com a areia incrustada: a MC Modelação, em Araquari/SC, devolve a análise técnica. Para ferramental sob medida para a sua linha, o ponto de partida é o desenho.