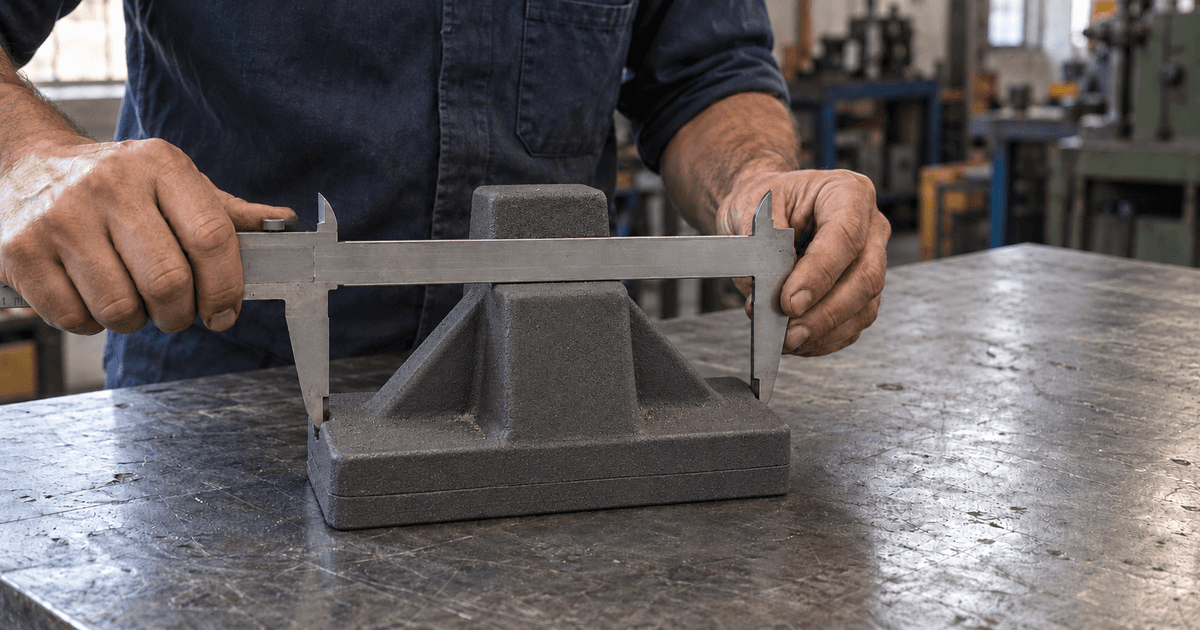
A tolerância dimensional na fundição em areia não chega a ±0,1 mm. No grau DCTG 11, dentro da faixa típica da moldagem manual (DCTG 11 a 14), a tolerância total para cotas de mais de 100 até 160 mm é de 5 mm, ou ±2,5 mm: uma peça de 120 mm em ferro cinzento pode medir de 117,5 a 122,5 mm e continuar dentro da norma. A MC Modelação, de Araquari (SC), projeta e fabrica o ferramental dessas peças.
A tabela em milímetros deste texto vem da ISO 8062-3 na edição de 2007, que a edição de 2023 substituiu: confira a vigente antes de especificar. Os graus típicos por processo vêm do Anexo A, citado da edição de 2023. Os ±0,01 mm do CNC da MC são do ferramental, não da peça fundida: a peça de areia não herda essa precisão.
Tolerância dimensional na fundição em areia: quanto a areia entrega
Em série longa e com a produção plenamente desenvolvida, a Tabela A.1 (informativa) da ISO 8062-3 indica DCTG 11 a 14 para areia com moldagem manual (ferro cinzento, aço, ferro nodular e maleável) e DCTG 8 a 12 para areia com moldagem em máquina e em casca (shell). Ligas leves em areia manual ficam em DCTG 9 a 12, e ligas de cobre em DCTG 10 a 13.
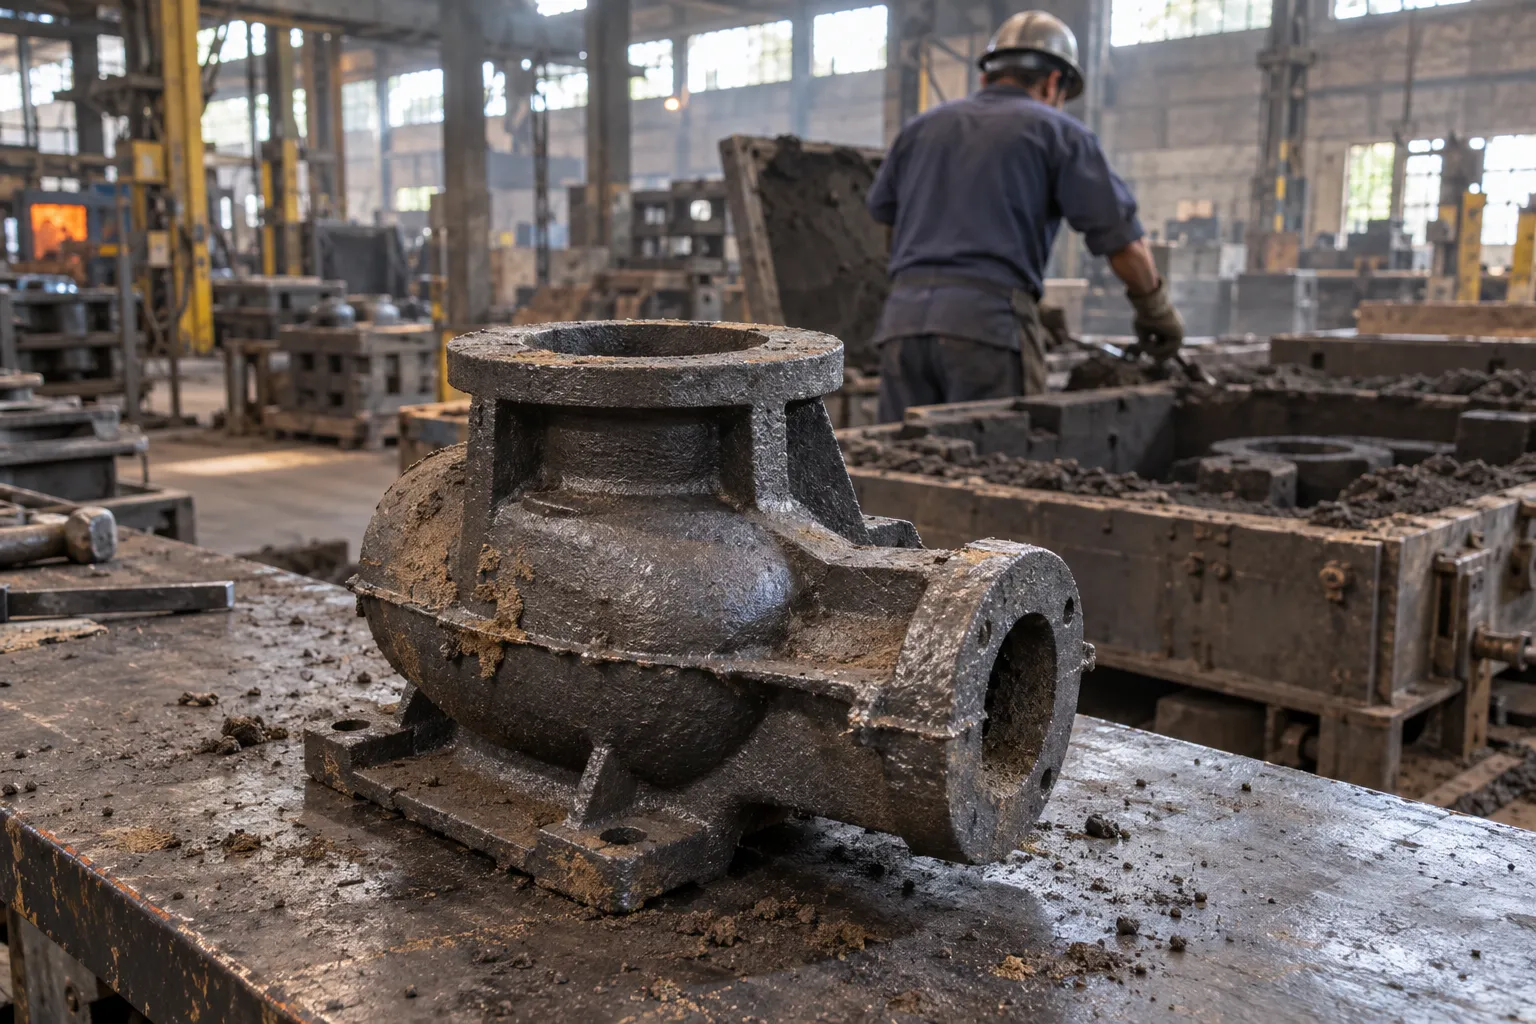
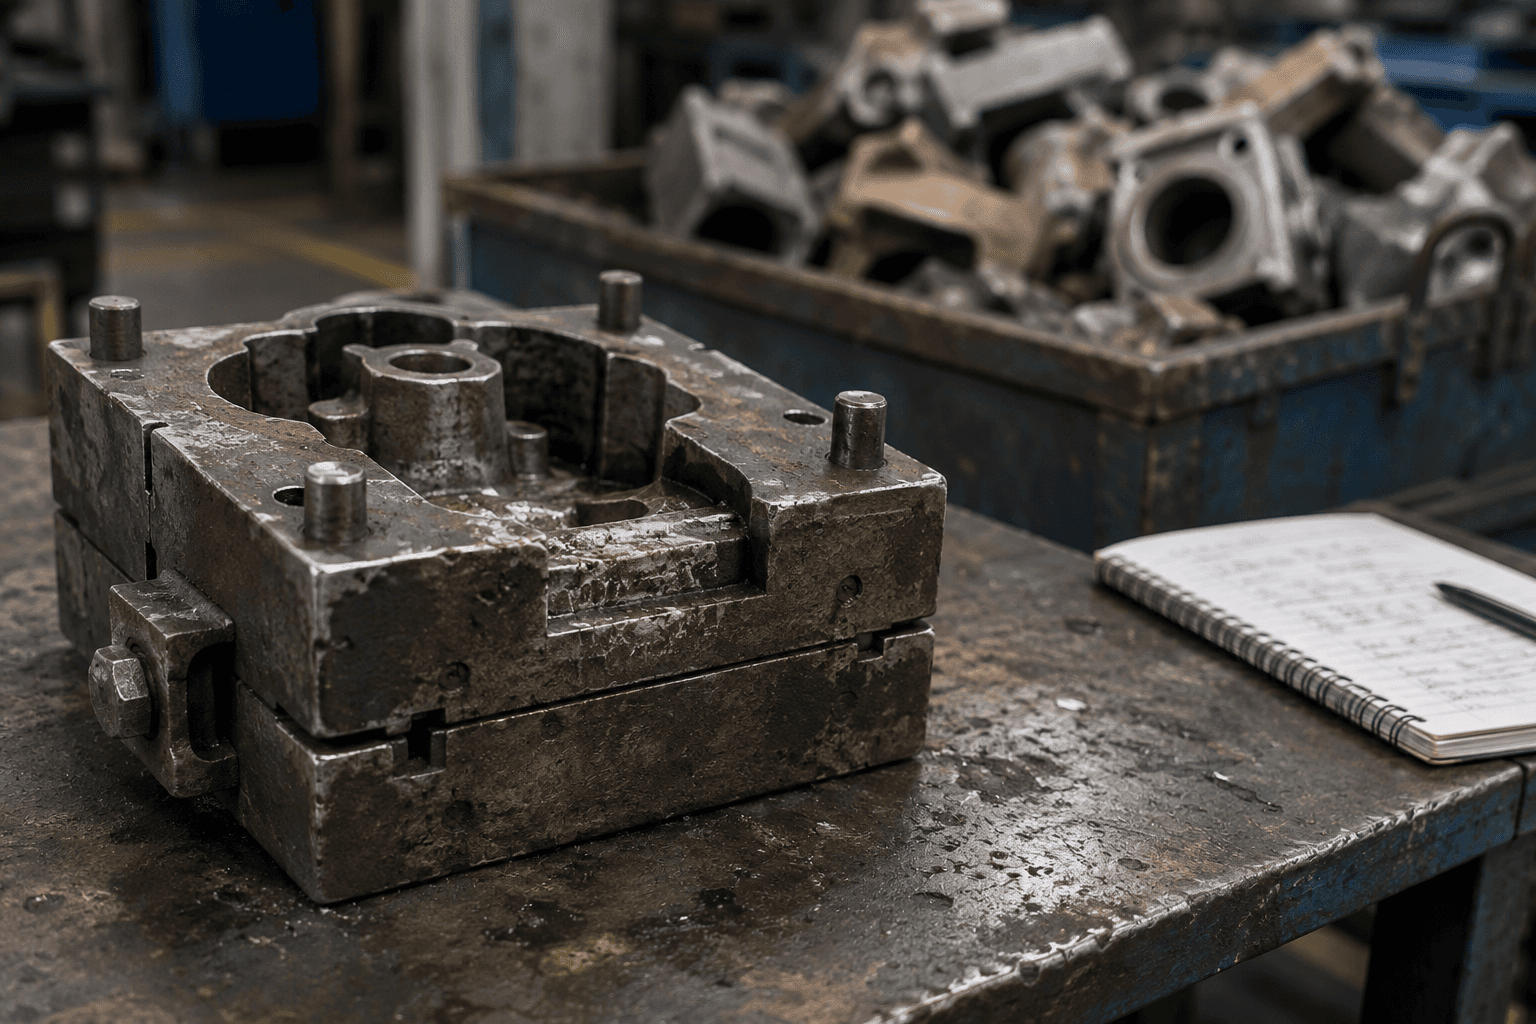
Peça bruta de ferro cinzento logo após a desmoldagem, ainda com marcas de areia.
Série curta ou peça única em areia cai em faixas mais largas, as da Tabela A.2. Segundo o Anexo A, nesses casos é impraticável e antieconômico usar modelo metálico e desenvolver equipamento para tolerância estreita.
De que depende o grau
O grau depende de cinco fatores, todos listados no Anexo A da norma como decisivos para a exatidão do processo:
- complexidade do projeto da peça;
- tipo de equipamento de modelo ou matriz;
- metal ou liga;
- condição dos modelos;
- métodos de trabalho da fundição.
Em série longa, com ajustes e controle cuidadoso da posição dos machos, é possível chegar a graus mais finos que os da Tabela A.1.
Classes CT da ISO 8062: como ler a tabela de tolerâncias
CT é a designação da ISO 8062 de 1994, e as edições seguintes usam DCTG. São 16 graus na edição de 2007, e cada valor da tabela é a largura total da faixa, em milímetros, repartida metade para cada lado da cota nominal.
Valores em milímetros (edição 2007)
Tabela 2 da ISO 8062-3:2007, largura total da faixa em mm:
| Cota nominal (mm) | DCTG 10 | DCTG 11 | DCTG 12 | DCTG 13 | DCTG 14 |
|---|---|---|---|---|---|
| mais de 25 até 40 | 2,6 | 3,6 | 5 | 7 | 9 |
| mais de 100 até 160 | 3,6 | 5 | 7 | 10 | 12 |
| mais de 250 até 400 | 4,4 | 6,2 | 9 | 12 | 16 |
| mais de 400 até 630 | 5 | 7 | 10 | 14 | 18 |
| mais de 630 até 1000 | 6 | 8 | 11 | 16 | 20 |
Para a faixa de mais de 100 até 160 mm, os graus mais finos típicos da areia em máquina, DCTG 8 e DCTG 9, dão 1,8 e 2,5 mm, ou seja, ±0,9 e ±1,25 mm. Nem esses chegam perto de ±0,1 mm.
A edição de 2023 indica as tolerâncias com ± e troca o DCTG 16 pelo DCTG 15wt (espessura de parede). Se o desenho cita a edição nova, releia a tabela dela em vez de usar esta.
Parede e cotas de partição
A parede entra um grau mais grosseira que as demais cotas: num desenho em DCTG 10, as paredes ficam em DCTG 11. Cotas afetadas por plano de partição ou macho já trazem acréscimo embutido na tabela.
Leia também: Tipos de moldes para fundição: qual escolher para a sua peça
O que o modelo e a placa mudam na cota da peça
Na fundição em areia, a norma cita o tipo e a condição do equipamento de modelo entre os fatores que decidem o grau. No projeto, a MC controla a contração prevista, o plano de partição com o ângulo de saída e a posição dos machos, e o desgaste do modelo ao longo da série também mexe na cota.
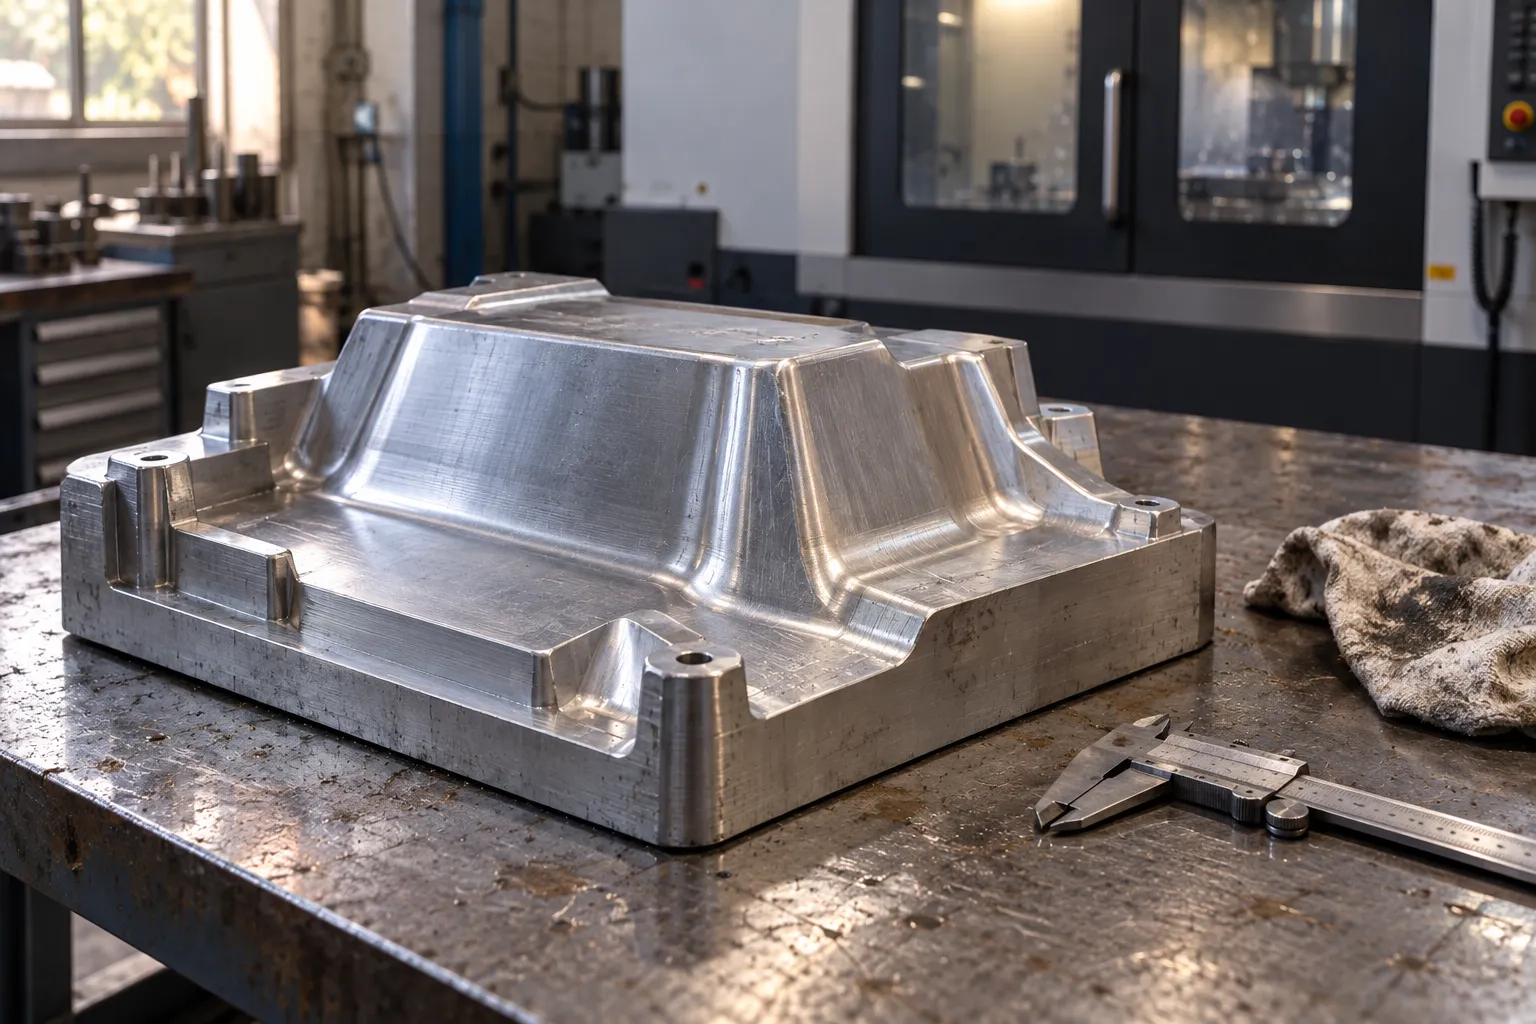
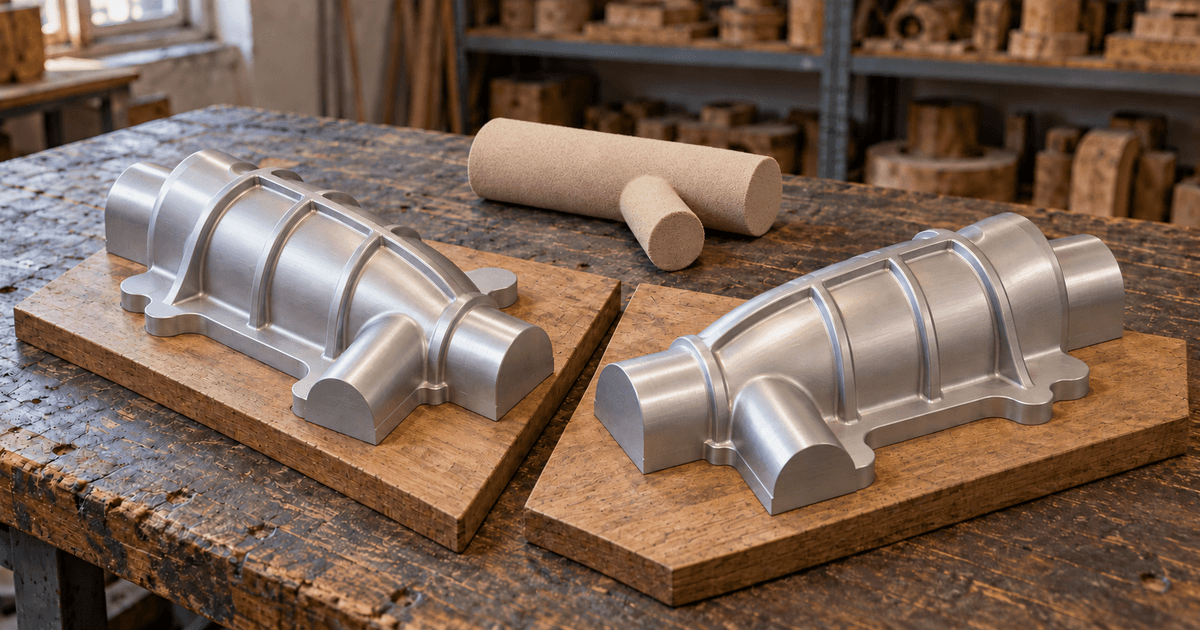
Placa-modelo de alumínio com ângulo de saída: o ferramental carrega a precisão, a peça de areia não.
A própria ISO manda combinar com a fundição as consequências do desgaste do equipamento durante a vida útil. O material do modelo acompanha o volume: o molde em alumínio para fundição suporta dezenas de milhares de ciclos de moldagem em linhas mecanizadas de alta cadência, a resina técnica de centenas a alguns milhares, e a madeira fica restrita a baixo volume.
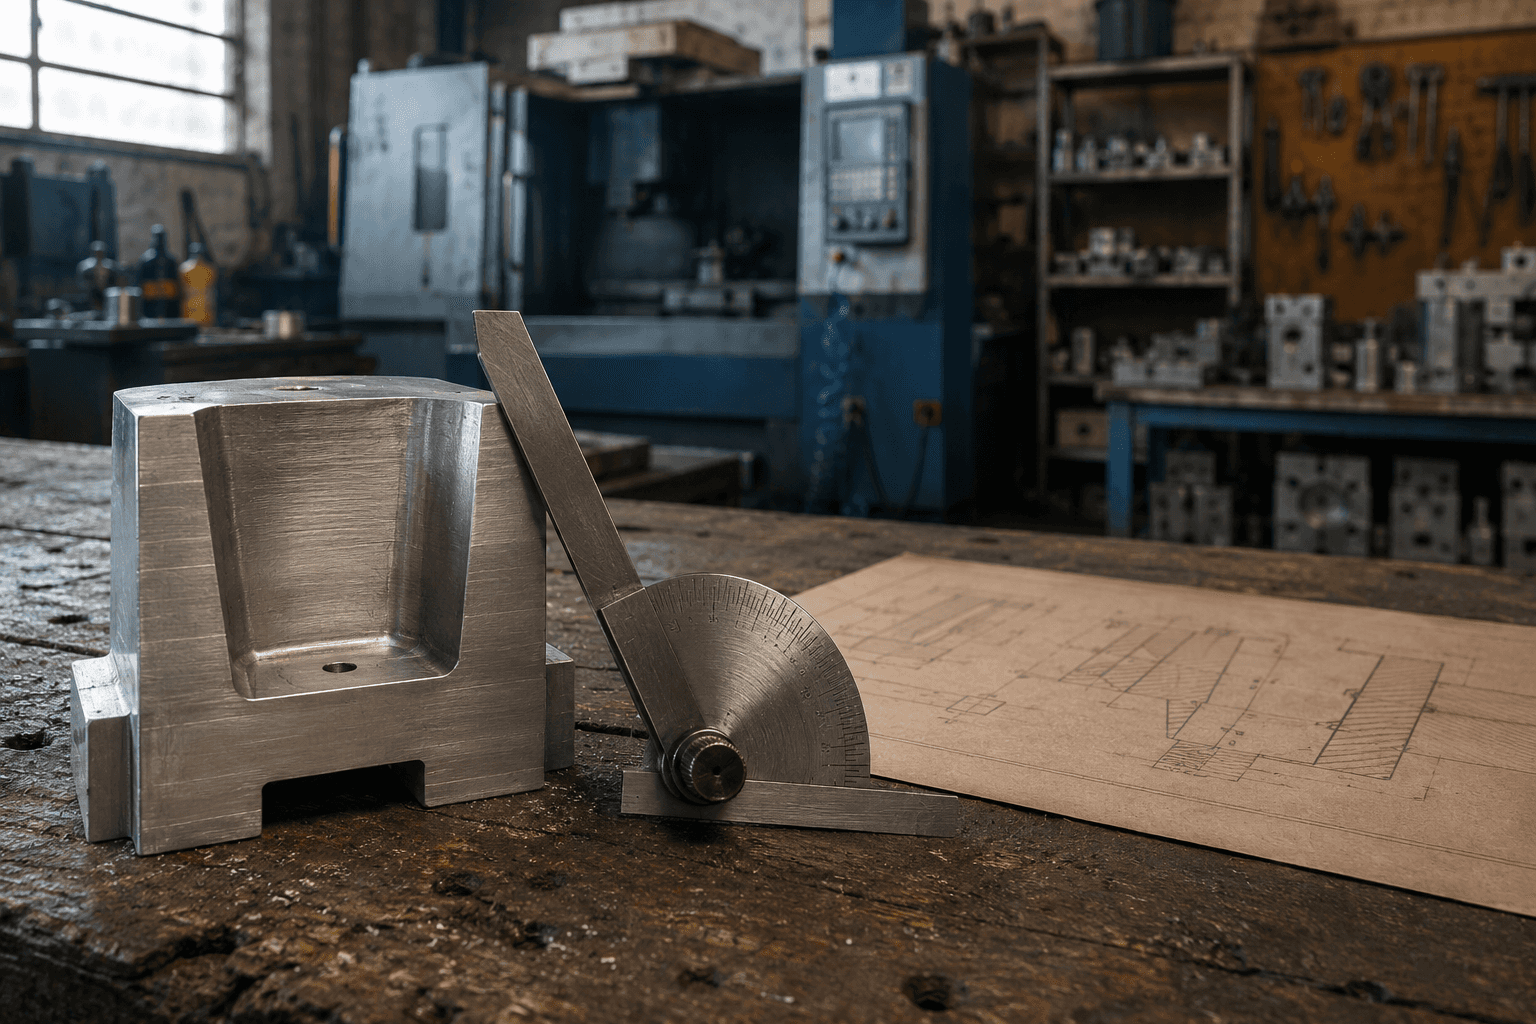
O ângulo de saída pede atenção extra: as tolerâncias gerais de forma e orientação (retilineidade, planeza, paralelismo) não se aplicam a superfícies com saída, e essas feições precisam de tolerância indicada à parte. A norma recomenda obter do fabricante a posição dos planos de partição e a saída aplicada.
Leia também: Ângulo de saída: quanto usar para a peça desmoldar sem defeito
No projeto de moldes para fundição sob medida, a MC modela em 3D, antes de fabricar, o plano de partição, o sistema de alimentação, as contrações metálicas, os machos e as tolerâncias. Os centros de usinagem chegam a 1.270 × 635 × 635 mm, e a etapa de controle dimensional final segue a regra "nada sai sem medir". Tudo isso vale para o modelo, não para a peça de areia.
Quando a tolerância pedida exige usinar
A usinagem entra quando a faixa do grau da areia é maior do que a variação que a cota aceita para a peça funcionar. Exemplo de cálculo, não requisito de projeto: uma cota funcional de 120 mm que aceita ±0,5 mm não cabe nem no DCTG 8 (±0,9 mm), então a superfície vai para usinagem. Uma cota livre de 120 mm que aceita ±2,5 mm fica bruta de fundição em DCTG 11. Refaça a conta com a tolerância funcional do seu desenho.
A usinagem precisa de sobremetal. A norma define dez graus de sobremetal de usinagem (RMAG A a K), e um único valor vale para todas as superfícies a usinar, escolhido pela maior dimensão total da peça. Em areia, as superfícies superiores podem precisar de mais sobremetal, e para elas se pode escolher um grau mais grosseiro. Sobremetais individuais seguem a ISO 1302, e o exemplo de indicação da própria norma é DCTG 12, RMA 6 (RMAG H).
Conferir a peça fundida contra o CAD é um serviço à parte, a validação dimensional, e não substitui definir a tolerância no desenho.
Tem um desenho com cota apertada? Fale no WhatsApp e mande a peça para a análise técnica da MC, em Araquari.
Como especificar sem pagar a mais
Para fechar a tolerância dimensional na fundição em areia sem pagar a mais, combine com a fundição os sete pontos abaixo antes de fechar o desenho, porque a tolerância especificada pode determinar o método de fundição (introdução da ISO 8062-3). Apertar demais paga usinagem que a peça não pedia; folgar demais entrega peça que não monta.
Antes de fechar o desenho, as superfícies a usinar e o grau da areia se definem juntos.
- Defina a exatidão exigida em cada cota, separando a funcional da livre.
- Marque quais superfícies serão usinadas.
- Escolha o método de fundição com o grau que ele sustenta.
- Peça a localização dos planos de partição e os ângulos de saída.
- Informe a quantidade de peças.
- Confirme o equipamento de fundição e o tipo de modelo.
- Fixe o desgaste aceitável do ferramental durante a vida útil.
Peça fora da tolerância geral não deve levar a rejeição automática. A norma manda discutir o caso entre cliente e fabricante.
Leia também: O molde mais barato quase sempre sai mais caro: o custo que ninguém soma
A MC fica em Araquari, ao lado do polo industrial de Joinville, e atende fundições em todo o Brasil. O desenho ou a peça chegam pelo WhatsApp e voltam com análise técnica.
Perguntas frequentes
Qual a diferença entre classe CT e DCTG na ISO 8062?
CT é a designação da ISO 8062 de 1994. As edições seguintes usam DCTG (dimensional casting tolerance grade). Na edição de 2007 são 16 graus, de DCTG 1 a DCTG 16, e quem busca por classe CT está falando do mesmo sistema.
A tolerância da ISO 8062 é ± ou a faixa total?
Na tabela da edição de 2007, o valor é a largura total da faixa, em mm, repartida metade para cada lado da cota nominal. Cota de mais de 100 até 160 mm em DCTG 11 tem 5 mm de faixa, ou ±2,5 mm. A edição de 2023 passou a indicar as tolerâncias com ±.
A tolerância dimensional na fundição em areia chega a ±0,1 mm sem usinar?
Não. Para cotas de mais de 100 até 160 mm, o grau mais fino típico da areia em máquina, DCTG 8, dá 1,8 mm de faixa total, ou ±0,9 mm. Cota que precisa de menos que isso vai para usinagem.
A espessura de parede tem a mesma tolerância das outras cotas?
Não. A norma coloca a parede um grau mais grosseiro que as demais cotas: num desenho em DCTG 10, as paredes ficam em DCTG 11.
Peça fora de cota deve ser rejeitada automaticamente?
Não. Segundo a ISO 8062-3, peça fora da tolerância geral não leva a rejeição automática: o caso é discutido entre cliente e fabricante.
Para a fundição que precisa de moldes para fundição com a tolerância definida desde o projeto, a análise começa pelo desenho e segue para moldes sob medida para a série prevista. Envie o desenho, o modelo 3D ou a própria peça, com a liga, o método de moldagem e a quantidade, e a MC diz o que fica bruto, o que vai para usinagem e que ferramental segura a série. Fale no WhatsApp e mande o desenho.
Fontes: ISO 8062-3, tabela em mm da edição de 2007 e Anexo A da edição de 2023. Confira a edição vigente antes de especificar.