Como o molde causa refugo na fundição tem uma resposta curta: o erro nasce uma vez, no ferramental, e se repete em cada peça do lote. Uma contração mal prevista ou um macho mal posicionado tendem a só aparecer com a peça vazada, e o rechupe costuma ficar escondido até a usinagem. Quem encomenda moldes para fundição tem sete pontos para conferir, do projeto ao desgaste do ferramental.
Na fundição em areia, o molde é a cavidade que recebe o metal, e quem lhe dá forma e dimensões é o ferramental: o modelo, a placa-modelo e a caixa de macho. Erro em qualquer um deles é copiado para cada molde de areia, e é assim que o molde causa refugo na fundição.
Por que um erro no molde se repete em todo o lote
A peça fundida sai com a geometria, as cotas e o acabamento que o ferramental definiu, então qualquer desvio no molde se repete em toda a série. Por isso, o refugo que se repete na mesma cota ou no mesmo ponto da peça merece uma checagem do ferramental, ao lado do processo.
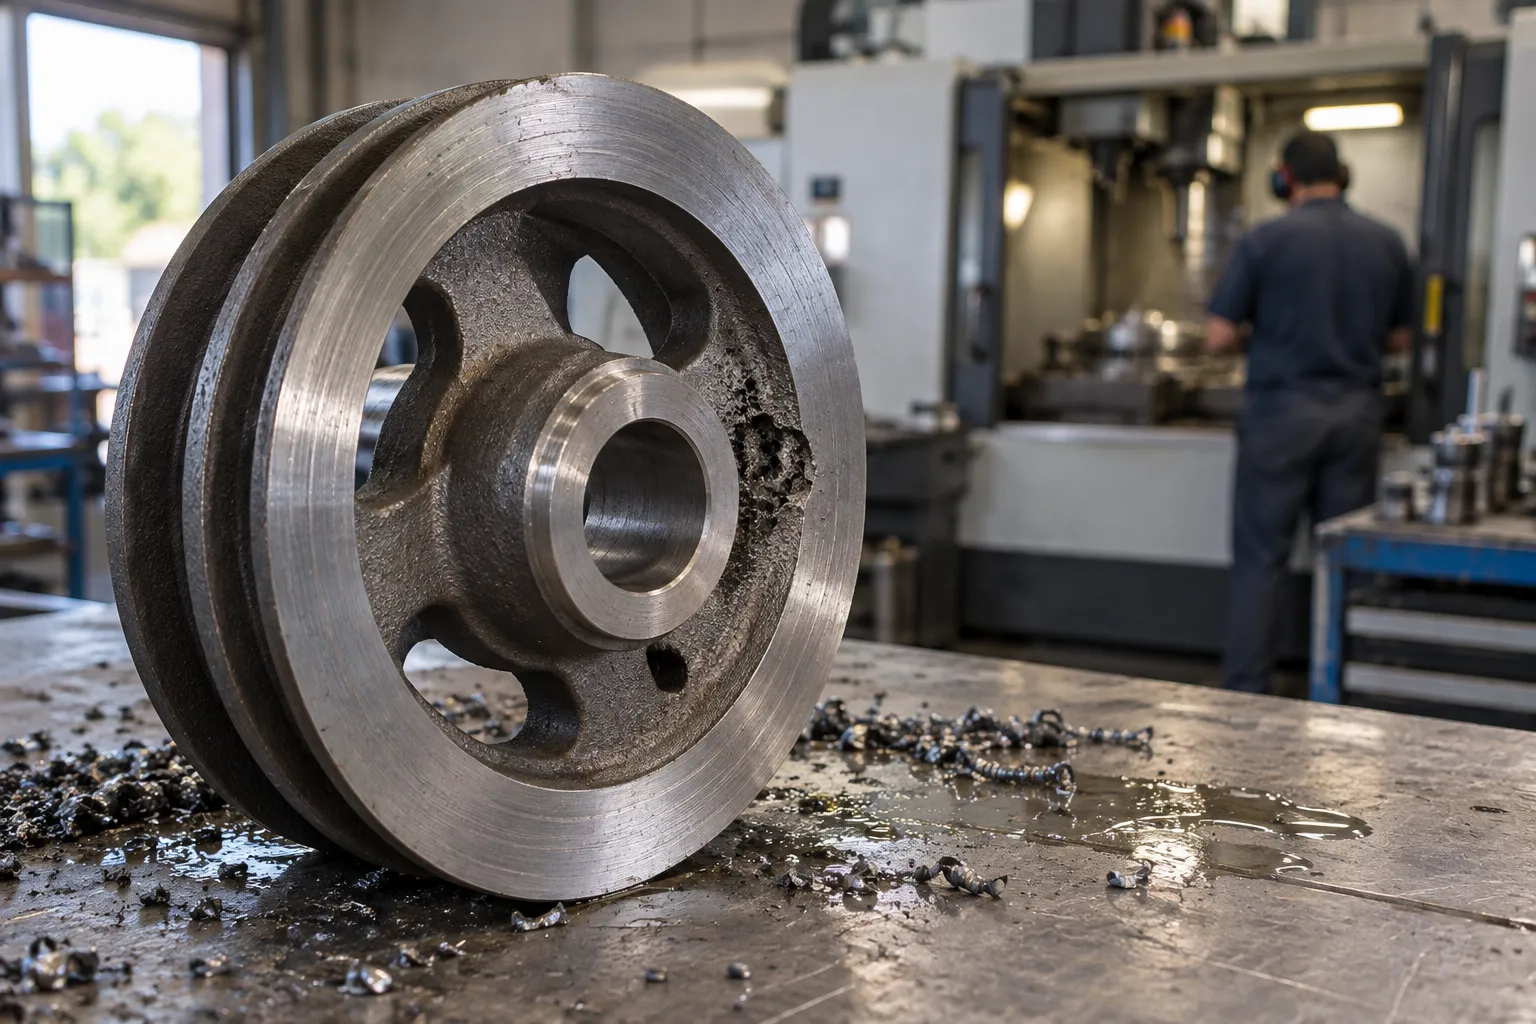
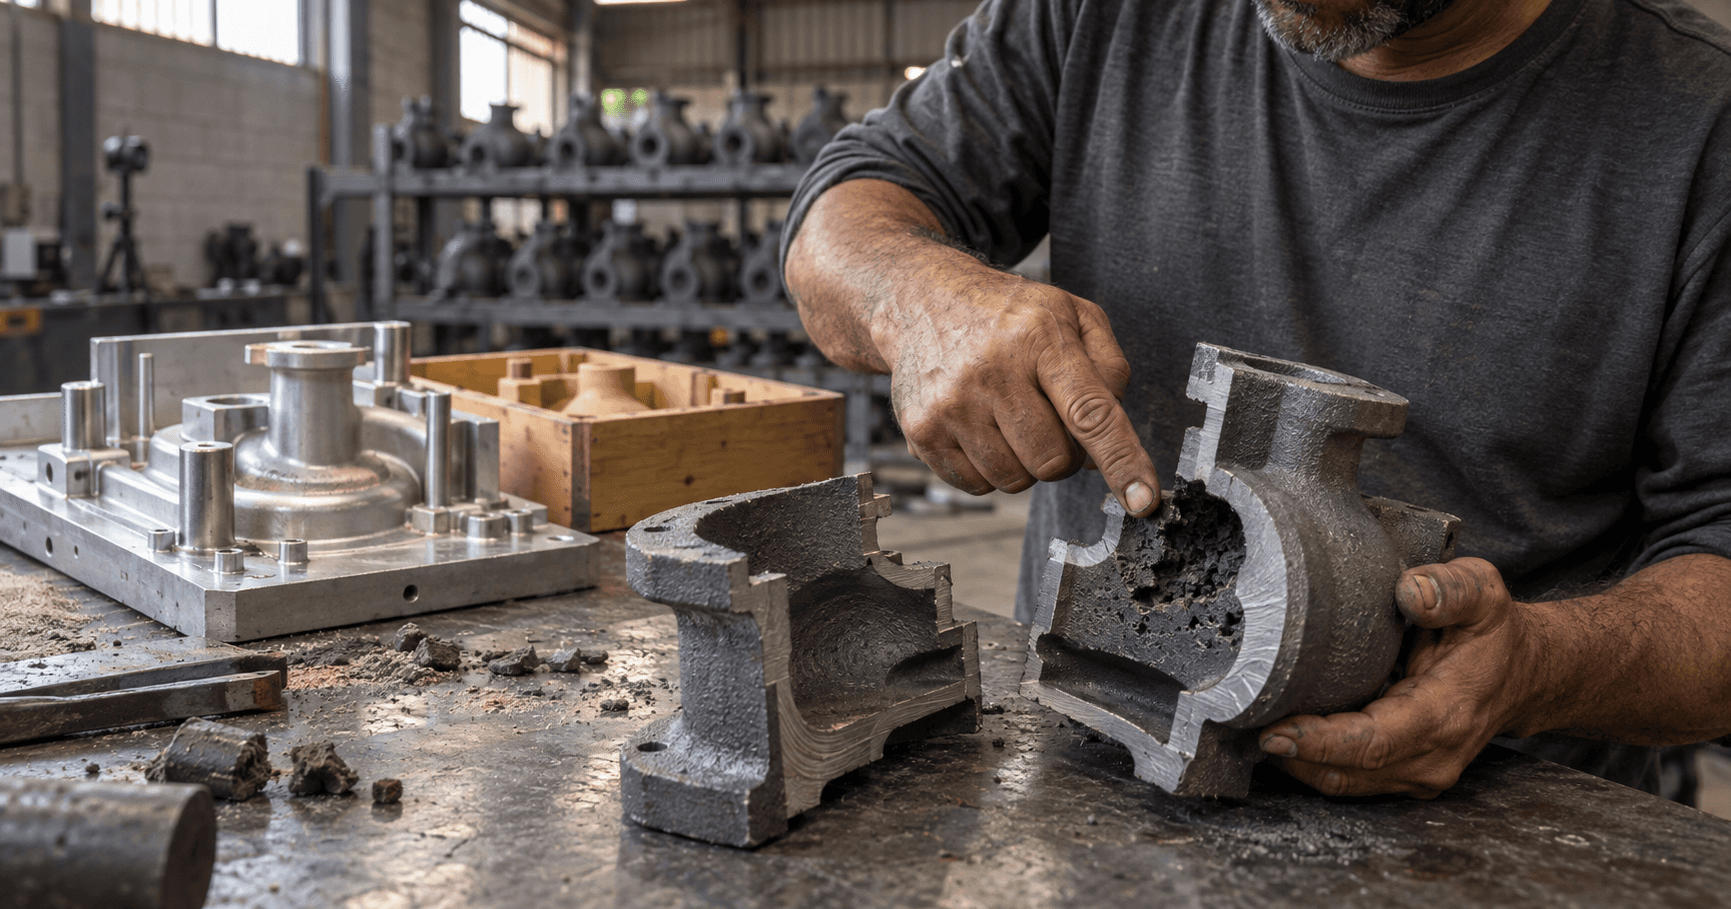
O rechupe costuma só aparecer na usinagem, quando a perda já é maior.
O problema é quando ele aparece. Segundo um entrevistado da dissertação do Centro Paula Souza (2015), o rechupe normalmente só é visto depois da usinagem, quando a perda já é maior. A coluna da Casting Source (2023) diz o mesmo do tipo mais comum de rechupe: costuma ser descoberto na usinagem. Num trabalho acadêmico da UTFPR (2021), de um lote de 20 moldes de polia em ferro cinzento, 12 peças (cerca de 60% do lote) mostraram rechupe só depois de usinadas. A autora atribui o defeito também ao cromo e ao molibdênio, então o caso ilustra a descoberta tardia, não prova culpa só do molde.
Leia também: O molde mais barato quase sempre sai mais caro: o custo que ninguém soma
Como o molde causa refugo na fundição: os sete mecanismos
O molde vira refugo por sete caminhos: material do modelo, contração, saída, alinhamento das metades, macho, alimentação e desgaste do ferramental. Cada um deixa um sintoma diferente na peça, e a tabela mostra como prevenir.
| Mecanismo | Sintoma na peça | Como se previne |
|---|---|---|
| 1. Material do modelo errado para o volume | Modelo menor, macho maior, cota que deriva | Material pelo volume e pela moldagem |
| 2. Contração mal prevista | Série toda fora de cota, na mesma proporção | Fator da liga; reconferir ao mudar de liga ou de processo de moldagem |
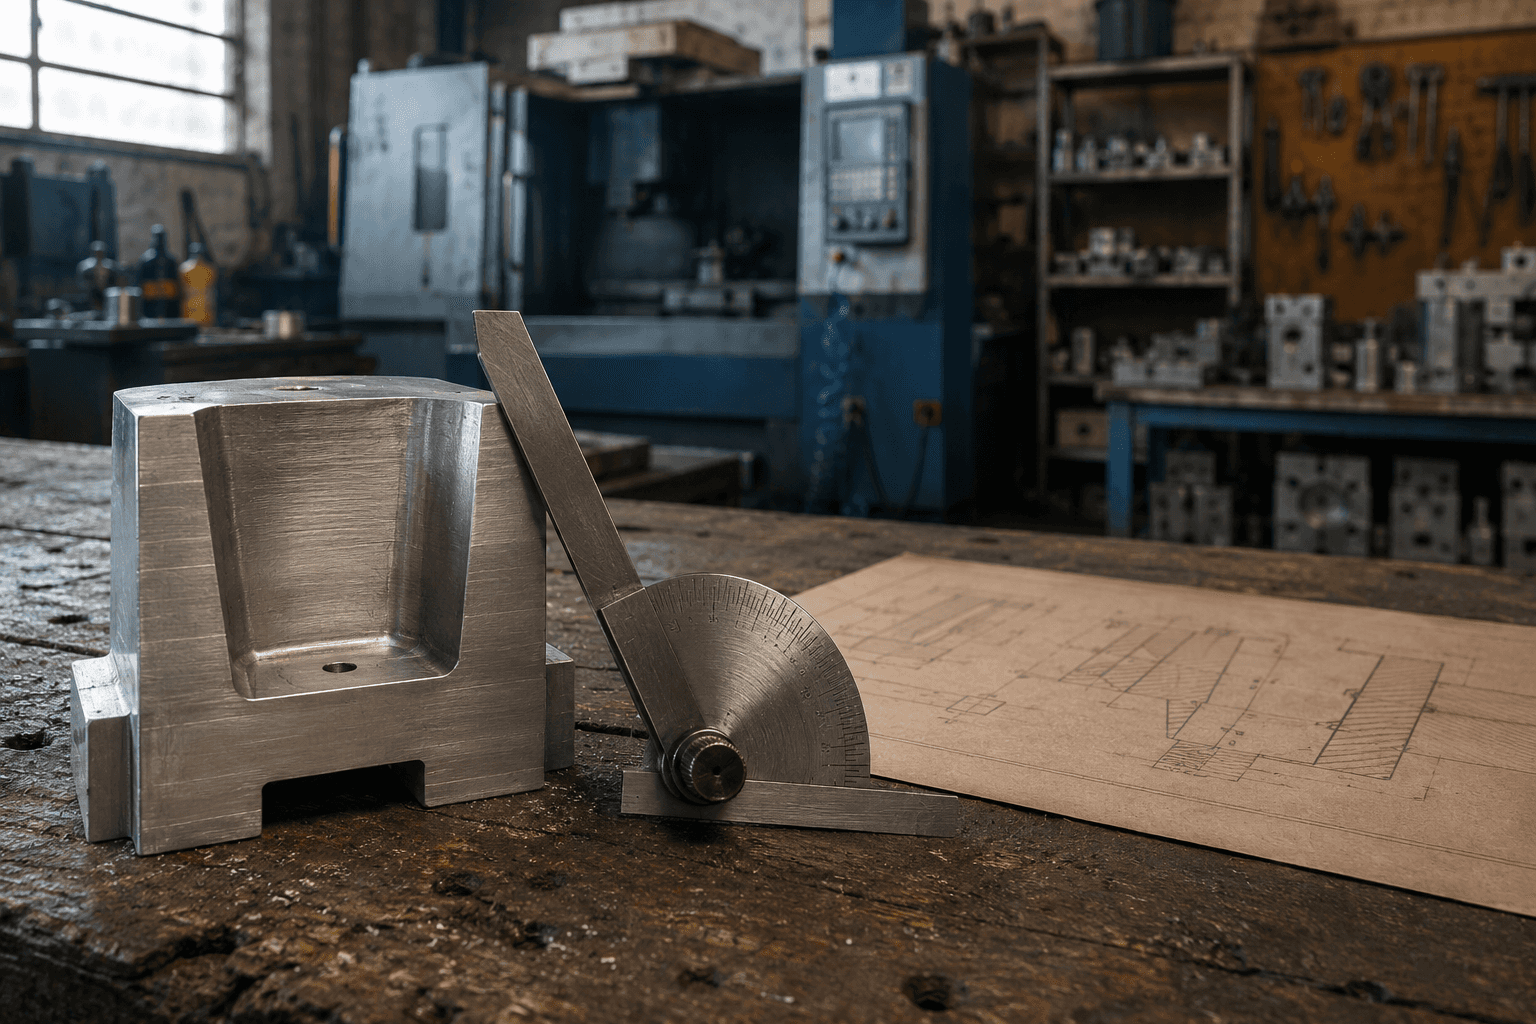
| 3. Falta de saída | Areia arrastada para a cavidade | Saída adequada em cada parede do ferramental |
| 4. Metades desalinhadas | Degrau na partição (shift) e rebarba | Localizadores de usinagem na metade inferior; peça numa só metade, se o projeto permitir |
| 5. Caixa de macho ou macho mal resolvido | Bolha, trinca, macho que não assenta | Partição, venting, extração e fixação definidos |
| 6. Alimentação mal dimensionada | Rechupe, enchimento incompleto, inclusão | Massalote por volume; canais sem turbulência |
| 7. Ferramental gasto | Desvio que cresce com o uso do ferramental | Linha de base 3D e reescaneamento |
Leia também: Ângulo de saída: quanto usar para a peça desmoldar sem defeito
Inclusão de areia e porosidade por gás também passam por ferramental, canais e ventilação (Casting Source, 2023), e a rebarba pelo alinhamento da partição (Casting Source, 2020), mas cada um tem outras causas além do ferramental, e este mapa cobre só o que o ferramental decide. O Casting Defects Handbook: Iron & Steel da AFS (2008) cobre 30 categorias de defeitos em ferrosos.
Qual material de modelo usar para o volume da peça
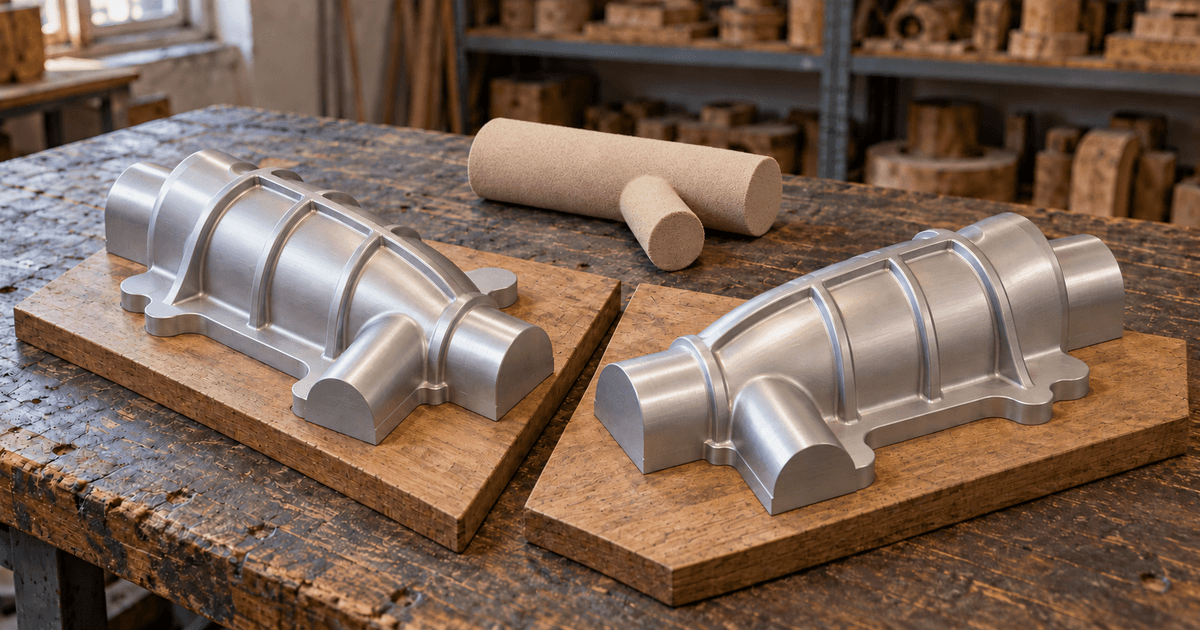
A Casting Source indica o material em peças por ano: madeira só até cerca de 50, plástico (epóxi ou poliuretano fundível) até 5.000 e metal acima disso, com o alumínio em placa-modelo e moldagem automatizada. A MC conta outra coisa, as moldagens que cada modelo aguenta, e a tabela põe as duas réguas lado a lado.
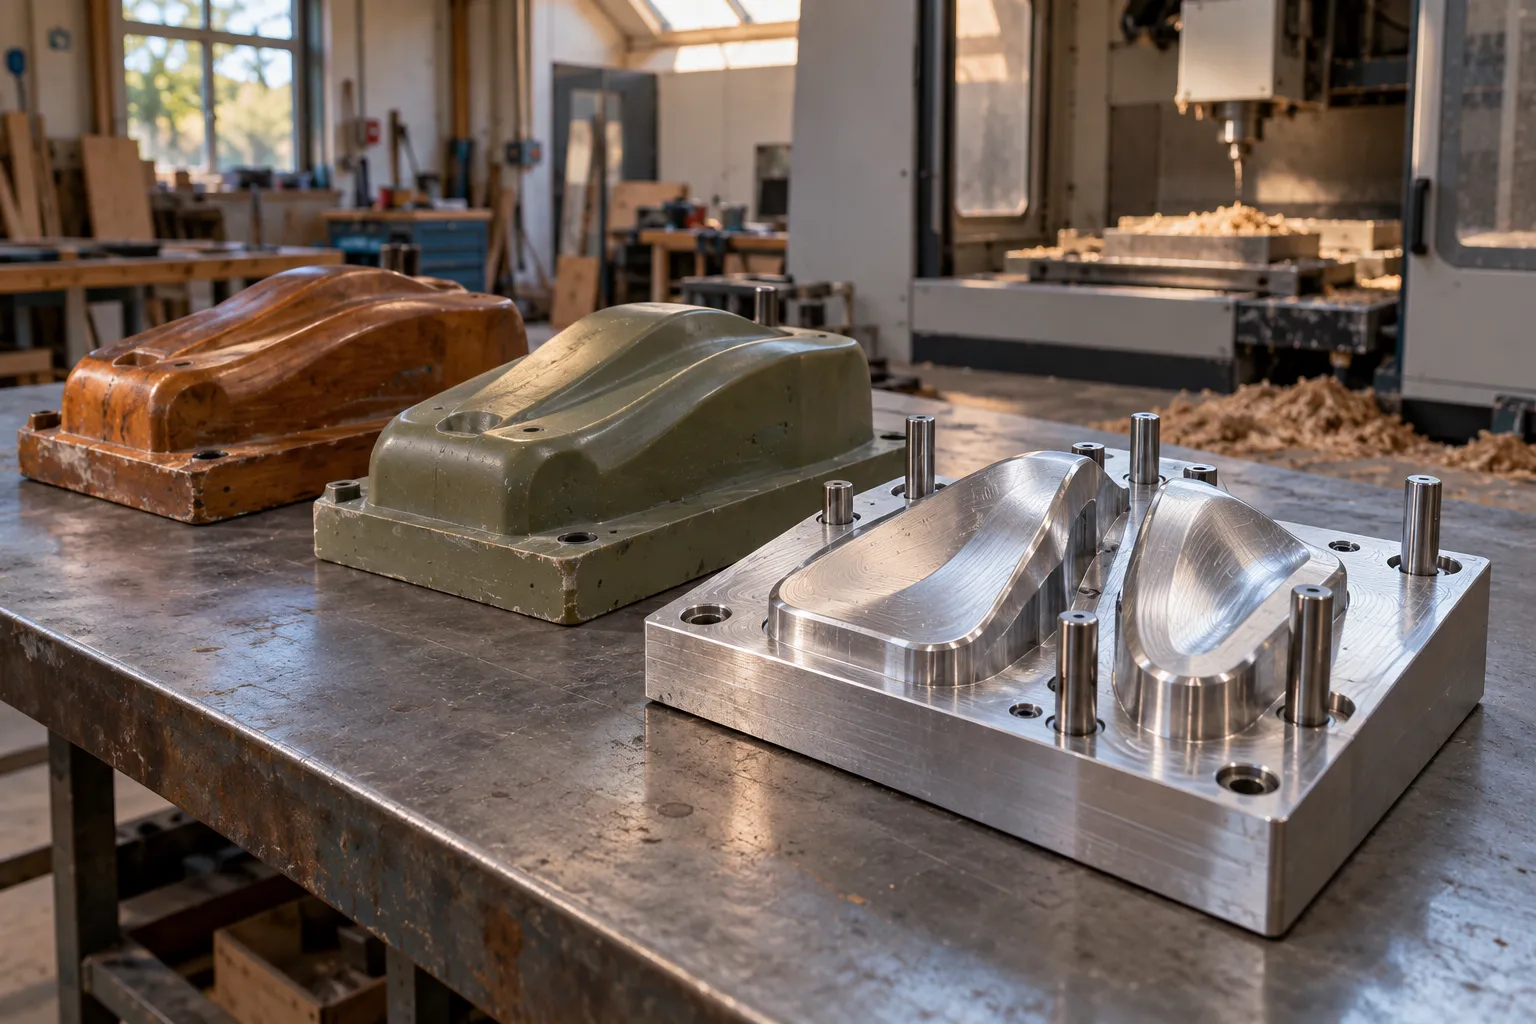
Madeira para poucas peças, resina para séries médias, metal para alta cadência.
| Material do modelo | Indicação da Casting Source (peças por ano) | Vida útil segundo a MC (moldagens por modelo) |
|---|---|---|
| Madeira | Até cerca de 50 | Até dezenas, restrita a baixo volume |
| Plástico ou resina técnica | Até 5.000 (epóxi ou poliuretano fundível) | De centenas a alguns milhares |
| Metal | Acima de 5.000 (alumínio em placa-modelo e moldagem automatizada) | Alumínio usinado em CNC: dezenas de milhares de ciclos em linhas mecanizadas de alta cadência |
| Isopor | Volume extremamente baixo, sem faixa numérica | Sempre de sacrifício |
As duas réguas não se convertem uma na outra. Liga, tratamento superficial e abrasividade da areia também mexem na durabilidade real, e a madeira em moldagem mecanizada, segundo a MC, acelera o desgaste e gera variação dimensional rapidamente.
O material também conta: mesmo com o desenho certo, o material errado vira refugo, porque o desgaste vira perda de cota. A abrasão da areia deixa o modelo menor e, na caixa de macho, deixa o macho maior, que não encaixa direito na marcação e gera problema de localização (Casting Source, 2025).
Para alta cadência, o caminho é o molde em alumínio para fundição numa placa-modelo, que reúne os dois meios-modelos numa estrutura rígida e mantém o alinhamento a cada ciclo.
Leia também: Tipos de moldes para fundição: qual escolher para a sua peça
Contração e alinhamento: o que o modelo copia para a série
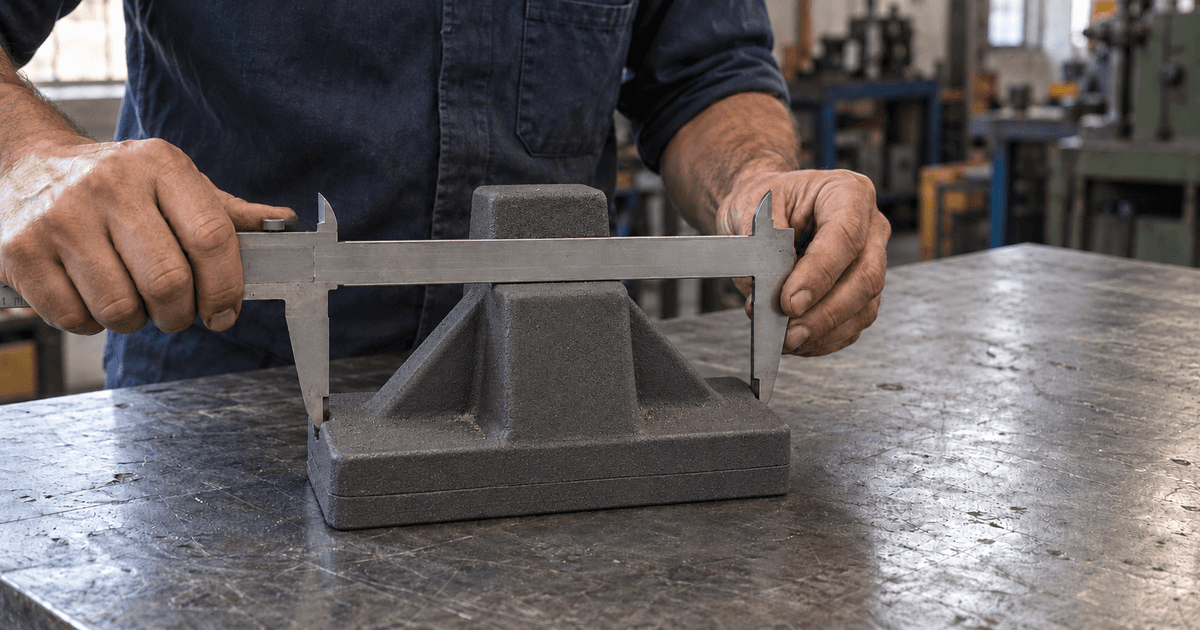
O modelo nasce com as dimensões da peça mais a contração do metal e o sobremetal de usinagem, então contração errada tira de cota a série inteira, na mesma proporção (IFSC). Na rota tradicional de aprovação, o desvio medido na amostra obriga a gerar a geometria de novo, refazer o modelo e medir nova amostra, até caber na tolerância (dissertação do Centro Paula Souza, 2015).
O fator também muda com a moldagem. De areia verde para nobake o molde fica mais rígido e a peça tende a sair ligeiramente menor, o que pode pedir ajuste do modelo ou do programa de usinagem, sobretudo em superfície usinada com pouco sobremetal (Casting Source, 2020).
Na partição, o shift é o deslocamento de uma metade do molde em relação à outra. Ele deixa um degrau na peça que, no melhor caso, exige esmerilhamento para nivelar a superfície e, no pior, leva à sucata. A Casting Source (2020) recomenda concentrar os localizadores de usinagem numa só metade da peça, de preferência a inferior, e, quando o projeto permitir, fazer a peça inteira numa só metade do molde, o que elimina o shift.
Macho e alimentação: onde o projeto decide o refugo
Macho e alimentação são os dois pontos em que o projeto decide o refugo: a caixa de macho decide se o macho sai sem bolha nem trinca e assenta no lugar, e a alimentação decide se há metal líquido onde a peça encolhe. Segundo a MC, em refugo recorrente sem causa aparente a alimentação é o suspeito mais comum e o mais difícil de corrigir depois do ferramental fabricado.
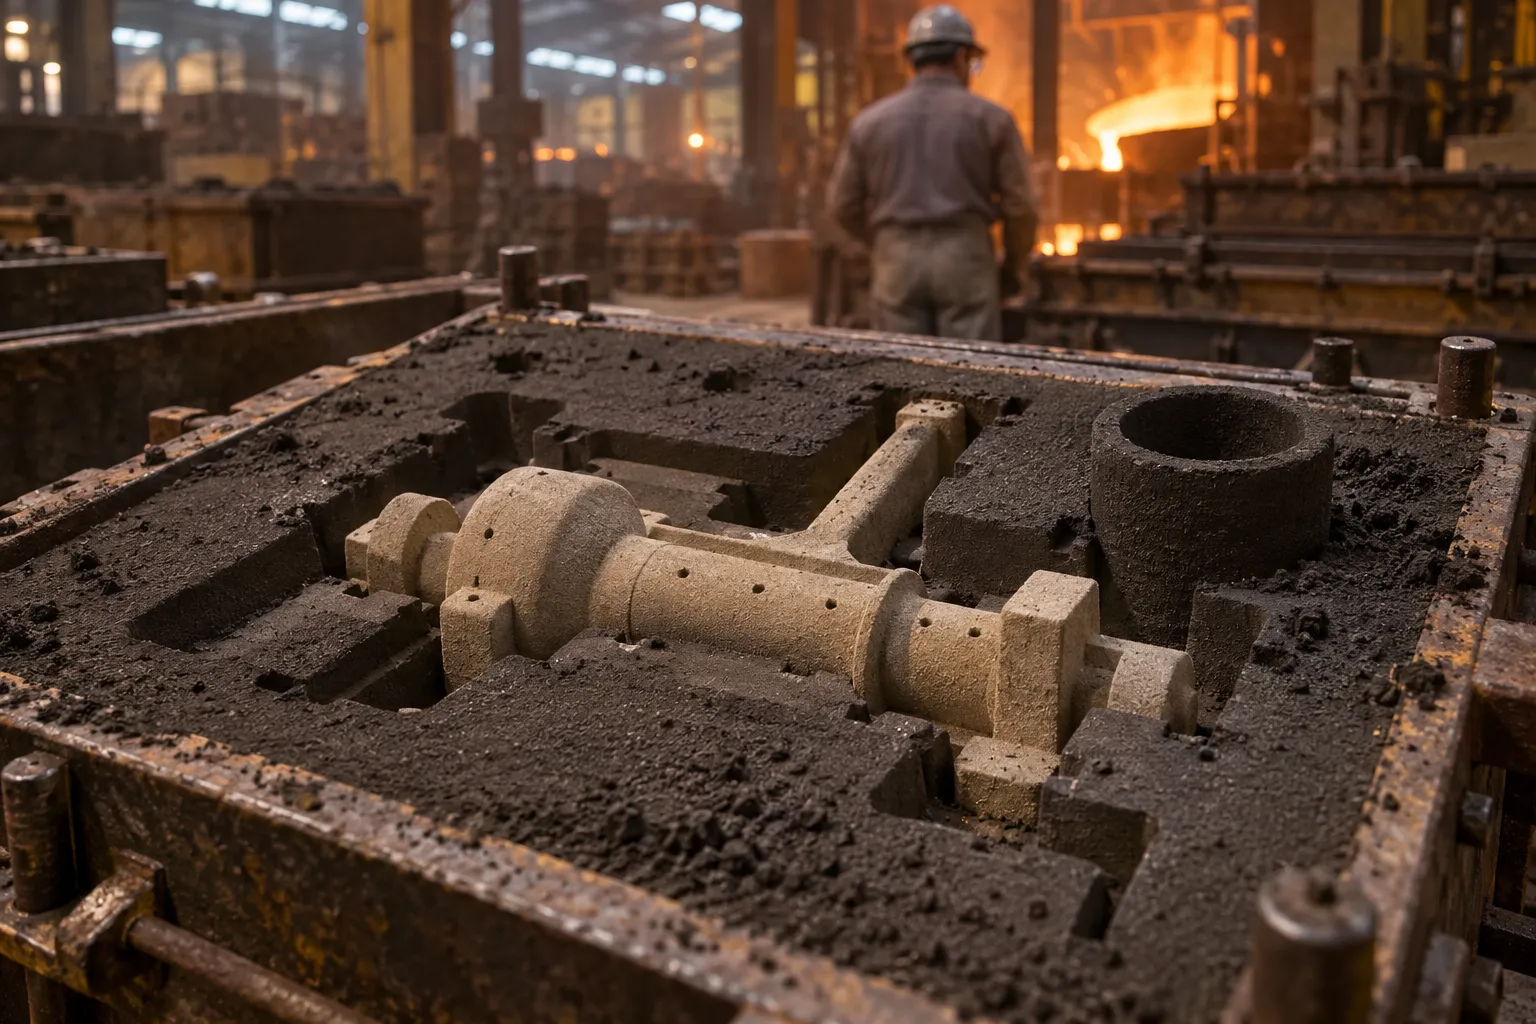
Macho assentado na marcação e massalote já aberto na areia, antes de fechar o molde.
Macho: bolha, trinca e deslocamento no vazamento
Caixa de macho mal projetada entrega macho com bolhas, trincas ou geometria errada, e cada defeito vira refugo quando o macho entra no molde principal. Os pontos críticos são o plano de partição, o venting (saída de gases) e a extração. A limpeza das caixas de macho e o alinhamento das meias caixas também entram, e a fabricação do macho pode deixar rugosidade, porosidade e inclusão de areia na peça (Revista Produção Online, 2021).
Produzir o macho é metade do problema. A outra metade é posicionar, vedar e manter vários machos estáveis durante o vazamento, e macho deslocado na colocação solta areia na cavidade (Casting Source, 2023). Sem isso, mesmo macho perfeito vira refugo.
Massalote e canais: módulo aprovado não basta
Massalote subdimensionado gera rechupe, canal mal posicionado gera turbulência e inclusões, e ataque mal calculado gera enchimento incompleto ou tensões internas. O módulo sozinho engana: num trabalho acadêmico da UTFPR (2019) sobre peça em ferro nodular, o massalote original tinha 363,71 cm³ e a regra da contração exigia no mínimo 1.082,51 cm³. O módulo passava (1,19 contra 1,18 exigido), o volume não. Com novo massalote e ajuste na transferência de metal, a simulação reduziu a chance de porosidade de 100% para menos de 3%.
Massalote demais também custa. No trabalho da UTFPR (2021) sobre a polia de ferro cinzento, citado no começo do artigo, o sistema sem massalotes previu rechupe em todas as temperaturas simuladas (1340 a 1400 °C). O sistema com massalotes e luvas exotérmicas não previu defeito, mas, com quatro massalotes grandes, o rendimento da peça caiu de 90,5% para 55,6% (75 kg de peça em um conjunto de 135 kg).
É por isso que partição, alimentação, contrações, machos e tolerâncias entram no projeto de fundição, modelado em 3D antes da fabricação.
Refugo recorrente sem causa aparente? A MC Modelação fabrica moldes para fundição sob medida em Araquari (SC), ao lado do polo industrial de Joinville, e atende fundições de todo o Brasil. Fale no WhatsApp e mande o desenho da peça.
Ferramental desgastado: recuperar ou refazer
Antes de refazer o ferramental, vale verificar se a recuperação é viável, e quem decide é a medição. Na manutenção de ferramentais para fundição, a MC, em Araquari, diagnostica por escaneamento 3D e análise dimensional e recomenda contra a recuperação quando ela não vale a pena.
O risco não para na entrega: o ferramental também perde cota com desgaste, queda e ciclos prolongados. Entre os danos comuns, a Casting Source (2025) lista arranhões no modelo, massalotes trincados e pinos de caixa de macho gastos.
Entre as práticas que a Casting Source (2025) recomenda estão estas:
- Escaneie em 3D o modelo, os canais e as caixas de macho depois dos ajustes iniciais, para ter a linha de base, e reescaneie periodicamente para medir o desgaste.
- Confira as dimensões depois de um número predeterminado de moldes ou machos (a fonte não fixa o número).
- Verifique danos antes de cada produção, com etiqueta e aprovação documentadas.
O que conferir antes de fechar o ferramental
Sete itens, um para cada mecanismo da tabela:
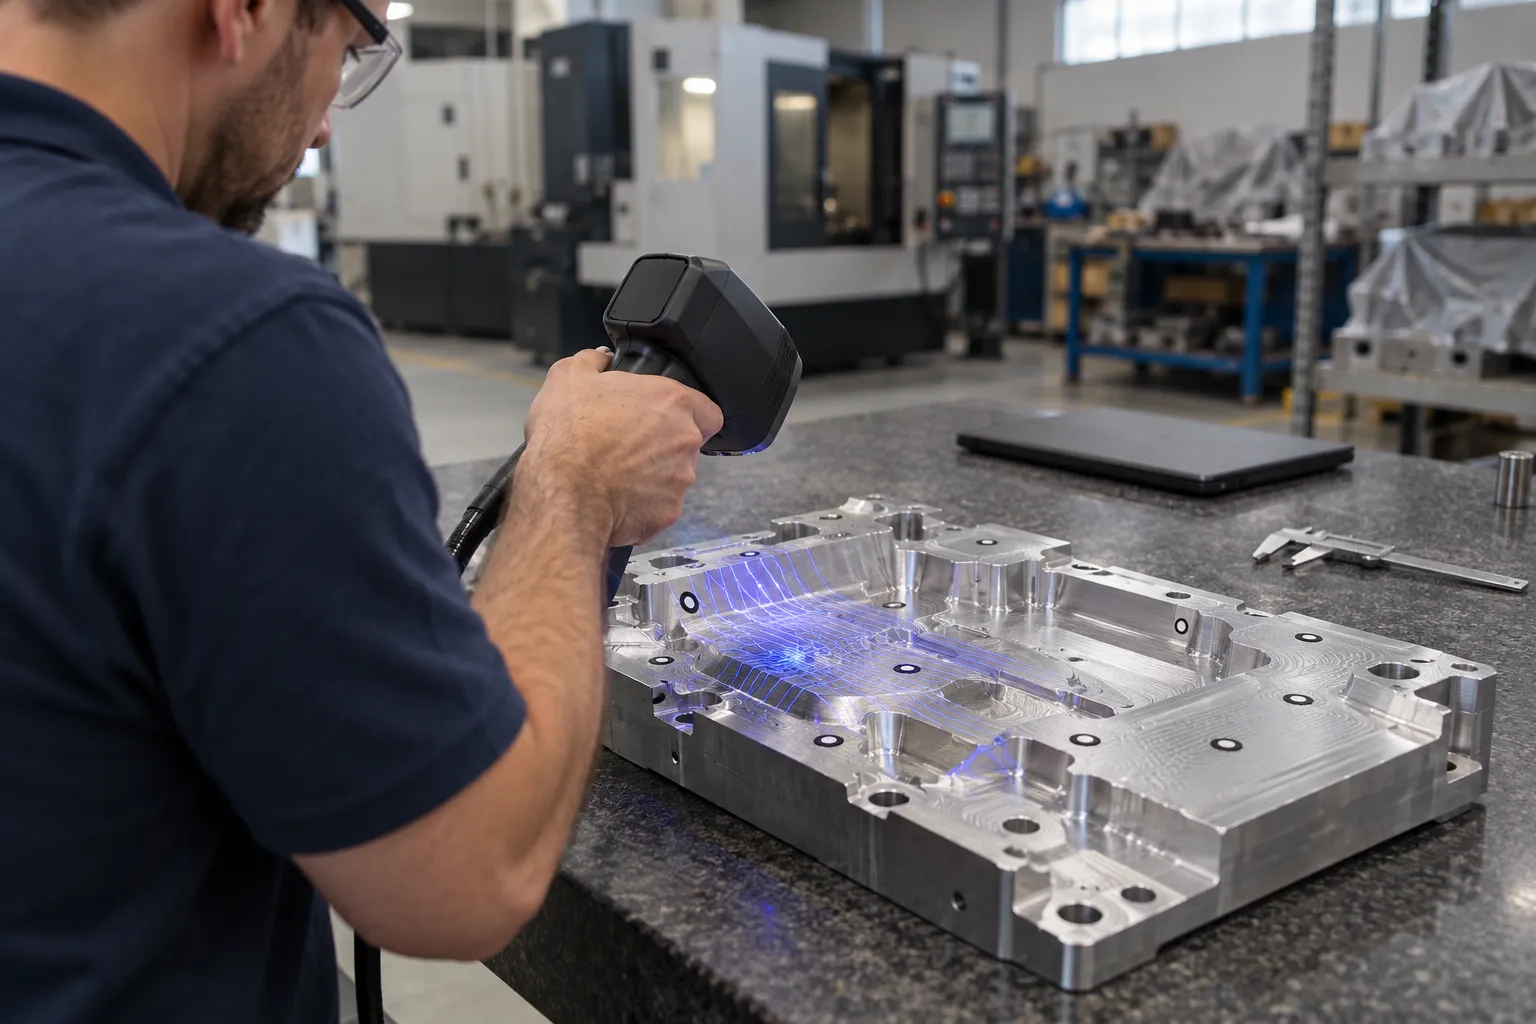
Escanear o ferramental pronto fixa a linha de base para medir o desgaste depois.
- Case o material do modelo com o volume anual.
- Confirme a liga e a moldagem, aplique a contração (1% no ferro cinzento comum, de 1,3% a 1,5% no nodular, segundo o IFSC) e some o sobremetal de usinagem.
- Confira a saída de cada parede.
- Fixe o plano de partição e posicione os localizadores de usinagem numa só metade, de preferência a inferior.
- Revise a caixa de macho: marcações, venting, extração e fixação.
- Dimensione o massalote por volume e por módulo, e os canais sem turbulência, com simulação quando possível.
- Escaneie o ferramental pronto para fixar a linha de base.
A ISO 8062 classifica a tolerância dimensional da peça fundida nas classes DCTG.
Leia também: Tolerância dimensional na fundição em areia: o que esperar da peça
Amostra inicial e controle dimensional
A amostra inicial passa por três inspeções, segundo a Casting Source (2020): metalúrgica, de sanidade (porosidade interna, com radiografia como método preferido) e dimensional. Se a amostra reprova, canais ou massalotes podem precisar de ajuste, e a simulação de solidificação e de fluxo aumenta a chance de acertar de primeira.
A MC tem 6 máquinas CNC na fábrica de Araquari, com ±0,01 mm no ferramental (não na peça fundida), e fecha com o controle dimensional final: nada sai sem medir.
Antes de cortar o ferramental da sua peça, vale checar partição, contração, machos e alimentação. A MC Modelação faz essa análise em Araquari e atende fundições de todo o Brasil. Veja o escopo de ferramental sob medida para a sua peça. Fale no WhatsApp e envie o desenho.
Fontes
- Cabral, Rodrigues e Lima. Revista Produção Online, v. 21, n. 3, 2021.
- IFSC. Material didático de Fundição, Aula 3, 2020.
- Oliveira, R. J. A aplicação da tecnologia de simulação numérica e a competitividade das indústrias de fundição (dissertação, Centro Paula Souza), 2015.
- Fiorin. Defeitos de fundição em polia de tração (TCC, UTFPR Londrina), 2021.
- Figueredo. Defeito em peça de ferro nodular (TCC, UTFPR Londrina), 2019.
- Casting Source. Casting Defect Basics: Shrinkage, 2023.
- Casting Source. Casting Defect Basics: Gas and Inclusions, 2023.
- Casting Source. Maintaining Tool Quality, 2025.
- Casting Source. Understanding Materials for Pattern Construction, 2021.
- Casting Source. Why Worry About a Parting Line?, 2020.
- Casting Source. Does My Tooling Transfer?, 2020.
- Casting Source. The Sampling Process, 2020.
- AFS. Casting Defects Handbook: Iron & Steel, 2008.
Perguntas frequentes
Molde e modelo são a mesma coisa na fundição?
Não. Na fundição em areia, o molde é a cavidade que recebe o metal, e quem lhe dá forma e dimensões é o ferramental: o modelo, a placa-modelo e a caixa de macho, que prepara os machos. Por isso "molde errado" quase sempre quer dizer erro de modelo, placa-modelo ou caixa de macho, que se reproduz em cada molde de areia. Molde de injeção e molde permanente são outro assunto.
Como o molde causa refugo na fundição, se o processo de vazamento está sob controle?
Porque o ferramental reproduz o mesmo erro a cada ciclo, com o processo bem controlado ou não. Defeito que cai sempre na mesma cota ou no mesmo ponto da peça justifica medir o ferramental primeiro, e medir a peça e o modelo por escaneamento 3D ou CMM mostra se o desvio já está nele. Mas o processo e a liga também pesam: no caso da polia de ferro cinzento de um trabalho da UTFPR, a autora atribui o rechupe também ao cromo e ao molibdênio.
Qual material de modelo serve para cada volume?
Depende da régua. Pela Casting Source, que indica o material pelo volume anual, madeira serve até cerca de 50 peças por ano, plástico até 5.000 e metal acima disso. Pela MC, que conta a vida útil em moldagens por modelo, a madeira dura até dezenas, a resina técnica de centenas a alguns milhares e o alumínio usinado em CNC dezenas de milhares de ciclos. As duas escalas medem coisas diferentes e não se convertem uma na outra.
Vale recuperar um modelo desgastado ou fazer outro?
O escaneamento 3D e a análise dimensional mostram quanto o ferramental perdeu de cota, e é essa medição que decide entre recuperar e refazer. A MC recomenda contra a recuperação quando ela não vale a pena.
O que mandar para a MC avaliar o molde da minha peça?
O desenho ou a própria peça. Se tiver, acrescente a liga, o volume anual e o processo de moldagem, que são os dados dos itens 1 e 2 da lista acima. A MC fica em Araquari (SC), atende fundições de todo o Brasil, recebe o material pelo WhatsApp e devolve a análise técnica.