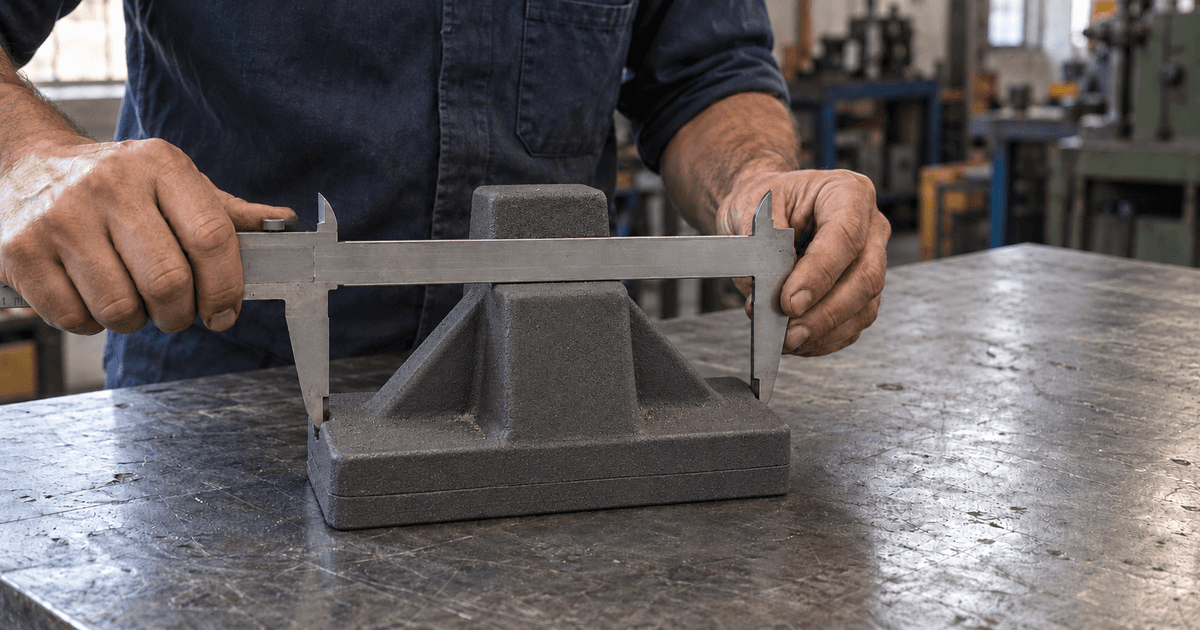
O que é modelo primitivo? É a denominação tradicional, na modelação, para projetos de complexidade técnica especial: peças com nervuras críticas, cavidades internas, furos passantes em ângulos complexos ou detalhamento fino. Não é material nem tipo de montagem, é nível de exigência do projeto. É assim que a MC, fabricante de modelos para fundição em Araquari, define o termo.
O que é modelo primitivo na prática
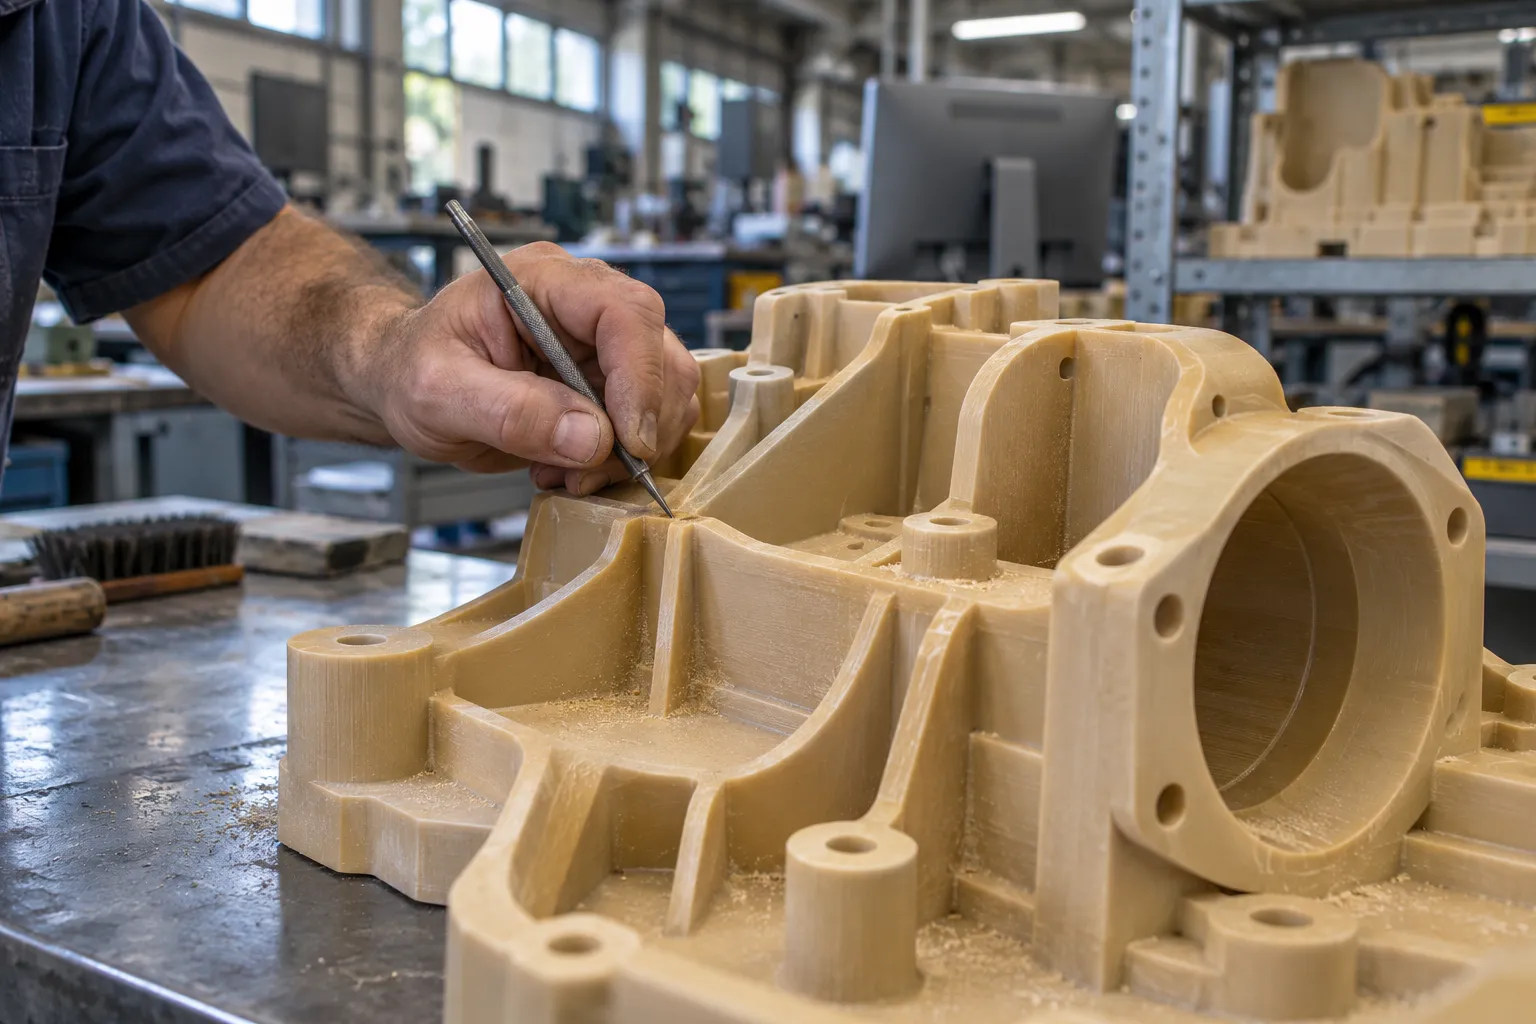
Nervuras finas, cavidade interna e furos em ângulo: é o nível de exigência do projeto, e não o material, que define o modelo primitivo.
Na prática, o modelo primitivo aparece no tempo de engenharia: a etapa de engenharia 3D consome mais tempo do que a própria fabricação. É no projeto que cada decisão técnica é tomada, porque corrigir depois sai mais caro do que pensar antes.
A MC detalha materiais, arquivos aceitos e etapas na página de modelos primitivos para fundição.
Em que o modelo primitivo difere do solto e da placa?
Modelo solto e placa-modelo descrevem como o modelo é montado e usado. O modelo primitivo é outra coisa: o quanto o projeto exige. São eixos diferentes, então um não exclui o outro.
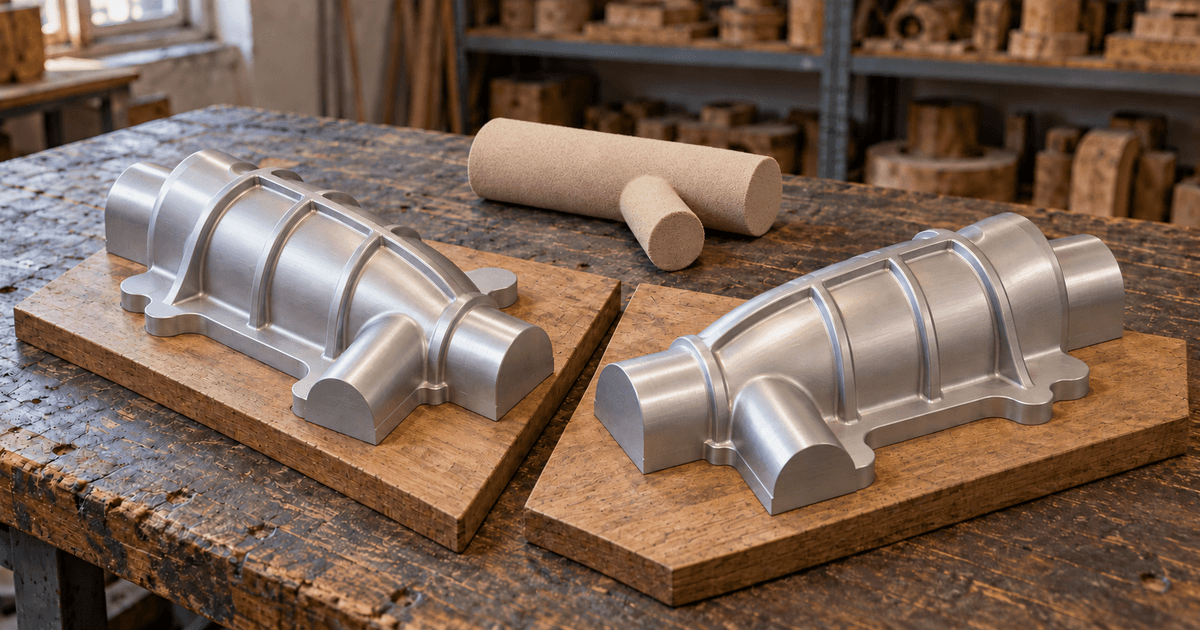
No modelo solto, as duas metades (cope e drag) são independentes e se alinham por pinos guia: serve moldagem manual, produção variada e baixo volume. Na placa-modelo (match plate), as duas metades ficam integradas numa estrutura rígida, com sistema de alimentação embutido, para moldagem mecanizada de alta cadência.
| Modelo primitivo | Modelo padrão | Modelo solto | Placa-modelo | |
|---|---|---|---|---|
| O que descreve | Nível de exigência técnica do projeto | Nível de exigência técnica: geometria convencional, projeto técnico por rotinas estabelecidas | Configuração: duas metades (cope e drag) independentes, com pinos guia | Configuração: metades integradas numa estrutura rígida |
| Quando se usa | Nervuras críticas, cavidades internas, furos em ângulo complexo ou detalhamento fino | Peça de geometria convencional; baixo volume ou produção mecanizada padrão pedem abordagem mais simples | Moldagem manual, produção variada, baixo volume | Moldagem mecanizada de alta cadência |
| Material | Não define: tipicamente resina ou alumínio | A MC não especifica | Não define: resina, madeira ou alumínio | Na prática da MC, alumínio usinado |
A MC também faz modelos soltos para fundição.
Leia também: Tipos de moldes para fundição: qual escolher para a sua peça
Quando a peça pede um e quando o modelo padrão resolve?
Quem decide é a geometria da peça. Ela pede projeto especial quando tem qualquer um destes sinais:
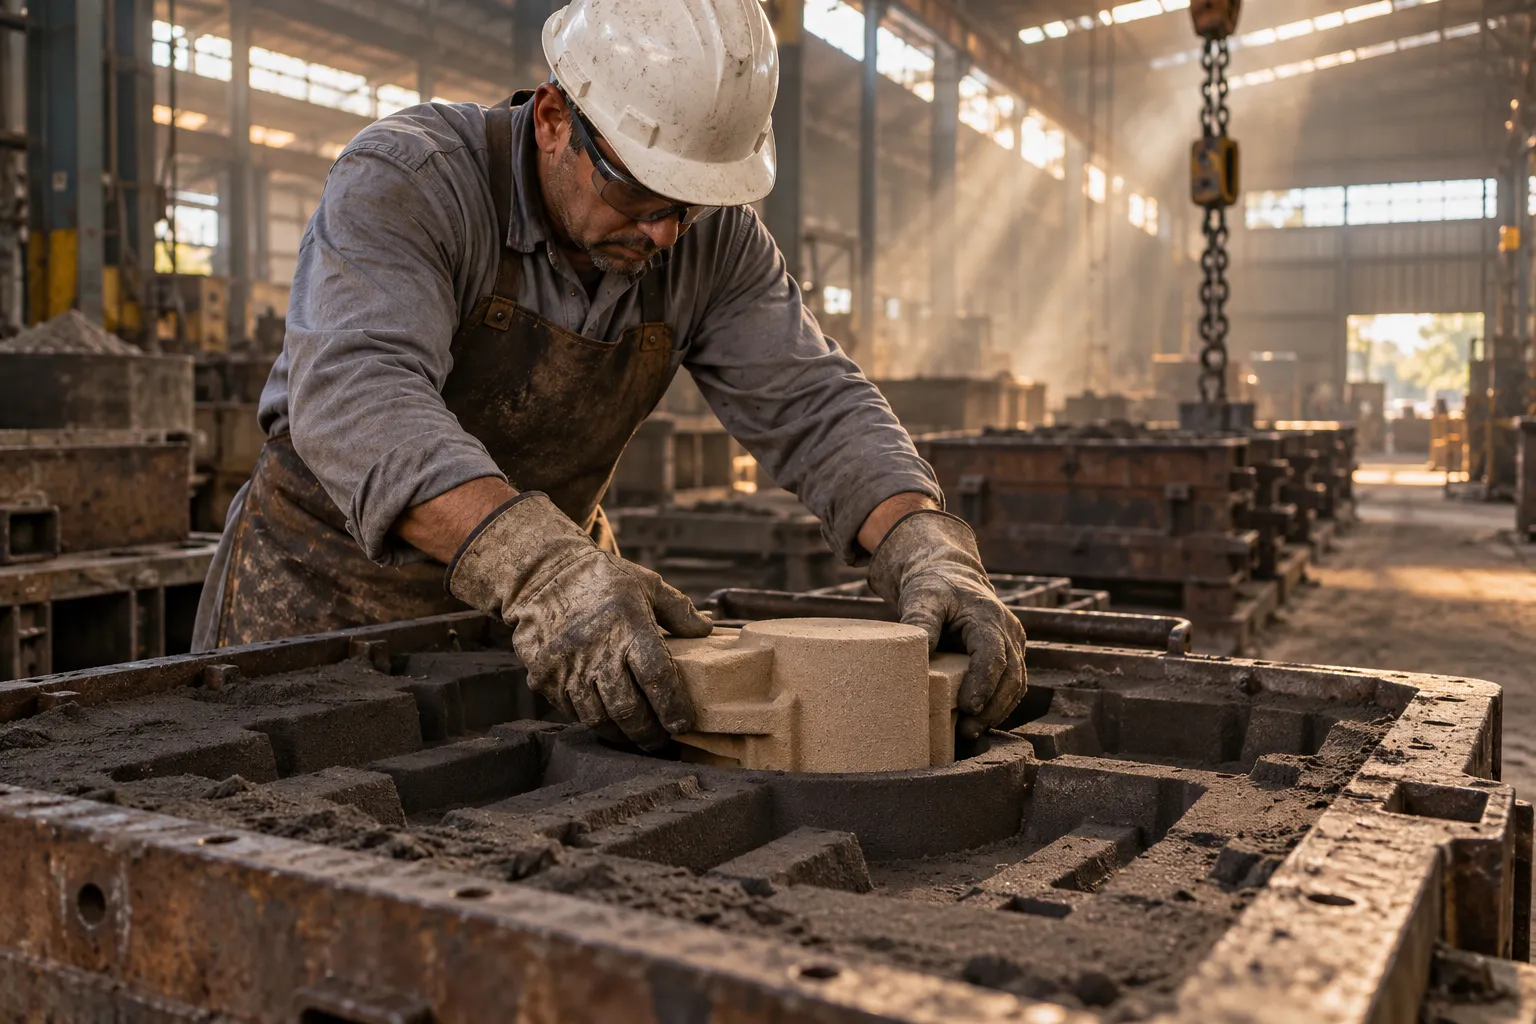
Cavidade e furo que a areia sozinha não forma exigem macho, e o modelo precisa trazer a marcação para o assento dele.
- nervuras estruturais críticas;
- cavidades internas;
- furos passantes e canais em ângulos complexos;
- detalhamento fino.
Cavidade e furo que a areia sozinha não forma exigem macho. Segundo a UFPR, o modelo então precisa trazer a marcação de macho (a saliência do modelo que cria, no molde, o assento do macho), com medida maior que a do macho para dar folga e evitar queda de areia, desvio do macho ou inclusão de areia na peça. Segundo a Castingsource (2019), peça com macho custa mais: o macho é feito antes, transportado e posicionado com cuidado, e pede limpeza e rebarbação extras. A mesma fonte lembra que peça complexa não é necessariamente mais cara, porque certas complexidades entram no molde sem custo adicional.
O modelo padrão atende peça de geometria convencional, em que o projeto técnico segue rotinas estabelecidas. Segundo a MC, baixo volume ou produção mecanizada padrão também pedem uma abordagem mais simples. Em ferramental para produção em série, a Castingsource aponta que o ponto é quantas peças amortizam o custo do modelo.
Conhecer o conceito também evita o erro do outro lado: subestimar uma peça complexa faz o problema de macho ou de extração aparecer só na linha de fundição, quando a correção é cara.
Em dúvida se a sua peça entra nesse grupo? Fale no WhatsApp e mande o desenho para análise técnica.
O que muda no projeto de uma peça complexa?
Na peça complexa, plano de partição, macharia e ordem de extração são pensados em conjunto, não um depois do outro. A MC trata modelo e macho como sistema único, com plano de partição, encaixe dos machos, vedação e estabilidade definidos desde o início. Sem essa integração, o problema de geometria interna só aparece na linha de fundição.
Na UFPR, o plano de divisão (partição) deve facilitar a extração, usar o menor número de partes e favorecer a estabilidade do macho e a saída de gases. A Castingsource (2020) acrescenta que a linha de partição afeta o custo do ferramental, o número de machos, a rebarbação e a sucata: partição deslocada encarece e algumas só se obtêm com um macho extra. A mesma fonte cita o degrau na peça causado por mold shift (deslocamento entre as metades do molde), que vira retrabalho ou refugo.
A MC segue cinco etapas:
- Analisar tecnicamente o projeto.
- Projetar e modelar em 3D.
- Usinar em CNC de precisão.
- Medir no controle dimensional final: nada sai sem medir.
- Entregar com suporte técnico.
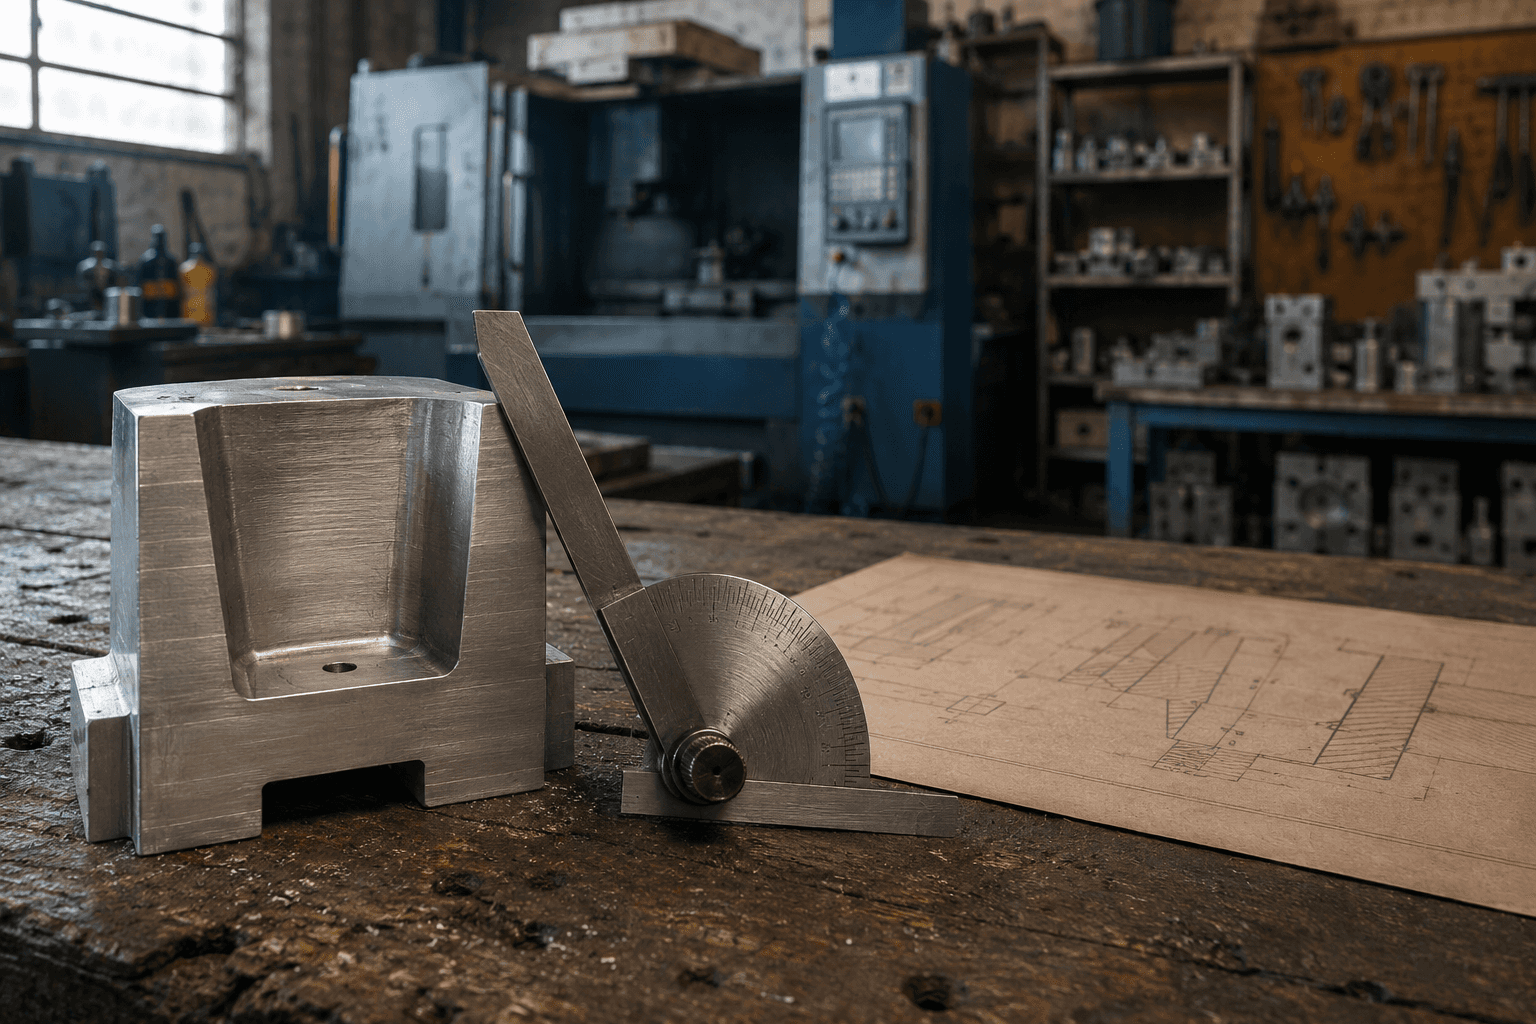
Segundo a UFPR, o ângulo de saída pesa na extração: a parede perpendicular ao plano de divisão precisa de inclinação para o modelo sair do molde. Sem ela, os bolos de areia quebram, e quanto mais alta a parede, menor o ângulo. O acabamento do modelo e da caixa de macho também facilita a extração e reduz refugo.
Leia também: Ângulo de saída: quanto usar para a peça desmoldar sem defeito
Qual material, quanto tempo leva e o que enviar?
Material: tipicamente resina ou alumínio, conforme o volume e a exigência mecânica. Prazo: tipicamente semanas para o projeto e mais semanas para a execução, conforme a complexidade. Envie o modelo 3D nativo em STEP, IGES ou Parasolid, ou a peça física.
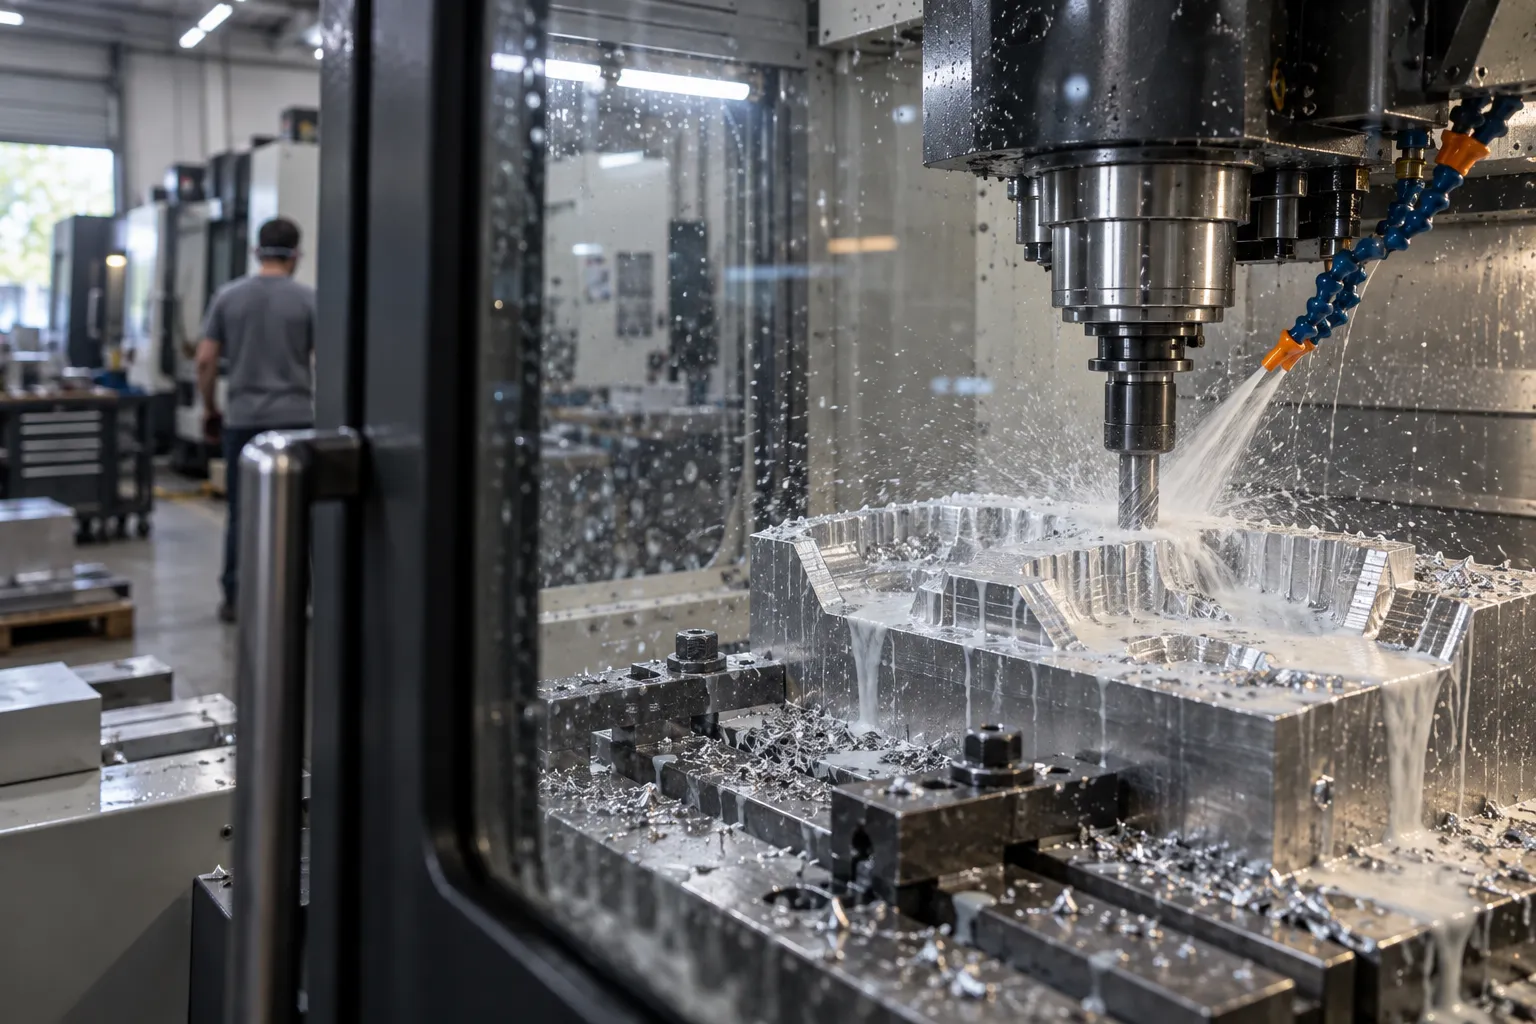
Usinagem de modelo em alumínio: a tolerância de ±0,01 mm vale para o ferramental, não para a peça fundida.
Em complexidade muito alta ou produção de alto volume, o alumínio é a escolha frequente. O prazo fechado depende do desenho.
Para saber se a peça cabe, o parque CNC da MC, em Araquari, tem 6 máquinas, centros de usinagem de até 1.270 × 635 × 635 mm e router de portal de 3.000 × 2.000 mm para modelos em madeira, resina e poliuretano. A tolerância no ferramental é de ±0,01 mm, e esse valor vale para o ferramental, não para a peça fundida.
Leia também: Tolerância dimensional na fundição em areia: o que esperar da peça
Para a análise, envie:
- o modelo 3D nativo, em STEP, IGES ou Parasolid;
- os desenhos 2D, em DWG ou PDF;
- a peça física, se não houver arquivo: a MC faz engenharia reversa antes do projeto;
- o volume previsto, que pesa na escolha do material.
O 3D nativo importa porque viabiliza a análise do plano de partição, da ordem de extração e dos machos antes da fabricação. Peça de geometria convencional entra no escopo mais amplo de moldes para fundição sob medida. Fundições de qualquer estado podem mandar o arquivo pelo WhatsApp: a MC fica em Araquari, ao lado do polo industrial de Joinville, e atende o Brasil todo.
Perguntas frequentes
Modelo primitivo é um material?
Não. O modelo primitivo é um nível de exigência técnica do projeto. O material, tipicamente resina ou alumínio, é escolhido conforme o volume e a exigência mecânica.
Toda peça com macho precisa de modelo primitivo?
Não. Macho é o recurso para a cavidade e o furo que a areia não forma; o que define o nível é a geometria: nervuras críticas, cavidades internas, furos em ângulo complexo ou detalhamento fino. Geometria convencional segue com o modelo padrão.
Posso enviar só a peça física, sem desenho?
Pode. Quando o cliente entrega só a peça física, a MC faz engenharia reversa antes do projeto. Para peças complexas, o modelo 3D nativo é o ideal, porque permite analisar partição, extração e macharia antes da fabricação.
Para avaliar a sua peça, fale no WhatsApp e mande o desenho: a MC, em Araquari, devolve a análise técnica. Veja o escopo do modelo primitivo sob medida na página do serviço e conheça os modelos para fundição que a MC fabrica.